Problem: usunąć ciecz bez utraty cech nadanych podczas krystalizacji
Suszenie substancji czynnej (active pharmaceutical ingredient, API) ma obniżyć zawartość wody lub rozpuszczalników organicznych do poziomu odpowiedniego dla specyfikacji, stabilności, pakowania i dalszego przetwarzania. Nie jest jednak prostym „odparowaniem resztek”. Mokry placek po filtracji jest porowatym złożem kryształów wypełnionym ługiem macierzystym i cieczą płuczącą. Ciepło musi dotrzeć do cieczy, para opuścić pory, a proszek nie może przy tym ulec degradacji, przemianie postaci stałej, aglomeracji ani nadmiernemu ścieraniu.
Suszenie jest często ostatnią operacją mającą bezpośredni kontakt z odsłoniętą substancją czynną (API). Błąd może zniweczyć kontrolę rozkładu wielkości cząstek (particle size distribution, PSD), postaci polimorficznej i czystości uzyskaną podczas krystalizacji oraz płukania. Zbyt łagodne warunki pozostawiają resztkowy rozpuszczalnik; zbyt agresywne skracają cykl, ale mogą utworzyć twarde aglomeraty, zwiększyć ilość produktów degradacji albo usunąć wodę będącą częścią hydratu.
Technolog nie projektuje więc wyłącznie czasu suszenia. Projektuje jednoczesny transport ciepła i masy, historię temperatury produktu, profil ciśnienia, sposób mieszania, ekspozycję na tlen i wilgoć, punkt końcowy, rozładunek oraz ochronę operatora. Celem jest proszek zgodny chemicznie i fizycznie, a nie najniższa możliwa wartość straty masy po suszeniu (loss on drying, LOD).
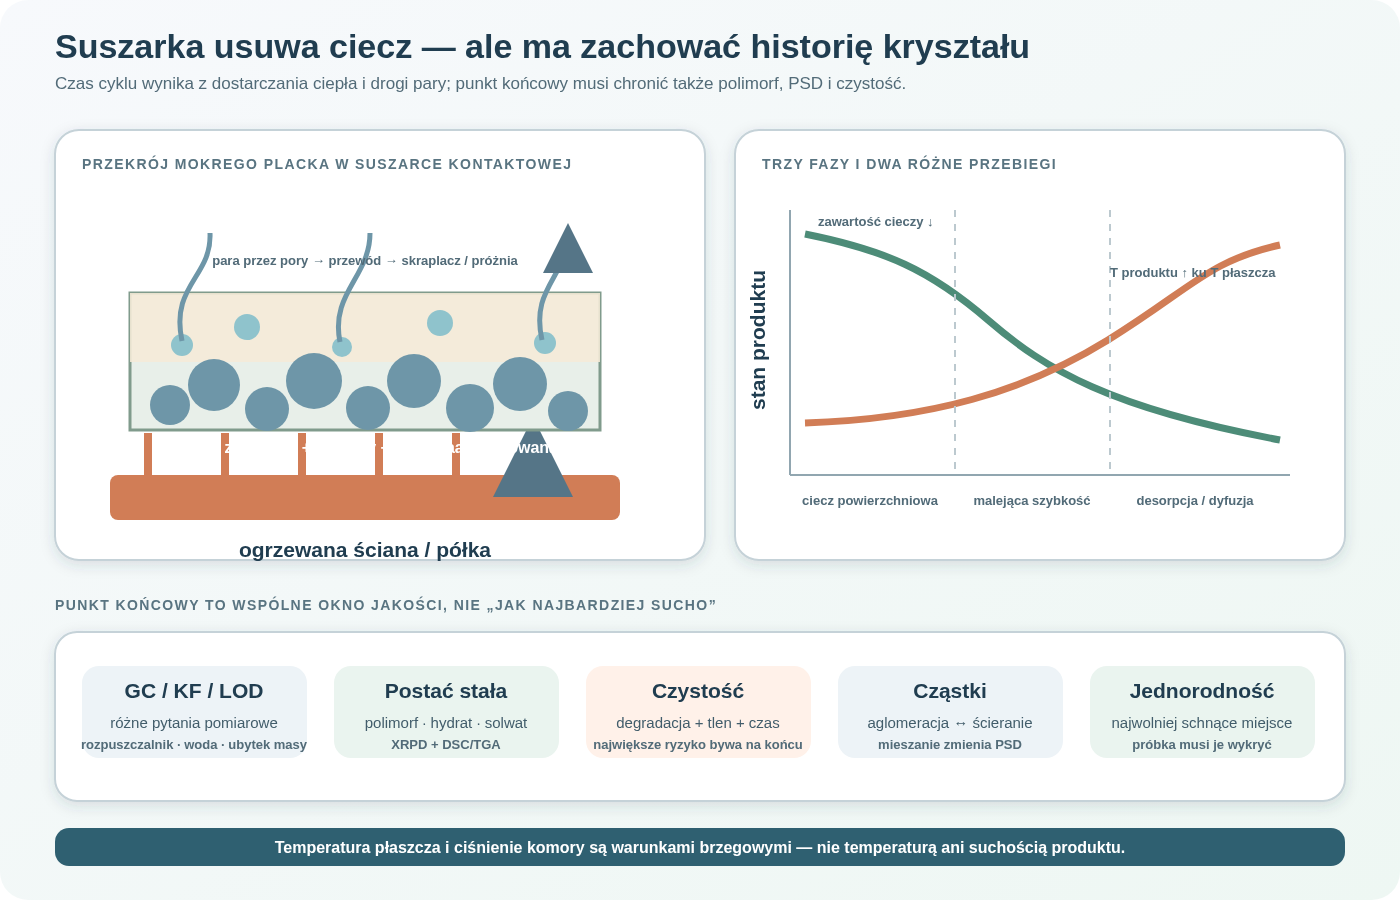
Suszenie API polega na dostarczaniu ciepła do mokrego złoża i usuwaniu pary przez przepływ gazu lub próżnię. Na początku szybko odparowuje ciecz powierzchniowa i kapilarna; później szybkość ogranicza dyfuzja, desorpcja albo transport przez suche, izolujące złoże. Temperatura płaszcza i ciśnienie nie są temperaturą produktu. Grubość placka filtracyjnego, porowatość, skład rozpuszczalnika, mieszanie, przedmuch azotem oraz wydajność skraplacza wspólnie określają czas i jakość. Punkt końcowy musi być reprezentatywnie zmierzony, a zawartość resztkowego rozpuszczalnika i wody, polimorf, produkty degradacji, PSD, gęstość nasypowa oraz sypkość ocenione jako powiązane odpowiedzi procesu.
Miejsce w procesie
Suszenie zwykle następuje po krystalizacji, filtracji i płukaniu. Może odbywać się w osobnej suszarce tacowej lub próżniowej albo w tym samym mieszanym filtrze z suszarką typu Nutsche, w którym odizolowano kryształy. Po suszeniu następują kondycjonowanie, mielenie, przesiewanie, mieszanie, pobieranie prób, pakowanie i magazynowanie.
- Zawiesina po krystalizacji
- Filtracja
- Płukanie placka
- Odsączenie lub usunięcie cieczy
- Suszenie
- Chłodzenie i kondycjonowanie
- Rozładunek
- Mielenie lub pakowanie
Jakość wsadu do suszarki zależy od poprzednich etapów. Niejednorodna grubość placka, drobne cząstki zatykające pory, niedostateczne usunięcie cieczy albo duża ilość wysokowrzącego ługu macierzystego wydłużają cykl. Suszarka nie naprawia złego płukania: może obniżyć całkowitą ilość rozpuszczalnika, ale nie usuwa nielotnych zanieczyszczeń pozostawionych w zatrzymanej cieczy.
Jeżeli suszenie jest ostatnim etapem API, jego granica GMP obejmuje też zapobieganie zanieczyszczeniu krzyżowemu, bilans materiałowy, czyszczenie, status pojemników i kontrolę środowiska. Otwarty transport suchego proszku niesie inne ryzyko pylenia i zawilgocenia niż zamknięty transport mokrego placka.
Wilgoć, woda i resztkowy rozpuszczalnik to nie jedno pojęcie
„Wilgoć” może oznaczać wodę powierzchniową, wodę zaadsorbowaną, wodę w porach, wodę hydratacyjną albo wynik konkretnej metody. Strata masy po suszeniu mierzy zmianę masy w zadanych warunkach i może obejmować wodę, rozpuszczalniki oraz lotne produkty degradacji. Miareczkowanie Karla Fischera oznacza wodę, lecz wynik zależy od ekstrakcji i reaktywności próbki. Chromatografia gazowa (gas chromatography, GC) rozdziela i oznacza konkretne resztkowe rozpuszczalniki.
API może spełnić limit LOD, a nie spełnić limitu konkretnego rozpuszczalnika klasy 1 lub 2. Może też mieć prawidłową zawartość resztkowego rozpuszczalnika, ale niewłaściwą zawartość wody z punktu widzenia stabilności albo kompresji. Metoda i specyfikacja muszą odpowiadać pytaniu jakościowemu.
Część wody jest związana w sieci krystalicznej. Jej usunięcie może przekształcić hydrat w postać bezwodną, zmienić sieć krystaliczną, rozpuszczalność i zachowanie podczas formulacji. W takim przypadku „dosuszenie” nie jest automatycznie poprawą. Zakres zawartości wody powinien być zgodny z docelową postacią stałą.
ICH Q3C klasyfikuje resztkowe rozpuszczalniki według ryzyka i ustanawia dopuszczalne narażenie albo limity stężenia. Wytyczna nie projektuje procesu suszenia; technolog musi powiązać wybór rozpuszczalnika, płukanie, zdolność suszenia i zwalidowaną metodę analityczną.
Stany cieczy w mokrym placku filtracyjnym
Po filtracji znaczna część cieczy może znajdować się w połączonych porach między cząstkami. Usuwanie cieczy pod ciśnieniem albo próżnią pozwala oddzielić jej ruchomą część bez dostarczania ciepła parowania. Jest to zwykle energetycznie korzystniejsze niż późniejsze odparowanie. Granicę wyznaczają ciśnienie kapilarne, zwilżalność, PSD i ściśliwość placka.
Ciecz kapilarna pozostaje w wąskich porach i miejscach kontaktu między kryształami. Podczas suszenia meniski cofają się, a siły kapilarne zbliżają cząstki. Materiał rozpuszczony w ługu macierzystym może krystalizować w mostkach, tworząc twarde aglomeraty. Dlatego płukanie i usuwanie cieczy wpływają na końcową mechanikę proszku.
Rozpuszczalnik zaadsorbowany na powierzchni lub uwięziony w defektach opuszcza ciało stałe wolniej. W końcowej fazie szybkość mogą kontrolować desorpcja i dyfuzja w ciele stałym. Długi końcowy odcinek krzywej suszenia nie musi oznaczać awarii próżni; może wynikać z właściwości materiału.
W mieszaninie rozpuszczalników skład cieczy zmienia się z czasem. Bardziej lotny składnik opuszcza placek wcześniej, pozostawiając mniej lotny, czasem bardziej lepki. Azeotropy, nieidealna aktywność i sorpcja powodują, że czas suszenia nie wynika wprost z normalnej temperatury wrzenia jednego składnika.
Bilans ciepła i masy
Odparowanie wymaga dostarczenia ciepła utajonego. W suszarce kontaktowej ciepło przepływa z płaszcza przez metalową ścianę, warstwę produktu i styki między cząstkami do powierzchni parowania. W suszarce tacowej dochodzi przewodzenie przez tacę oraz konwekcja i promieniowanie. Pod próżnią udział konwekcji maleje, więc kontakt i promieniowanie zyskują znaczenie.
Uproszczony bilans w okresie stałej szybkości można zapisać jako Q = m_evap × ΔHvap, z uwzględnieniem ciepła jawnego ogrzewającego urządzenie i produkt oraz strat. Szybkość nie wzrośnie bez końca po podniesieniu temperatury płaszcza, jeżeli ograniczeniem jest przepływ pary przez placek, filtr, przewód lub skraplacz.
Siła napędowa transportu masy wynika z różnicy ciśnienia cząstkowego rozpuszczalnika między powierzchnią produktu a gazem w przestrzeni nad produktem. Próżnia obniża ciśnienie i temperaturę wrzenia, a przedmuch suchym azotem utrzymuje niskie ciśnienie cząstkowe pary. Obie strategie mogą zwiększać siłę napędową, ale w różny sposób obciążają skraplacz, układ próżniowy i odzysk rozpuszczalnika.
Temperatura mokrego produktu może pozostawać niższa od temperatury płaszcza, gdy intensywne parowanie odbiera ciepło. Po usunięciu większości cieczy chłodzenie wskutek parowania zanika i temperatura produktu rośnie. Ten wzrost bywa użytecznym wskaźnikiem przejścia do późnej fazy, lecz nie jest samodzielnym dowodem spełnienia specyfikacji resztkowego rozpuszczalnika.
Okresy suszenia
W początkowym okresie nagrzewania ogrzewa się metal, mokry placek i przestrzeń gazową. Jeżeli ciśnienie obniżono szybko, część rozpuszczalnika może gwałtownie odparować i chwilowo schłodzić produkt. Nadmierne odparowanie rozprężne może powodować pienienie, porywanie drobin oraz kondensację w niepożądanych miejscach.
W okresie szybkiego usuwania cieczy powierzchnia parowania jest dobrze zasilana połączonymi drogami cieczy. Szybkość zależy głównie od dostępnego ciepła i usuwania pary. Produkt może być blisko temperatury wrzenia odpowiadającej miejscowemu ciśnieniu i składowi.
Po osiągnięciu krytycznej zawartości wilgoci ciągłe drogi transportu cieczy zanikają. Front suszenia przesuwa się, a ciecz lub para muszą pokonać suchą warstwę. Okres malejącej szybkości bywa najdłuższy. W nieruchomym placku sucha warstwa jest słabym przewodnikiem ciepła i stanowi opór transportu masy.
Końcowy, powolny odcinek krzywej obejmuje desorpcję i dyfuzję z mikroporów lub sieci krystalicznej. Mieszanie może odnawiać powierzchnię i skrócić drogę transportu, ale nie zmienia podstawowej równowagi sorpcji. Podniesienie temperatury przyspiesza desorpcję, jeżeli produkt jest stabilny.
Rozpoznanie mechanizmu ograniczającego pomaga w rozwoju procesu. Jeżeli większość czasu zajmuje nagrzewanie, ważne są powierzchnia i transport ciepła. Jeżeli ograniczeniem jest odprowadzanie pary, potrzebna jest odpowiednia wydajność skraplacza i układu próżniowego. Jeśli mimo dobrego mieszania dominuje powolna faza końcowa, trzeba zbadać sorpcję, postać stałą i dobór rozpuszczalnika.
Suszenie próżniowe
Suszenie próżniowe obniża ciśnienie cząstkowe i temperaturę wrzenia rozpuszczalnika, dzięki czemu można suszyć termolabilne API przy umiarkowanej temperaturze produktu. Zamknięty układ ogranicza emisję, narażenie i ryzyko kontaktu operatora, a skraplacz pozwala zbierać rozpuszczalnik.
„Głębsza próżnia” nie zawsze znaczy „szybciej”. Przy bardzo niskim ciśnieniu maleje przewodzenie ciepła przez gaz, a złoże produktu może gorzej odbierać ciepło. Pompa próżniowa może osiągać niskie ciśnienie na pustym urządzeniu, lecz nie utrzymywać go przy maksymalnym obciążeniu parą. Ciśnienie przy produkcie, w komorze i przy pompie może się różnić z powodu spadków ciśnienia.
Kontrolowane obniżanie ciśnienia ogranicza gwałtowne wrzenie i porywanie cząstek. Początkową wartość zadaną można dobrać do lotności i wydajności skraplacza, a następnie obniżać ciśnienie wraz ze spadkiem obciążenia parą. Dynamiczny profil wymaga zrozumienia, a nie mechanicznego kopiowania sekwencji laboratoryjnej.
Szybkość przecieku i dopływ powietrza wpływają na osiągalne ciśnienie, ekspozycję na tlen oraz obciążenie pompy. Próba narastania ciśnienia w pustym, czystym urządzeniu pomaga ocenić szczelność, ale nie zastępuje obserwacji procesu. Nieszczelność może także wprowadzać wilgoć do higroskopijnego produktu.
Suszenie kontaktowe w mieszanym filtrze z suszarką
Mieszany filtr z suszarką typu Nutsche łączy filtrację, płukanie wypierające lub po ponownym sporządzeniu zawiesiny oraz próżniowe suszenie kontaktowe w jednym zamkniętym urządzeniu. Ogranicza transport mokrego produktu oraz ryzyko utraty hermetyczności. Ogrzewane ściany i dno, a czasem również mieszadło, dostarczają ciepło; mieszadło unosi złoże i odnawia jego powierzchnię.
Mieszanie skraca drogę transportu ciepła i masy, rozbija część aglomeratów oraz ujednolica temperaturę i zawartość rozpuszczalnika. Nie jest jednak pozbawione kosztów. Kryształy mogą ulegać ścieraniu, co zmienia PSD, gęstość nasypową, skłonność do elektryzowania i filtrowalność przy ewentualnym ponownym przetwarzaniu. Lepka mokra masa może tworzyć kule i przeciążać napęd.
Mieszadło często pracuje okresowo: krótkie okresy mieszania rozbijają i redystrybuują placek, a przerwy umożliwiają transport bez ciągłego ścinania. Kierunek, prędkość, pozycja pionowa, graniczny moment obrotowy i moment rozpoczęcia są parametrami procesu. Zbyt wczesne mieszanie może utworzyć pastę zamiast sypkiego złoża.
Powierzchnia wymiany ciepła nie rośnie proporcjonalnie do masy partii. Głębsze złoże w większej skali zwiększa średnią drogę do ogrzewanej powierzchni. Skalowanie przez zachowanie jednakowego obciążenia plackiem w kg/m² jest użytecznym punktem wyjścia, ale geometria, mieszadło i droga pary nadal się różnią.
Próżniowa suszarka tacowa i suszenie statyczne
W próżniowej suszarce tacowej mokry materiał rozkłada się warstwą na tacach umieszczanych w ogrzewanej komorze. Brak mieszania ogranicza ścieranie i może być korzystny dla kruchych kryształów. Jednocześnie ręczne ładowanie, zmienność grubości warstwy i otwarty transport zwiększają ryzyko ekspozycji oraz niejednorodności.
Grubość warstwy jest kluczowa. Dwukrotnie grubsza warstwa nie musi suszyć się dwa razy dłużej; opór suchej warstwy i droga przewodzenia mogą powodować silnie nieliniowy wzrost czasu. Materiał przy krawędzi i w centralnej części tacy mają inne warunki transportu ciepła. Górne i dolne tace mogą różnić się wskutek promieniowania, kontaktu z półką i przepływu pary.
Bryły pozostawione po przeniesieniu mają mniejszy stosunek powierzchni do objętości niż cienka warstwa. Ręczne rozdrabnianie przed procesem lub w jego trakcie jest źródłem zmienności i ryzyka utraty hermetyczności. Procedura powinna definiować masę na tacę, maksymalną grubość warstwy, sposób rozłożenia oraz identyfikację pozycji tac.
Próbka tylko z jednej tacy nie reprezentuje całego wsadu. Podczas rozwoju procesu tworzy się mapę miejsc schnących najwolniej i uzasadnia schemat próbek zbiorczych. Skalowanie wymaga potwierdzenia pełnego wzorca załadunku, nie wyłącznie jednej warstwy laboratoryjnej.
Inne klasy suszarek
Suszarka stożkowa ze ślimakiem i suszarka łopatowa mieszają proszek w ogrzewanym naczyniu pod próżnią. Geometria może zapewniać łagodne przemieszczanie dużej masy i dobrą powierzchnię kontaktu, lecz naprężenia działające na cząstki oraz martwe strefy zależą od konstrukcji. Obrotowa suszarka stożkowa obraca całe naczynie, dzięki czemu ogranicza potrzebę stosowania wewnętrznego uszczelnienia wału, ale wykorzystuje inny mechanizm mieszania.
Suszenie w złożu fluidalnym intensywnie kontaktuje cząstki z kondycjonowanym gazem. Zapewnia intensywny transport ciepła i masy i może być użyteczne dla granulatów, lecz nie każda substancja czynna toleruje ścieranie, elektryzowanie i ryzyko porywania. Kluczowe stają się układ gazowy, filtry oraz zabezpieczenia przeciwwybuchowe.
Suszenie rozpyłowe tworzy cząstki podczas szybkiego suszenia kropli, a nie dosusza klasycznego mokrego placka. Pozwala projektować dyspersje amorficzne i morfologię, ale jest odrębną architekturą procesu. Nie należy bezpośrednio przenosić wniosków z suszenia kontaktowego na suszenie rozpyłowe.
Wybór urządzenia zależy od postaci wsadu, wielkości partii, wymagań dotyczących hermetyczności, właściwości rozpuszczalnika, wrażliwości na tlen, kruchości cząstek, wymaganej elastyczności i integracji z filtracją. Nazwa klasy nie określa automatycznie wydajności; liczą się powierzchnia, sposób mieszania, osiągalne ciśnienie, skraplacz, uszczelnienia, rozładunek i możliwość skutecznego czyszczenia.
Materiał wejściowy: placek decyduje o dużej części cyklu
PSD i pokrój kryształów tworzą strukturę porów. Duże, regularne kryształy zwykle dają bardziej przepuszczalny placek; drobne cząstki wypełniają pory i zwiększają retencję kapilarną. Cząstki igłowe mogą tworzyć strukturę otwartą albo splątane, ściśliwe złoże zależnie od orientacji.
Wysokość placka wpływa na przewodzenie ciepła i drogę pary. Ściśliwy placek po filtracji pod wysokim ciśnieniem może zawierać mniej cieczy, ale stawiać większy opór parze. Optimum filtracji nie musi być optimum całej izolacji.
Rozpuszczalnik płuczący może zmniejszyć ilość resztkowego ługu macierzystego i zastąpić rozpuszczalnik wysokowrzący bardziej lotnym płynem zgodnym z procesem. Wymiana rozpuszczalnika przez płukanie bywa skuteczniejszą metodą intensyfikacji niż podwyższanie temperatury. Musi jednak zachować polimorf i nie zwiększać strat wskutek rozpuszczania produktu.
Początkową zawartość rozpuszczalnika należy traktować jako krytyczny atrybut materiałowy (critical material attribute, CMA) wsadu do suszenia. Dwie partie o tej samej masie mokrej mogą różnić się zawartością suchej substancji i składem cieczy. Załadunek według masy mokrej bez korekty może zmienić rzeczywistą masę partii oraz głębokość złoża.
Temperatura produktu i stabilność chemiczna
Wartość zadana temperatury płaszcza albo półki jest warunkiem brzegowym, a nie temperaturą produktu. Termopary w kilku miejscach mogą ujawnić gradient, lecz czujnik zmienia lokalny kontakt i nie zawsze reprezentuje strefę najcieplejszą lub najchłodniejszą. W mieszanym złożu pomiar może być mechanicznie trudny.
Szybkość degradacji zwykle rośnie z temperaturą, ale rozpuszczalnik i aktywność wody wpływają na mechanizm. Mokre API może być bardziej podatne na hydrolizę, a prawie suche — na utlenianie albo reakcje w ciele stałym. Maksymalna dopuszczalna temperatura powinna wynikać z badań kinetycznych i obciążeniowych w reprezentatywnej matrycy.
Krótka ekspozycja na wyższą temperaturę nie jest równoważna długiemu przetrzymaniu w niższej. Model Arrheniusa pomaga opisać zależność, ale zmiana fazy, topnienie, zachowanie eutektyczne albo wyczerpanie reagenta mogą naruszyć jego założenia. Podczas rozwoju procesu należy mierzyć produkty degradacji w całym profilu, a nie tylko końcową zawartość API.
Po osiągnięciu niskiej zawartości rozpuszczalnika temperatura produktu zbliża się do temperatury powierzchni grzejnej. Największe ryzyko przegrzania występuje więc niekiedy pod koniec procesu, kiedy operator widzi już niewielkie obciążenie parą i chce „dosuszyć dla pewności”. Maksymalny czas przetrzymania po osiągnięciu punktu końcowego powinien być ograniczony.
Postać stała podczas suszenia
Solwat może tracić rozpuszczalnik stopniowo albo przez odrębne przejście fazowe. Desolwatacja może prowadzić do innej postaci krystalicznej, amorfizacji lub pękania kryształów. Hydrat zachowuje się analogicznie względem wody. Temperatura i ciśnienie cząstkowe tworzą warunki termodynamiczne przemiany.
Przemiana polimorficzna wywołana suszeniem może zachodzić powierzchniowo i prowadzić do niejednorodnej partii. Dyfrakcja rentgenowska proszkowa (XRPD) wykrywa skład fazowy, DSC/TGA pomaga interpretować przejścia i utratę rozpuszczalnika, a mikroskopia lub mapowanie ramanowskie mogą pokazać przestrzenną niejednorodność.
Jeśli docelowe API jest solwatem lub hydratem, proces musi pozostawić określoną ilość rozpuszczalnika lub wody w sieci krystalicznej, jednocześnie usuwając ciecz procesową. Odpowiednia specyfikacja często wymaga połączenia oznaczenia wody i rozpuszczalnika z badaniem postaci stałej. Sama GC nie mówi, czy cząsteczka rozpuszczalnika znajduje się na powierzchni, czy w strukturze kryształu.
Przemiana może zmienić równowagowe ciśnienie pary i spowodować wypłaszczenie krzywej suszenia. Interpretowanie go wyłącznie jako skutku wolnej dyfuzji prowadzi do niebezpiecznego podniesienia temperatury. Dane o stanie stałym powinny poprzedzać wybór cyklu.
Aglomeracja, ścieranie i właściwości proszku
Podczas usuwania cieczy mostki kapilarne przechodzą w stałe mostki z rozpuszczonego materiału. Powstają aglomeraty, których wytrzymałość zależy od składu ługu macierzystego, szybkości suszenia, ciśnienia kontaktowego i mieszania. Twarde aglomeraty mogą wymagać intensywnego mielenia, co zwiększa udział drobnych cząstek.
Mieszanie rozbija mokre bryły, ale jednocześnie ściera kryształy. Drobne cząstki mają większą powierzchnię właściwą, mogą szybciej sorbować wilgoć i gorzej płynąć. Zmiana PSD wpływa na jednorodność mieszaniny, filtrację przy ewentualnym ponownym przetwarzaniu oraz rozpuszczanie gotowego produktu leczniczego.
Gęstość nasypowa i ubita, sypkość, skłonność do elektryzowania oraz morfologia są potencjalnymi krytycznymi atrybutami jakości albo cechami użytkowymi. Nie zawsze znajdują się w specyfikacji zwolnieniowej API, lecz mogą być krytyczne dla formulacji. Transfer technologii powinien uwzględniać te „ukryte” wymagania.
Suszenie statyczne ogranicza ścieranie, ale sprzyja zachowaniu dużych brył. Suszenie z mieszaniem daje bardziej jednorodną zawartość rozpuszczalnika, lecz może poszerzyć PSD. Dobór punktu końcowego i harmonogramu mieszania powinien uwzględniać oba problemy, a nie tylko czas.
Ciśnienie, przepływ gazu i skraplacz
Próżniomierz mierzy ciśnienie w określonym punkcie. Przy dużym przepływie pary ciśnienie przy produkcie może być wyższe niż przy skraplaczu lub pompie. Długi albo wąski przewód, zapchany filtr i kondensat zwiększają spadek ciśnienia. Przy porównywaniu skal trzeba znać położenie miernika.
Skraplacz powinien mieć temperaturę i powierzchnię wystarczające do zatrzymania pary przed pompą. Jeżeli przekroczono jego wydajność, ciśnienie w komorze rośnie, rozpuszczalnik może przedostać się do pompy, a szybkość suszenia spada. Sama temperatura skraplacza nie określa jego zdolności przy konkretnym strumieniu pary.
Kontrolowany dopływ azotu może poprawić transport masy i przenosić ciepło przez konwekcję. Zwiększa jednak obciążenie gazowe, zużycie azotu i ilość pary kierowanej do odzysku. Gaz musi mieć odpowiednią jakość i suchość oraz być właściwie filtrowany. Droga przepływu powinna omywać produkt bez porywania cząstek.
Właściwości rozpuszczalnika determinują wymagania dotyczące ATEX i ochrony przeciwwybuchowej, inertyzacji oraz dopuszczalnego stężenia tlenu. Bezpieczeństwo procesowe obejmuje granice palności podczas uruchamiania, dopływ powietrza i odpowietrzanie, a nie tylko nominalną pracę pod azotem.
Mieszanie: intensyfikacja i źródło ryzyka
Moment obrotowy dostarcza informacji o reologii mokrej masy. Jego wzrost może oznaczać przejście przez fazę lepką, tworzenie dużych aglomeratów albo ograniczenie mechaniczne. Przebieg w czasie bywa bardziej użyteczny niż pojedynczy alarm wysokiego momentu.
Ciągłe mieszanie maksymalizuje odnowienie powierzchni, ale może generować ciepło mechaniczne i nasilać ścieranie. Mieszanie okresowe ogranicza ścinanie, a jednocześnie co pewien czas odsłania mokre strefy. Harmonogram może zmieniać się wraz z fazą procesu.
Prześwit łopaty mieszadła i kierunek jej ruchu wpływają na ilość materiału pozostającego przy dnie. Zbyt wysokie położenie pozostawia nieruchomą warstwę; zbyt niskie zwiększa ryzyko kontaktu z dnem i powstawania cząstek metalu. Mechanizm podnoszenia oraz pozycja mieszadła powinny być kontrolowane i rejestrowane.
W modelu małej skali mieszadło może mieć zupełnie inną prędkość końcówki, stosunek prześwitu do rozmiaru cząstek i stopień wypełnienia. Sama wartość obrotów na minutę nie jest przenośna między skalami. Porównuje się reżim pracy, moc lub moment obrotowy na jednostkę masy, czas przemieszania złoża oraz obserwowany wpływ na PSD.
Punkt końcowy: kiedy suszenie naprawdę jest zakończone
Stały czas jest słabym kryterium punktu końcowego, jeśli początkowa zawartość rozpuszczalnika, grubość placka lub obciążenie urządzenia się zmieniają. Może być bezpiecznym kryterium tylko po wykazaniu odporności procesu i zdefiniowaniu przypadku najgorszego. Minimalny czas nie powinien zastępować danych procesowych.
Stabilizacja temperatury produktu względem płaszcza wskazuje osłabienie chłodzenia przez parowanie. Stabilizacja ciśnienia po odcięciu pompy, punkt rosy gazu wylotowego, szybkość przyrostu masy kondensatu albo spektroskopia pary mogą dostarczać dodatkowych sygnałów. Każdy z nich jest pośredni i wymaga korelacji z oznaczeniem produktu.
Spektroskopia bliskiej podczerwieni (near-infrared, NIR) może mierzyć wodę i rozpuszczalnik oraz śledzić niejednorodność, ale kalibracja musi obejmować wielkość cząstek, postać stałą, temperaturę i zakres składu. Jeden model chemometryczny nie jest automatycznie przenośny między urządzeniami i produktami.
Końcowe potwierdzenie opiera się na reprezentatywnej próbce oraz zwalidowanej metodzie GC, Karla Fischera albo LOD, zależnie od specyfikacji. Szybki test przy linii może sterować procesem, a laboratoryjne badanie zwolnieniowe potwierdzać zgodność partii. Relację obu metod należy udokumentować.
Pobieranie prób z suszarki
Suchy proszek może się segregować, a zawartość resztkowego rozpuszczalnika wykazywać gradient przestrzenny. Próbka z powierzchni lub przy zaworze rozładunkowym może nie reprezentować środka złoża, pozostałości przy ścianie ani chłodnego miejsca. Plan pobierania wynika z mapowania urządzenia i danych z rozwoju procesu.
W suszarce tacowej identyfikuje się tace i ich pozycje. W suszarce z mieszaniem homogenizacja przed pobraniem próbki może ujednolicić partię, lecz jeśli punkt końcowy zależy od oceny miejsca najgorszego, przedwczesne wymieszanie ukrywa wolno schnącą strefę. Cel pobierania próbki musi być jasny.
Próbka szybko wymienia wilgoć z otoczeniem. Materiał higroskopijny wymaga szczelnego pojemnika, ograniczonego czasu ekspozycji i zdefiniowanej atmosfery. Ciepła próbka zamknięta w zimnym pojemniku może powodować kondensację wilgoci z przestrzeni nad próbką.
Próbka zbiorcza jest użyteczna do oceny średniej jakości partii, lecz może rozcieńczyć pojedynczą mokrą strefę. Walidacja łączy mapę miejsc pobierania z uzasadnioną strategią rutynową. Nie każda partia wymaga wielu próbek, jeżeli wykazano skuteczność homogenizacji i kontroli procesu.
CQA, CPP i CMA
CMA wsadu obejmują zawartość suchej substancji, skład rozpuszczalnika, początkową zawartość cieczy, PSD, postać krystaliczną, porowatość placka, gęstość nasypową i stabilność termiczną. Krytyczne cechy urządzenia to powierzchnia wymiany ciepła, geometria mieszadła, wydajność układu próżniowego i skraplacza, opór filtra, położenie czujników oraz konstrukcja rozładunku.
Potencjalne krytyczne parametry procesu (critical process parameters, CPP) to temperatura płaszcza lub półki, ciśnienie w komorze, szybkość zmian ciśnienia i temperatury, przepływ azotu, prędkość i harmonogram mieszania, wielkość załadunku lub grubość placka, czas oraz kryterium punktu końcowego. Nie każdy parametr jest CPP dla każdego API; krytyczność wynika z powiązania z CQA i ryzykiem.
Odpowiedzi procesu obejmują zawartość resztkowego rozpuszczalnika i wody, produkty degradacji, zawartość API, stan polimorficzny lub hydratacyjny, PSD, aglomeraty, gęstość nasypową, sypkość, barwę i uzysk. Strategia kontroli łączy kontrolę materiału wejściowego, granice pracy urządzenia, przebieg procesu, pomiary PAT i przy linii, pobieranie prób oraz badania zwolnieniowe.
| Cel | Główne ryzyko | Parametry/cechy sterujące | Potwierdzenie |
|---|---|---|---|
| obniżyć zawartość resztkowego rozpuszczalnika | mokre strefy, wolna desorpcja | grubość, temperatura, ciśnienie, mieszanie, czas | GC i mapowanie |
| zachować postać stałą | desolwatacja, utrata hydratu, przemiana | temperatura, ciśnienie cząstkowe, punkt końcowy | XRPD, DSC/TGA, woda/GC |
| zachować czystość | degradacja termiczna lub oksydacyjna | temperatura produktu, tlen, czas przetrzymania | zanieczyszczenia HPLC/UPLC |
| zachować PSD | ścieranie i aglomeracja | mieszanie, historia kapilarna, płukanie | analiza sitowa/dyfrakcja laserowa, mikroskopia |
| uzyskać powtarzalną sypkość | gęstość i bryły | załadunek, mieszanie, rozładunek | gęstość, badania sypkości |
Skalowanie i transfer między urządzeniami
Skalowanie nie polega na zachowaniu tej samej temperatury płaszcza i liczby godzin. Zmieniają się stosunek powierzchni do objętości, grubość placka, droga przewodzenia, cyrkulacja wywołana mieszadłem, przewód pary, wydajność skraplacza i obciążenie błędem czujnika. Duże urządzenie może nagrzewać się wolniej, a jednocześnie wytwarzać większy chwilowy strumień pary.
Skalowanie oparte na modelu łączy bilans energii, współczynnik przenikania ciepła, równowagę i kinetykę oraz opór złoża. Literatura opisuje modele próżniowego suszenia kontaktowego zwalidowane między skalami, ale parametry muszą pochodzić z reprezentatywnego materiału. Model jest narzędziem do przewidywania i planowania prób, a nie zwolnieniem z kwalifikacji.
Transfer do innego typu urządzenia jest trudniejszy niż zwiększenie rozmiaru tej samej platformy. Filtr Nutsche, suszarka stożkowa i suszarka tacowa różnią się powierzchnią kontaktu oraz sposobem mieszania. Porównuje się historię temperatury produktu, ciśnienie całkowite i cząstkowe, krzywą usuwania rozpuszczalnika oraz pracę mechaniczną, a nie tylko wartości zadane.
Partia inżynieryjna powinna objąć maksymalny i minimalny załadunek, jeżeli oba są dopuszczone. Minimalna partia może otrzymywać więcej ciepła na kilogram i być bardziej narażona na przegrzanie; maksymalna ma najdłuższą drogę transportu oraz największe obciążenie parą. Przypadek najgorszy zależy od CQA.
Tryby awarii
| Objaw | Prawdopodobne mechanizmy | Dane rozstrzygające | Kierunek działania |
|---|---|---|---|
| resztkowy rozpuszczalnik powyżej limitu | mokra strefa, ograniczenie skraplacza lub pompy, składnik wysokowrzący, zbyt krótka faza końcowa | próbki przestrzenne, przebieg ciśnienia i strumienia pary, skład | poprawić usuwanie cieczy, mieszanie, profil lub czas |
| wzrost produktów degradacji lub barwy | wysoka temperatura produktu, dopływ tlenu, długie przetrzymanie po wysuszeniu | historia temperatury, szczelność/O₂, etapowe HPLC | zmniejszyć ekspozycję, poprawić inertyzację i kryterium końca |
| niewłaściwa postać stała | desolwatacja, utrata hydratu, miejscowy punkt gorący | XRPD/DSC/TGA z różnych miejsc | zawęzić temperaturę, ciśnienie i kondycjonowanie |
| twarde bryły | mostki kapilarne lub stałe, faza lepka, zbyt późne mieszanie | moment obrotowy, mikroskopia, skład ługu macierzystego | płukanie, usuwanie cieczy, harmonogram mieszania |
| nadmiar drobnych cząstek | intensywne lub długie mieszanie | etapowe PSD, moment/praca | ograniczyć ścinanie, zmienić urządzenie |
| długi cykl bez poprawy | ograniczenie transportu ciepła lub desorpcji | temperatura produktu, szybkość kondensacji, NIR/GC | zidentyfikować mechanizm ograniczający |
| nierówne wyniki tac | różna grubość, kontakt lub pozycja | mapa tac | ujednolicić załadunek i poprawić przepływ powietrza lub ogrzewanie |
| strata uzysku w gazie wylotowym lub filtrze | porywanie przy gwałtownym odparowaniu lub przepływie gazu | kontrola filtra, bilans materiałowy | profil obniżania ciśnienia, prędkość gazu, odkraplacz |
Badanie odchylenia
Przy wysokiej zawartości resztkowego rozpuszczalnika zabezpiecza się próbki z różnych miejsc przed dodatkowym mieszaniem, jeśli pozwala na to bezpieczeństwo. Ustala się, czy problem jest lokalny, czy dotyczy całej partii. Ponowne badanie tej samej homogenizowanej próbki nie odpowiada na pytanie o mokrą strefę.
Przegląda się początkową masę i skład placka, usuwanie cieczy, płukanie, załadunek, temperaturę, ciśnienie, przepływ azotu, pracę skraplacza oraz mieszanie i moment obrotowy. Ocenia się kalibrację i umiejscowienie czujników. Nominalna wartość zadana bez rzeczywistego przebiegu nie jest dowodem prawidłowego procesu.
Jeżeli rozważa się dodatkowe suszenie, ocena obejmuje postać stałą, produkty degradacji, PSD oraz maksymalny czas przetrzymania. Powtórne suszenie jest ponownym przetwarzaniem, jeśli nie stanowi zatwierdzonego procesu. Nie można zakładać, że jedynym skutkiem będzie niższa zawartość rozpuszczalnika.
W przypadku cząstek metalu albo kontaktu z elementem urządzenia zatrzymuje się materiał i bada integralność mieszadła oraz filtra. Przesianie może usunąć cząstki, lecz nie zastępuje ustalenia źródła ani oceny zanieczyszczenia.
Bilans materiałowy obejmuje pozostałość w suszarce, filtry gazu wylotowego, próbnik, układ rozładunku i ewentualny odzysk rozpuszczalnika. Niski uzysk może wynikać z pylenia albo zatrzymania materiału w urządzeniu, a nie z degradacji. Każdy mechanizm wymaga innego działania korygującego i zapobiegawczego (CAPA).
Bezpieczeństwo i hermetyzacja procesu
Pary rozpuszczalnika organicznego mogą tworzyć mieszaninę palną. Inertyzacja, monitorowanie tlenu, uziemienie i wyrównanie potencjałów, filtry przewodzące, ochrona przeciwwybuchowa oraz bezpieczne odpowietrzanie wynikają z oceny bezpieczeństwa procesowego. Próżnia nie gwarantuje braku ryzyka podczas dopływu powietrza, uruchamiania i otwierania urządzenia.
Suche, drobne API może być pyłem palnym albo substancją o dużej aktywności. Rozładunek często wiąże się z większym potencjalnym narażeniem niż zamknięte suszenie. Dzielony zawór motylkowy, izolator, zamknięty transport i miejscowy odciąg dobiera się do dopuszczalnego poziomu narażenia zawodowego oraz właściwości pyłu.
Elektryczność statyczna narasta przy przemieszczaniu suchego proszku i przepływie gazu. Uziemienie oraz materiały części kontaktujących się z produktem są elementami konstrukcji. Operator nie powinien improwizować przez otwieranie króćca w celu „sprawdzenia suchości”.
Skraplacz i wylot pompy zawierają rozpuszczalnik. Odzysk, klasyfikacja odpadu i kontrola emisji muszą odpowiadać jego składowi. Rozpuszczalnik do czyszczenia oraz pierwsze płukanie także wchodzą do bilansu środowiskowego i oceny bezpieczeństwa.
Czyszczenie, zanieczyszczenie krzyżowe i historia kampanii
Suchy proszek penetruje uszczelnienia, tkaninę filtracyjną i martwe przestrzenie. Procedura czyszczenia musi usuwać API, produkty degradacji i resztkowy rozpuszczalnik, a także być zgodna z materiałami urządzenia. Wał mieszadła i mechanizm podnoszenia są typowymi trudnymi miejscami.
Pozostałość z poprzedniej partii może działać jako zarodek przemiany postaci stałej lub źródło zanieczyszczenia krzyżowego. Czystość widoczna gołym okiem nie dowodzi braku pozostałości. Miejsca pobierania wymazów i popłuczyn wynikają z konstrukcji urządzenia oraz oceny ryzyka.
Medium filtracyjne może zatrzymywać drobne cząstki i zmieniać spadek ciśnienia w kolejnej kampanii. Integralność i stan czystości wpływają na drogę pary oraz uzysk. Wymiana medium musi być kontrolowana jako część przygotowania urządzenia.
Po czyszczeniu na mokro dokładne osuszenie urządzenia jest krytyczne dla higroskopijnego API i specyfikacji rozpuszczalników. Resztkowa woda z płukania może trafić do następnej partii. Należy zdefiniować kondycjonowanie pustej suszarki oraz kryteria próby ślepej lub popłuczyn.
Chłodzenie, kondycjonowanie i przejście do rozładunku
Zakończenie ogrzewania nie kończy operacji. Gorący proszek ma inną równowagę sorpcji niż materiał w temperaturze pakowania. Jeżeli zostanie wystawiony na wilgotne powietrze, podczas chłodzenia może pobrać wodę; jeżeli trafi do chłodnego, szczelnego worka z wilgotną przestrzenią gazową, woda może kondensować lokalnie. Chłodzenie powinno odbywać się w kontrolowanej atmosferze przy zachowaniu mieszania wystarczającego do wyrównania temperatury.
Niektóre postacie stałe wymagają kondycjonowania przy określonej wilgotności względnej lub aktywności rozpuszczalnika, aby osiągnąć stabilny hydrat albo właściwą zawartość wody w materiale amorficznym. Taki krok nie jest cofnięciem suszenia, lecz kontrolowaną operacją zmiany stanu. Musi mieć zdefiniowany punkt końcowy i dowód jednorodności; przypadkowe pozostawienie otwartego pojemnika nie jest kondycjonowaniem.
Ciśnienie w komorze wyrównuje się do atmosferycznego gazem o odpowiedniej jakości i suchości. Szybkie napełnienie gazem może unieść drobne cząstki, obciążyć filtr oraz wywołać segregację. Położenie wlotu i szybkość dopływu gazu wpływają na produkt podobnie jak przedmuch azotem podczas cyklu.
Temperatura dopuszczenia do rozładunku chroni zarówno produkt, jak i opakowanie. Zbyt ciepły materiał może zmiękczać wykładzinę worka, wywoływać konwekcję oraz zmieniać wynik oznaczenia wody podczas pobierania. Zbyt długie przetrzymanie w suszarce obniża wykorzystanie urządzenia i może sprzyjać dalszemu ścieraniu podczas niepotrzebnego mieszania.
Pozostałość w suszarce ma często inną historię cieplną i mechaniczną niż główna masa. Pierwsza lub ostatnia frakcja rozładunku może różnić się PSD albo zawartością rozpuszczalnika. Podczas rozwoju procesu należy sprawdzić frakcjonowanie w czasie rozładunku, a procedura powinna określać, czy frakcje są łączone, próbkowane lub traktowane osobno.
Pojemnik odbiorczy musi być suchy, oznakowany i zgodny materiałowo. Podwójną wykładzinę, środek pochłaniający wilgoć lub obojętną atmosferę nad produktem stosuje się zgodnie z wymaganiami stabilności i hermetyczności. Status pojemnika, masa netto i czas ekspozycji zamykają bilans materiałowy operacji.
Co operator powinien rozumieć
Przed załadunkiem operator potwierdza czystość, stan filtra i elementów wewnętrznych, uszczelnień, skraplacza, dostępność próżni i azotu, status czujników, drogę przepływu oraz wolną objętość. Sprawdza zgodność mokrego placka i maksymalnego załadunku z instrukcją.
Podczas cyklu obserwuje rzeczywistą temperaturę, ciśnienie, pracę skraplacza i moment obrotowy, a nie tylko status „praca”. Odchylenie krzywej od profilu historycznego może wcześniej wskazać nieszczelność, przejście przez fazę lepką, brak mieszania albo niewłaściwą początkową zawartość rozpuszczalnika.
Nie przyspiesza obniżania ciśnienia ani mieszania poza zatwierdzonym zakresem. Każda ingerencja zmienia historię mechaniczną cząstek i ich temperaturę. Obserwacje takie jak piana, przemieszczające się z hałasem bryły, ciśnienie na filtrze lub niespodziewany brak kondensatu są danymi procesowymi.
Po osiągnięciu punktu końcowego produkt należy schłodzić i — jeśli jest to wymagane — wyrównać ciśnienie suchym gazem obojętnym. Rozładunek odbywa się do oznakowanych, odpowiednich pojemników w kontrolowanym środowisku. Ciepłe API pozostawione w otwartym pojemniku może szybko pobrać wilgoć.
Pytania kontrolne
- Jaki rozpuszczalnik i jaka postać wody mają zostać usunięte, a co jest częścią docelowej struktury?
- Czy ograniczenie stanowi dostarczanie ciepła, przepływ pary czy desorpcja?
- Jak filtracja, płukanie i usuwanie cieczy przygotowują materiał do suszenia?
- Czy temperatura produktu jest mierzona lub wiarygodnie przewidywana?
- Jak mieszanie wpływa na transport ciepła, aglomerację i PSD?
- Czy skraplacz i układ próżniowy przyjmą maksymalne obciążenie parą?
- Jak zdefiniowano punkt końcowy i jak skorelowano go z GC/KF/LOD?
- Czy pobieranie prób wykrywa najwolniej schnące miejsca?
- Jak cykl chroni polimorf, hydrat lub solwat oraz ogranicza powstawanie produktów degradacji?
- Czy uzasadniono warunki dla maksymalnego i minimalnego załadunku?
- Jak kontrolowane są stężenie tlenu, palność, pylenie i narażenie operatora?
- Co wolno zrobić po stwierdzeniu wysokiej zawartości resztkowego rozpuszczalnika i jakie dodatkowe CQA trzeba sprawdzić?
Źródła
- ICH Q7 — Good Manufacturing Practice Guide for Active Pharmaceutical Ingredients — wymagania GMP dla końcowych operacji API, pakowania, ponownego przetwarzania i kontroli materiału.
- ICH Q3C(R8) — Impurities: Guideline for Residual Solvents — klasyfikacja i limity resztkowych rozpuszczalników.
- Q7 Q&A — FDA/ICH — interpretacja między innymi dalszych operacji fizycznych, takich jak suszenie i mielenie.
- Contact drying: A review of experimental and mechanistic modeling approaches — przegląd transferu ciepła i masy, PAT oraz modeli suszenia kontaktowego.
- The Pharmaceutical Drying Unit Operation: an industry perspective — praktyka rozwoju procesu, skalowania i transferu technologii suszenia farmaceutycznego.
- Model-based scale-up of vacuum contact drying of pharmaceutical compounds — bilanse i walidacja podejścia do skalowania na sześciu związkach.
- Understanding API Static Drying with Hot Gas Flow — eksperymentalny i modelowy opis suszenia krystalicznego API zwilżonego rozpuszczalnikiem.
- Developing a Batch Isolation Procedure and Running It in an Automated Semicontinuous Unit — powiązanie rozpuszczalnika krystalizacyjnego, płukania, filtracji, resztkowego rozpuszczalnika i aglomeracji.
- Undesired agglomeration in agitated filter dryers: a critical review — mechanizmy aglomeracji i wpływ mieszanych filtrów z suszarką na właściwości API.
- Next Generation Drying Technologies for Pharmaceutical Applications — porównanie suszenia próżniowego, konwekcyjnego, rozpyłowego i innych technologii.
Aktualność: 19 września 2026 r. Artykuł opisuje zasady projektowania operacji jednostkowej, a nie cykl dla konkretnego API. Wartości temperatury, ciśnienia i czasu oraz dopuszczalne stężenie tlenu i kryterium końca procesu wymagają danych produktu, oceny bezpieczeństwa procesowego, kwalifikowanego urządzenia oraz zatwierdzonej dokumentacji.