Liczba etapów, wydajność całkowita i koszt są powiązane, ale żaden z tych wskaźników sam nie opisuje jakości drogi syntezy API. Etapy różnią się zakresem: jedna reakcja może wymagać kilku operacji izolacji, a kilka reakcji można połączyć bez wydzielania półproduktu. W drodze zbieżnej suma reakcji nie jest tym samym co długość najdłuższej sekwencji liniowej.
Wydajności kolejnych kroków mnożą się. Dziesięć etapów po 90% daje około 35% wydajności całkowitej, a nie 90%. Wynik wymaga jednak prawidłowej podstawy: masę trzeba skorygować o zawartość, wodę, rozpuszczalnik, sól i czystość. Konwersja substratu, selektywność przemiany, wydajność reakcji oraz odzysk izolacji odpowiadają na różne pytania.
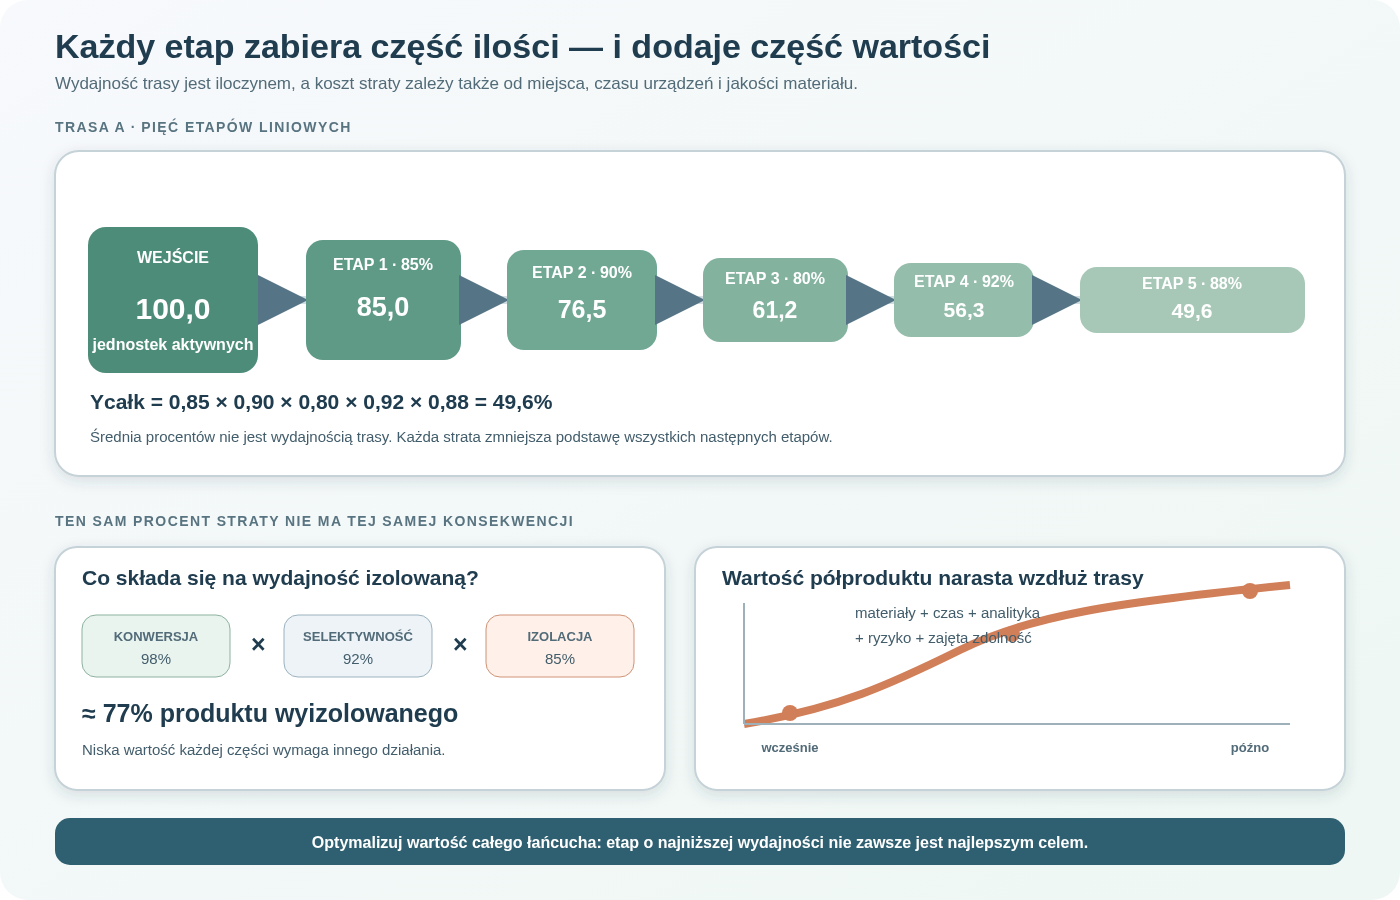
Koszt kilograma API obejmuje surowce, reagenty, rozpuszczalniki, wodę, czas aparatury, ludzi, media, analitykę, czyszczenie, odpady, straty jakościowe, zapas i ryzyko przerw. Wartość materiału narasta wzdłuż trasy, dlatego strata w późnym etapie jest szczególnie droga. Optymalizacja powinna oceniać cały łańcuch, a nie maksymalizować procent w jednym naczyniu.
Co właściwie liczymy jako etap
„Etap” może oznaczać reakcję chemiczną, izolowany związek, operację jednostkową, wpis w recepturze albo kampanię produkcyjną. Porównanie tras bez definicji prowadzi do pozornej precyzji.
W chemii syntetycznej często liczy się przemiany tworzące nowy skład chemiczny. Z perspektywy zakładu reakcja, wygaszenie, ekstrakcja, wymiana rozpuszczalnika, krystalizacja, filtracja i suszenie są oddzielnymi operacjami zużywającymi zdolność oraz czas. Z perspektywy dokumentacji cały zestaw może stanowić jeden etap wytwarzania półproduktu.
Przy porównaniu warto raportować co najmniej:
- liczbę reakcji chemicznych;
- liczbę izolowanych półproduktów;
- długość najdłuższej sekwencji liniowej;
- liczbę głównych operacji oczyszczania;
- liczbę etapów wykonywanych w zakładzie lub u dostawcy;
- liczbę przekształceń kończących się materiałem zwolnionym do magazynu.
Ta struktura pokazuje, dlaczego „pięcioetapowa” droga może być operacyjnie cięższa od siedmioetapowej.
Trasa liniowa i zbieżna
W trasie liniowej każdy kolejny produkt powstaje z poprzedniego. Wszystkie straty i czasy leżą na jednej ścieżce. W trasie zbieżnej dwa lub więcej fragmentów powstaje równolegle, a następnie są łączone.
Wydajność każdej gałęzi określa, ile materiału początkowego potrzeba, ale czas dostawy może zależeć od najdłuższej gałęzi oraz synchronizacji. Konwergencja bywa korzystna, gdy drogie fragmenty łączy się późno i selektywnie. Zmniejsza liczbę operacji, przez które przechodzi cała wartość cząsteczki.
Nie oznacza to automatycznie krótszego czasu. Jeśli fragment A jest gotowy wcześniej i czeka na B, powstaje zapas oraz ryzyko stabilności. Jeżeli reakcja sprzęgania wymaga dokładnej relacji molowej, niepewność oznaczenia obu fragmentów może powodować nadmiar i trudniejsze oczyszczanie.
Diagram trasy powinien pokazywać masy, molowe równoważniki, czasy i punkty kontroli na wszystkich gałęziach. Pojedyncza lista kroków ukrywa współzależność.
Wydajność pojedynczego etapu
Wydajność izolowaną odnosi się do teoretycznej ilości produktu wynikającej ze składnika ograniczającego:
Wydajność etapu = ilość molowa wyizolowanego produktu / teoretyczna ilość molowa produktuW praktyce licznik powinien oznaczać ilość aktywnego związku, a nie samą masę mokrego materiału. Jeżeli 100 kg półproduktu zawiera 8% wody i 2% rozpuszczalnika, nie można traktować całej masy jako czystego związku. Potrzebna jest zawartość na jawnej podstawie.
Wydajność może być podawana „jak jest”, na suchej masie, jako wolna zasada, sól albo czysty składnik. Porównanie wymaga przeliczenia. Dla materiału o oznaczonej zawartości przydatny jest bilans ilości skorygowanej:
Masa aktywna = masa materiału × udział oznaczonego składnikaJeżeli zmienia się współczynnik soli, hydratacja lub masa molowa, przeliczenie na mole jest bezpieczniejsze niż porównanie kilogramów.
Konwersja, selektywność, wydajność i odzysk
Konwersja określa, jaka część substratu uległa przemianie. Selektywność mówi, jaka część przereagowanego substratu utworzyła pożądany produkt. Ich iloczyn opisuje wydajność chemiczną w mieszaninie, zanim uwzględni się izolację.
Wydajność reakcji ≈ konwersja × selektywnośćOdzysk izolacji mówi, jaka część produktu obecnego przed oczyszczaniem została zebrana jako materiał. W uproszczeniu:
Wydajność izolowana ≈ konwersja × selektywność × odzysk izolacjiPrzykład: 98% konwersji przy 92% selektywności daje około 90% produktu w mieszaninie. Jeśli krystalizacja odzyskuje 85% tego produktu, wydajność izolowana wynosi około 77%. Raportowanie samej konwersji ukrywa znaczną stratę.
Rozróżnienie kieruje optymalizacją. Niska konwersja może wymagać kinetyki lub stechiometrii, słaba selektywność — innego mechanizmu albo warunków, a niski odzysk — zmiany rozpuszczalności, fazy lub filtracji.
Wydajność całkowita trasy liniowej
Dla n kolejnych etapów wydajność całkowita jest iloczynem wydajności ułamkowych:
Ycałk = Y₁ × Y₂ × … × YₙJeżeli każdy z dziesięciu etapów ma 90%:
Ycałk = 0,90¹⁰ ≈ 0,349Oznacza to około 35%, nie 90%. Dla pięciu etapów po 80% pozostaje około 33%. Wysoka średnia arytmetyczna wydajności nie oddaje mnożenia.
Iloczyn pokazuje także czułość. Poprawa jednego etapu z 50% do 75% zwiększa całkowity wynik o 50% względem poprzedniego, niezależnie od pozostałych wydajności. Nie mówi jednak, czy ulepszenie jest najtańsze ani czy nie pogarsza czystości.
W trasie zbieżnej nie mnoży się bezpośrednio wszystkich gałęzi, jakby były jedną linią. Dla każdej gałęzi oblicza się zapotrzebowanie wynikające ze stechiometrii punktu połączenia, a następnie uwzględnia wydajność sprzęgania i dalszych kroków.
Najsłabszy etap i najdroższy etap to nie to samo
Etap o najniższej wydajności przyciąga uwagę, ale jego poprawa może być trudna albo mało wartościowa. Znaczenie zależy od miejsca w trasie, kosztu materiału, zużycia zdolności, profilu zanieczyszczeń i możliwości odzysku.
Wczesna strata wymusza większy wsad i większą skalę wszystkich wcześniejszych operacji. Późna strata niszczy materiał zawierający koszt skumulowany wielu kroków. Oba przypadki są ważne, lecz mechanizm ekonomiczny jest inny.
Przydatne jest policzenie wartości dodatkowego punktu procentowego na każdym etapie. Ocenia się dodatkowe kilogramy API, oszczędzone wejścia, czas urządzeń oraz koszt wdrożenia. Czasem lepszy jest wzrost odzysku o 1% na końcu niż o 5% na początku; czasem wczesny etap ogranicza całą skalę i sytuacja jest odwrotna.
Bilans molowy i składnik ograniczający
Wydajność ma sens tylko przy prawidłowej stechiometrii. Składnik ograniczający należy określić na podstawie aktywnej zawartości, nie masy handlowego materiału. Dla reagentu w roztworze liczą się stężenie, gęstość, czystość i rzeczywiście dozowana objętość.
Nadmiar reagentu może zwiększać konwersję, ale tworzyć produkty uboczne i koszt usuwania. „1,2 równoważnika” oznacza relację molową do wybranej podstawy; jeśli zawartość substratu jest zmienna, rzeczywisty nadmiar również się zmienia.
Bilans powinien zamykać atomy lub przynajmniej kluczowe składniki. Brakująca masa może znajdować się w ługu, filtrze, fazie wodnej, aparaturze, próbce albo niezidentyfikowanym produkcie. Wydajność produktu nie zastępuje pełnego bilansu.
Wydajność oznaczona i izolowana
Wydajność oznaczona analitycznie jest obliczana z próbki mieszaniny i stężenia produktu. Umożliwia szybkie porównanie chemii bez wpływu izolacji. Jej dokładność zależy od reprezentatywności próbki, kalibracji, czynnika odpowiedzi i objętości lub masy całej mieszaniny.
Wydajność izolowana obejmuje rzeczywistą operację rozdziału. Jest bliższa procesowi, ale może być zawyżona przez rozpuszczalnik, wodę, sole i zanieczyszczenia. Materiał o większej masie nie zawsze zawiera więcej produktu.
Różnica między nimi jest informacją. Wysoka wydajność oznaczona i niska izolowana wskazują na straty w rozdziale. Podobne wartości przy niskiej czystości mogą oznaczać, że masa izolowana zawiera dużo składników ubocznych. Obie liczby należy raportować wraz z zawartością.
Zmienność wydajności
Średnia z kilku udanych prób nie opisuje niezawodności. Dwie trasy mogą mieć średnio 85%, ale jedna stabilnie 83–87%, a druga 60–98%. Druga tworzy większe ryzyko niedoboru, zmienną skalę następnego etapu i trudniejszy harmonogram.
Rozkład może być asymetryczny i zależny od partii surowca, skali, pory roku albo operatora. Należy wykreślać dane w kolejności czasu oraz według ważnych grup, a nie tylko liczyć średnią i odchylenie.
Planowanie materiału powinno używać uzasadnionej wydajności planistycznej, nie najlepszego wyniku. Dla krytycznej dostawy może być potrzebny konserwatywny percentyl oraz zapas na badania, próbki i straty transferowe.
Prawdopodobieństwo powodzenia całej trasy
Każdy etap ma nie tylko średnią wydajność, ale prawdopodobieństwo wykonania bez odrzutu lub powtórzenia. Jeśli dziesięć niezależnych etapów ma po 98% prawdopodobieństwa sukcesu, prawdopodobieństwo przejścia wszystkich bez awarii wynosi około 82%.
Pcałk = P₁ × P₂ × … × PₙZałożenie niezależności często nie jest spełnione. Ten sam zmienny surowiec może wpływać na kilka kroków, a błąd oznaczenia przenosić się wzdłuż trasy. Zależności mogą zwiększać ryzyko ogona bardziej niż prosty iloczyn.
Koszt oczekiwany powinien uwzględniać odrzuty, ponowne przetwarzanie i opóźnienia. Trasa z wysoką typową wydajnością, ale rzadką katastrofalną awarią może być ekonomicznie słabsza od nieco mniej wydajnej, lecz odpornej.
Koszt materiałowy etap po etapie
Koszt wejścia danego etapu obejmuje ilość materiału potrzebną po uwzględnieniu przyszłych strat. Aby dostarczyć 100 kg produktu po etapie o 80% wydajności, trzeba wprowadzić teoretycznie 125 kg równoważnika substratu, zanim doliczy się nadmiary i wcześniejsze wydajności.
Wsteczne zapotrzebowanie można obliczać od docelowej ilości API:
Potrzebne wejście etapu i = wymagane wyjście / YiNastępnie wynik przelicza się przez stechiometrię oraz zawartość. Dla trasy zbieżnej obliczenie wykonuje się oddzielnie dla każdej gałęzi w punkcie sprzęgania.
Koszt materiałowy obejmuje reagenty, katalizatory, rozpuszczalniki, wodę, środki pomocnicze, filtry, adsorbenty, gazy i opakowania. Bez nich porównanie faworyzuje procesy rozcieńczone i wielokrotnie płukane.
Narastanie wartości półproduktu
Po każdym etapie półprodukt zawiera koszt wszystkich wcześniejszych wejść i przetwarzania podzielony przez ilość dobrego materiału. Uproszczony koszt jednostkowy po kroku można zapisać:
Koszt po etapie = (koszt wejścia + koszt operacji) / ilość zaakceptowanego wyjściaNiska wydajność zwiększa koszt jednostkowy, ponieważ koszty rozkładają się na mniejszą masę. W następnym kroku ten droższy materiał staje się wejściem. Dlatego strata późna niszczy dużą wartość skumulowaną.
Wartość księgowa i rzeczywisty koszt odtworzenia mogą się różnić. Jeśli surowiec ma długi termin dostawy albo produkcja wykorzystuje wąskie gardło, utraconego półproduktu nie da się szybko zastąpić nawet po zapłaceniu ceny.
Mapa wartości pomaga wybrać miejsca dodatkowej kontroli, redundancji pomiaru, odzysku z przewodów i ochrony przed pomieszaniem. Kontrola powinna być proporcjonalna do ryzyka jakościowego, ale ekonomia pokazuje konsekwencję operacyjną.
Koszt przetwarzania
Koszt operacji może być przypisany według czasu aparatury, pracy ludzi, mediów, czyszczenia, amortyzacji, badań i odpadów. Dla decyzji technologicznej ważna jest konsekwentna metoda, nawet jeśli księgowość używa bardziej złożonych stawek.
Czas zajęcia reaktora obejmuje przygotowanie, załadunek, reakcję, chłodzenie, transfer i czyszczenie. Skrócenie reakcji nie obniża proporcjonalnie kosztu, jeśli pozostałe czynności dominują. Podobnie wzrost skali partii może zwiększyć czas suszenia i nie dać liniowego wzrostu przepustowości.
Koszt pracy nie jest tylko sumą godzin operatora przy aparacie. Obejmuje dokumentację, pobieranie próbek, dochodzenia, przygotowanie materiałów i koordynację. Automatyzacja może zmniejszyć pracę ręczną, ale zwiększyć koszt walidacji, utrzymania i zarządzania konfiguracją.
Koszt stały, zmienny i skokowy
Koszt zmienny rośnie w przybliżeniu z liczbą kilogramów lub partii: surowce, część mediów i odpady. Koszt stały występuje niezależnie od krótkookresowej ilości: infrastruktura, część personelu, system jakości. W praktyce wiele kosztów jest skokowych.
Druga zmiana, dodatkowa kolumna lub nowe laboratorium zwiększają zdolność dopiero po przekroczeniu progu, a koszt pojawia się całym blokiem. Model liniowy nie pokaże takiego skoku. Również rabat ilościowy lub minimalna partia dostawcy tworzą nieliniowość.
Przy małym wolumenie dominują koszty przygotowania i badań na partię. Zwiększenie partii może obniżyć koszt kilograma, dopóki nie wywoła dłuższego czasu, nowego sprzętu albo większego ryzyka odrzutu. Ekonomia skali ma granice technologiczne.
Liczba partii i wielkość partii
Docelową masę można uzyskać kilkoma dużymi albo wieloma małymi partiami. Duża partia zmniejsza liczbę czyszczeń, badań i przeglądów, lecz zwiększa ekspozycję na pojedyncze niepowodzenie, utrudnia wymianę ciepła i może wydłużać operacje.
Małe partie dają elastyczność, szybsze uczenie i mniejszą stratę jednorazową. Zwiększają jednak obciążenie dokumentacją, próbkowaniem, przezbrojeniami i zmiennością między partiami.
Wybór powinien uwzględniać minimalne napełnienie, zdolność chłodzenia, powierzchnię filtra, czas suszenia, pojemność magazynu i popyt. Nominalna pojemność reaktora nie jest jedyną granicą.
Czas i przepustowość trasy
Najkrótsza droga chemiczna nie zawsze daje najszybszą dostawę. Czas obejmuje wykonanie, oczekiwanie, analizę, kampanię, transport i dostępność urządzeń. Etapy z długim czasem suszenia lub badania mogą dominować nad reakcjami.
W trasie liniowej pełny czas przejścia jest sumą czasów i kolejek, ale po rozruchu kolejne partie mogą zachodzić na siebie. Przepustowość ustala zasób o największym obciążeniu względem zdolności.
Droga z mniejszą wydajnością, ale krótszym cyklem może dostarczać więcej API rocznie. Porównanie powinno obejmować koszt i jakość kilograma zwolnionego w czasie, nie wyłącznie procent odzysku.
Intensywność masowa procesu
PMI sumuje masę wszystkich materiałów użytych do otrzymania jednostki API:
PMI = całkowita masa wejść / masa APIWłącza reagenty, rozpuszczalniki, wodę i materiały pomocnicze według przyjętej granicy. Minimalna teoretyczna wartość wynosi jeden, gdy cała masa wejścia staje się produktem, co w wieloetapowej syntezie praktycznie nie występuje.
Współczynnik odpadowy jest blisko związany z PMI:
E-factor = masa odpadów / masa produktuPrzy tej samej granicy i pominięciu materiałów odzyskanych zwykle zachodzi relacja PMI = E-factor + 1. Sposób traktowania wody, odzysku i recyklingu musi być jawny.
PMI pomaga znaleźć etapy z ogromnym zużyciem rozpuszczalnika lub płukań. Nie uwzględnia ceny, energii ani różnicy zagrożeń. Dwa procesy o takim samym PMI mogą mieć zupełnie inny koszt i wpływ.
Ekonomia atomowa i wydajność masowa reakcji
Ekonomia atomowa wynika ze stechiometrii reakcji idealnej i nie zależy od rzeczywistej wydajności. Pokazuje, jaka część masy reagentów mogłaby znaleźć się w produkcie, jeśli przemiana zaszłaby całkowicie i selektywnie.
Wydajność masowa reakcji może łączyć masę produktu z masą reagentów, ale definicje różnią się między źródłami. Dlatego każda metryka wymaga wzoru i granicy. Nazwa bez definicji utrudnia porównanie.
Reakcja addycji może mieć wysoką ekonomię atomową, ale działać przy wielkim rozcieńczeniu. Reakcja substytucji może tworzyć stechiometryczny produkt uboczny, lecz zapewniać wysokie stężenie i prostą izolację. PMI i pełny koszt pokazują konsekwencje operacyjne, których ekonomia atomowa nie obejmuje.
Rozpuszczalniki i woda dominują masę
W wielu procesach API największa masa nie pochodzi z substratów, lecz z rozpuszczalników i wody. Duże rozcieńczenie zwiększa objętość reaktora, czas transferu, energię destylacji i ilość odpadu. Wielokrotne płukanie może kosztować więcej niż umiarkowanie drogi reagent.
Podnoszenie stężenia jest atrakcyjne, ale może pogorszyć mieszanie, wymianę ciepła, selektywność i kontrolę zawiesiny. Granica wynika z mechanizmu. Optymalizacja powinna badać najmniejsze bezpieczne i odporne rozcieńczenie.
Woda procesowa bywa tania w zakupie, lecz wymaga przygotowania, ogrzania, chłodzenia i oczyszczenia ścieków. Jej pominięcie w analizie PMI ukrywa wpływ wielokrotnych płukań. Jednocześnie raportowanie obu wariantów — z wodą i bez — może pomagać porównywać źródła literaturowe.
Oczyszczanie jako źródło kosztu i straty
Każda ekstrakcja, adsorpcja, krystalizacja i chromatografia ma podwójny skutek: usuwa zanieczyszczenia i traci część produktu. Agresywne oczyszczanie może poprawić specyfikację, ale obniżyć całkowitą wydajność oraz zwiększyć odpady.
Koszt zanieczyszczenia zależy od miejsca powstania i podobieństwa do produktu. Najbardziej ekonomiczne jest zwykle zapobieganie albo usunięcie wcześnie, zanim przejdzie przez drogie etapy. Nie zawsze jest to możliwe; czasem późna krystalizacja daje wyjątkowo selektywne odrzucanie.
Ocenia się współczynnik oczyszczania i odzysk równocześnie. „Dwukrotnie czystszy” wynik bez informacji o stracie produktu nie opisuje jakości operacji. Warto budować krzywą kompromisu zależną od objętości płukania, odcięcia frakcji lub końcowego stężenia.
Teleskopowanie i eliminowanie izolacji
Połączenie etapów może zmniejszyć liczbę transferów, suszeń, badań i czyszczeń. Skraca czas oraz PMI, szczególnie gdy izolacja służyła tylko przygotowaniu materiału do kolejnej reakcji.
Jednocześnie zanieczyszczenia pierwszego kroku trafiają dalej, a oznaczenie dokładnej ilości pośredniego produktu staje się trudniejsze. Następny reagent może być dozowany do niepewnej liczby moli, co pogarsza selektywność. Awaria późnego kroku niszczy wartość kilku przemian.
Decyzja powinna porównać stabilność, kompatybilność rozpuszczalników, zdolność punktu końcowego, akumulację zanieczyszczeń i możliwość zatrzymania procesu. Eliminacja izolacji ma wartość wtedy, gdy kontrola procesu pozostaje równie mocna lub lepsza.
Recykling i odzysk
Zawracanie ługu, niepożądanego enancjomeru, katalizatora albo rozpuszczalnika może poprawić wykorzystanie zasobów. Nie wolno jednak liczyć odzysku dwa razy ani ignorować energii oraz materiałów potrzebnych do regeneracji.
Strumień recyklingu zmienia bilans w kolejnych cyklach. Zanieczyszczenie nieusuwane w regeneracji może narastać do stanu ustalonego. Badanie pierwszego cyklu nie przewiduje kampanii.
Koszt jednostkowy materiału odzyskanego obejmuje zbieranie, analizę, oczyszczanie, straty i kontrolę. Jeśli zmienność odzysku powoduje odchylenia, pozorna oszczędność może zostać zjedzona przez koszt jakości.
Koszt analityki i czasu decyzji
Metoda analityczna kosztuje odczynnik, wzorzec, aparat i pracę, ale jeszcze ważniejszy może być czas. Materiał czekający na wynik zajmuje zbiornik albo magazyn i opóźnia następny etap.
Liczba badań rośnie z liczbą izolowanych etapów oraz partii. Teleskopowanie może zmniejszyć badania zwolnieniowe półproduktów, ale wymaga szybkich pomiarów punktu końcowego. Oszczędność nie polega na rezygnacji z informacji, lecz na przeniesieniu jej do właściwego miejsca.
Metoda bardziej selektywna może początkowo kosztować więcej, lecz zapobiegać odrzutom i błędnym decyzjom. Pełny model powinien uwzględniać częstość powtórzeń, dochodzeń oraz czas oczekiwania, nie tylko cenę jednego oznaczenia.
Koszt odchylenia, odrzutu i przeróbki
Typowy koszt partii nie obejmuje ryzyka niepowodzenia. Koszt oczekiwany można przybliżyć sumą kosztu rutynowego oraz iloczynu prawdopodobieństwa zdarzeń i ich konsekwencji:
Koszt oczekiwany = koszt rutynowy + Σ(prawdopodobieństwo zdarzenia × koszt skutku)Skutek obejmuje utracony materiał, zajęcie aparatury, analizę, dochodzenie, zmianę harmonogramu, dodatkowe partie i opóźnienie dostawy. Rzadkie zdarzenie o dużym skutku może dominować nad małą oszczędnością materiałową.
Ponowne przetwarzanie nie powinno być założonym sposobem osiągania jakości. Jeśli jest dopuszczalne i uzasadnione, model kosztu uwzględnia wydajność, ryzyko nowych zanieczyszczeń, dodatkowe badania i wpływ na cykl.
Niepewność modelu kosztowego
Wczesne oszacowania opierają się na małej liczbie prób, cenach katalogowych i teoretycznych czasach. Wynik powinien być zakresem, a nie liczbą z wieloma miejscami po przecinku.
Analiza wrażliwości zmienia po jednym lub kilku założeniach: wydajność, cenę materiału, czas suszenia, częstość odrzutu, skalę i wolumen. Pokazuje, które czynniki rzeczywiście sterują decyzją. Dane o czynniku o małym wpływie nie wymagają takiej samej inwestycji jak dane o dominującym ryzyku.
Symulacja może losować wartości z uzasadnionych rozkładów i tworzyć rozkład kosztu oraz terminu. Jej jakość zależy jednak od danych i zależności. Model nie naprawia arbitralnych założeń; pomaga uczciwie pokazać ich konsekwencje.
Wartość informacji
Eksperyment ma wartość, jeśli może zmienić decyzję albo zmniejszyć ważną niepewność. Badanie dziesiątego miejsca po przecinku dla taniego reagentu jest mniej wartościowe niż ustalenie, czy końcowa izolacja daje 60–90% odzysku.
Można porównać koszt badania z oczekiwaną korzyścią z lepszej decyzji. Nie wymaga to idealnej wyceny; wystarczy pokazać, które niewiadome mogą odwrócić ranking tras lub wielkość inwestycji.
Takie podejście kieruje rozwój z „optymalizuj wszystko” do „zamykaj ryzyka o największym wpływie”. Jest zgodne z zarządzaniem ryzykiem i ogranicza produkowanie danych bez zastosowania.
Porównanie dwóch tras — przykład obliczeniowy
Trasa A ma pięć etapów liniowych o wydajnościach 85%, 90%, 80%, 92% i 88%. Jej wydajność całkowita wynosi:
0,85 × 0,90 × 0,80 × 0,92 × 0,88 ≈ 0,496Około połowa teoretycznej ilości początkowej trafia do końcowego produktu. Trasa B ma siedem etapów po 92%, co daje około 56%. Mimo większej liczby etapów B ma wyższą wydajność całkowitą.
Nie wystarcza to do wyboru. Jeśli B wymaga dwóch bardzo rozcieńczonych chromatografii, jej PMI, czas i koszt mogą być większe. Jeśli A tworzy w czwartym etapie trudne zanieczyszczenie powodujące 10% odrzutów, rzeczywisty koszt i niezawodność są gorsze niż pokazuje nominalne 49,6%.
Porównanie powinno dodać masy rozpuszczalników, czas ograniczającej aparatury, koszt surowców, rozkład wydajności, prawdopodobieństwo sukcesu i jakość produktu. Dopiero wspólny model ujawnia kompromis.
Przykład wartości poprawy późnego etapu
Do ostatniej krystalizacji trafia półprodukt o koszcie skumulowanym 5000 zł/kg. Operacja odzyskuje 80% i daje 100 kg API. Oznacza to, że potrzeba około 125 kg aktywnego wejścia, pomijając inne koszty.
Zwiększenie odzysku do 85% zmniejsza potrzebne wejście do około 117,6 kg. Oszczędza ponad 7 kg kosztownego półproduktu na 100 kg API. Jeśli jednak wymaga dodatkowych 2000 litrów rozpuszczalnika, 12 godzin suszenia i zwiększa zanieczyszczenie, korzyść musi być porównana z tymi skutkami.
Wartość punktu procentowego nie jest więc stała. Zależy od podstawy masy, kosztu wejścia, operacji i wpływu na przepustowość.
Przykład pozornej poprawy przez wilgotny produkt
Partia przed zmianą daje 90 kg półproduktu o zawartości 98%. Po zmianie krystalizacji masa rośnie do 96 kg, ale zawartość spada do 90% z powodu rozpuszczalnika i wody.
Aktywna masa przed zmianą wynosi 88,2 kg, a po zmianie 86,4 kg. Wydajność rzeczywista spadła, choć masa izolowana wzrosła. Dodatkowo następny etap otrzymuje większą objętość nieaktywnego materiału i zmienioną matrycę.
Ten przykład pokazuje, dlaczego wydajność musi być korygowana oznaczeniem i raportowana na wspólnej podstawie.
Porównanie „wytwórz” z „kup”
Zakup zaawansowanego półproduktu skraca wewnętrzną trasę, lecz nie usuwa wcześniejszych etapów z systemu. Przenosi je do dostawcy wraz z częścią kosztu, wiedzy i ryzyka.
Cena zakupu powinna być porównana z pełnym kosztem wewnętrznym, zdolnością, inwestycją, minimalną ilością zamówienia, terminem, jakością, własnością intelektualną i ryzykiem źródła. Wewnętrzne wytwarzanie może być droższe nominalnie, ale dawać kontrolę i elastyczność. Zakup może uwolnić wąskie gardło dla ważniejszego produktu.
Specyfikacja kupowanego materiału musi odzwierciedlać jego funkcję w dalszej syntezie. Tani półprodukt o zmiennym analogowym zanieczyszczeniu może podnosić koszt końcowy bardziej niż różnica ceny.
Koszt w różnych fazach rozwoju
We wczesnej fazie koszt jednego kilograma może być wysoki, ponieważ priorytetem są czas, elastyczność i ograniczona ilość. Inwestycja w pełną optymalizację trasy, która może zostać porzucona, ma niski zwrot.
Wraz ze wzrostem prawdopodobieństwa i wolumenu rośnie wartość zmniejszenia liczby etapów, PMI, czasu cyklu i zależności od drogich materiałów. Zmiana późno kosztuje więcej pod względem porównywalności, walidacji i dokumentacji, dlatego ryzyka mogące unieważnić skalowanie trzeba zamykać wcześnie.
Model powinien używać scenariuszy wolumenu, nie jednej prognozy. Trasa najlepsza dla 10 kg może przegrać przy 10 tonach. Elastyczny proces może być wartościowy przy niepewnym popycie nawet przy wyższym koszcie nominalnym.
Koszt a jakość produktu
Specyfikacja jest warunkiem, nie zmienną do negocjacji ekonomicznej. Można jednak szukać najefektywniejszej strategii osiągania jakości: zapobiegania zanieczyszczeniu, usuwania wcześnie, kontrolowania materiału albo badania końcowego.
Zbyt agresywne oczyszczanie może osiągać czystość znacznie lepszą niż potrzebna kosztem dużej straty i odpadów. Nie oznacza to obniżania jakości, lecz projektowanie procesu z odpowiednim marginesem zamiast bezcelowego maksymalizowania liczby dziewiątek.
Margines powinien obejmować zmienność i stabilność, a nie tylko średnią. Proces pracujący dokładnie na granicy generuje koszt dochodzeń oraz odrzutów nawet wtedy, gdy przeciętny wynik jest zgodny.
Jak zbudować arkusz modelu
Dla każdego etapu warto zapisać:
| Obszar | Przykładowe dane |
|---|---|
| wejście | ilość, zawartość, cena, stechiometria |
| wynik | konwersja, selektywność, odzysk, czystość |
| materiały | reagenty, rozpuszczalniki, woda, pomocnicze |
| czas | przygotowanie, reakcja, obróbka, izolacja, czyszczenie |
| zasoby | aparat, ludzie, media, laboratorium |
| jakość | badania, odchylenia, odrzut, przeróbka |
| odpady | masa, klasa, sposób zagospodarowania |
| niepewność | zakres, źródło danych, zależności |
Model oblicza ilości wstecz od docelowego API, a koszty i czas propaguje do przodu. Oddzielne kolumny dla wartości typowej, konserwatywnej i najlepszej pokazują rozrzut. Wszystkie jednostki i podstawy powinny być jawne.
Wersjonowanie jest ważne. Cena, wydajność i receptura zmieniają się podczas rozwoju. Decyzję trzeba móc odtworzyć na danych dostępnych w danym momencie, a nie tylko na najnowszym arkuszu.
Wspólna podstawa dla soli, solwatu i wolnej formy
Koszt kilograma dwóch form tej samej cząsteczki nie jest bezpośrednio porównywalny. Sól zawiera przeciwjon, hydrat wodę, a solwat cząsteczki rozpuszczalnika. Jeden kilogram materiału może odpowiadać różnej liczbie moli aktywnego fragmentu.
Do porównania trasy prowadzącej przez różne formy przydatny jest koszt mola albo koszt kilograma równoważnika wolnej formy. Dla każdego materiału zapisuje się masę molową całej formy, stechiometrię składników, oznaczoną zawartość i rzeczywistą solwatację.
Zmiana soli może pozornie zwiększyć wydajność masową, ponieważ produkt ma większą masę molową. Nie jest to dodatkowy API. Podobnie utrata wody podczas suszenia obniża masę bez utraty cząsteczki aktywnej. Bilans molowy zapobiega takim błędom.
Podstawa musi pozostać spójna w zakupach, recepturze, analizie i modelu kosztowym. Jeżeli dostawca sprzedaje półprodukt „jak jest”, a proces dozuje według zawartości, koszt efektywnego mola zależy od wyniku oznaczenia. Duża zmienność zawartości powoduje również zmienną ilość nieaktywnych składników trafiających do następnego etapu.
Koszt kapitału i zapasu w toku
Materiał czekający między etapami wiąże środki finansowe i zajmuje przestrzeń. Wartość zapasu rośnie wzdłuż trasy, dlatego długi czas przejścia późnego półproduktu ma większy koszt niż podobne oczekiwanie taniego surowca.
Zapas w toku można przybliżyć przez średni strumień wartości pomnożony przez czas przejścia. Skrócenie oczekiwania nie zmienia chemicznej wydajności, ale uwalnia pojemniki, magazyn i kapitał oraz zmniejsza ekspozycję na degradację i zmianę popytu.
Kampanijne wykonanie dużej liczby partii jednego etapu może poprawiać wykorzystanie urządzenia i ograniczać czyszczenie, lecz tworzyć górę półproduktu. Następna operacja musi mieć zdolność i czas przetrzymania pozwalający ją bezpiecznie zużyć. Lokalnie tani harmonogram może być drogi dla całego systemu.
Zapas bezpieczeństwa chroni dostawę przed zmiennością i awarią. Jego koszt należy porównać z czasem odtworzenia oraz skutkiem braku API. Minimalizowanie zapasu do zera nie jest automatycznie optymalizacją, szczególnie przy długim łańcuchu i pojedynczym źródle.
Inwestycja w aparaturę i koszt alternatywny zdolności
Proces może wymagać urządzenia już istniejącego, modyfikacji instalacji albo nowej inwestycji. Koszt kapitałowy obejmuje nie tylko zakup, lecz projekt, pomieszczenie, media, montaż, automatykę, kwalifikację, szkolenie i czas uruchomienia.
Rozłożenie inwestycji na kilogram zależy od okresu, wolumenu i rzeczywistego wykorzystania. Urządzenie używane przez jeden produkt o niepewnym popycie ma inny profil niż elastyczny zasób dla portfela. Niska cena zakupu może zostać zdominowana przez długie czyszczenie albo brak możliwości użycia z innymi zagrożeniami.
Jeśli nowa trasa zajmuje istniejące wąskie gardło, jej koszt obejmuje wartość produkcji, której w tym czasie nie wykonano. Ta wartość alternatywna nie zawsze jest widoczna w standardowej stawce godzinowej. Może przesądzić o outsourcingu, zmianie kolejności albo wyborze trasy wykorzystującej inną klasę aparatury.
Rezerwa zdolności ma wartość odporności. Zakup dokładnie pod średni popyt prowadzi do kolejek przy zakłóceniu lub wzroście zapotrzebowania. Margines powinien wynikać ze scenariuszy, a nie arbitralnego procentu.
Dlaczego wynik laboratoryjny źle przewiduje koszt produkcji
W laboratorium mała strata na ściance, próbce lub filtrze może stanowić duży procent masy, a w produkcji część strat stałych maleje względnie. Inne zjawiska działają odwrotnie: dłuższy transfer, wolniejsze chłodzenie i gorsze mieszanie zwiększają degradację albo zanieczyszczenia.
Ceny katalogowe małych opakowań nie odpowiadają kontraktom dużej skali, ale dostępność wielkotonażowa może wymagać zupełnie innego źródła i specyfikacji. Czas ręcznego rozdziału kilku mililitrów nie skaluje się do odstania faz w zbiorniku, a chromatografia laboratoryjna nie mówi o zużyciu złoża preparatywnego.
Model wczesny powinien rozdzielać dane zmierzone, skalowane i założone. Dla każdej wartości warto zapisać sposób przeniesienia: stała strata, proporcja masy, ograniczenie powierzchni, czas zależny od ciepła albo empiryczny zakres z podobnego procesu.
Próba pilotowa ma największą wartość, gdy sprawdza dominujące założenie kosztowe lub jakościowe. Samo powiększenie ilości bez określonej hipotezy może potwierdzić jedną partię, lecz nie poprawić prognozy.
Wrażliwość całkowitej wydajności na jeden etap
Ponieważ całkowita wydajność jest iloczynem, jej względna zmiana po poprawie jednego etapu odpowiada względnej zmianie tego etapu, jeśli reszta pozostaje stała. Zwiększenie wydajności z 80% do 84% to wzrost względny o 5%, więc całkowita wydajność również rośnie o 5%, nie o cztery punkty procentowe.
Ta własność pomaga szybko ocenić potencjał, ale nie uwzględnia kosztu wdrożenia. Poprawa może wymagać dodatkowego rozpuszczalnika, dłuższego czasu albo nowego reagenta. Zysk materiałowy trzeba przeliczyć na docelową skalę i porównać z konsekwencjami.
W trasie zbieżnej znaczenie etapu zależy też od relacji molowej fragmentów. Poprawa gałęzi wykorzystującej tani, łatwo dostępny fragment może mieć mniejszą wartość niż poprawa drogiej gałęzi o podobnym procencie. W punkcie sprzęgania nadmiar jednego fragmentu może być świadomym kosztem dla pełnej konwersji drugiego.
Analiza pochodnej lub prostych scenariuszy procentowych nie zastępuje mechanizmu, ale szybko wskazuje, gdzie dokładniejsze eksperymenty mogą mieć największy zwrot.
Najczęstsze błędy
Dodawanie zamiast mnożenia wydajności
Średnia wydajność etapów jest uznawana za wynik trasy. Wydajności sekwencji liniowej trzeba mnożyć.
Masa mokra traktowana jak produkt
Woda, rozpuszczalnik i zanieczyszczenia zawyżają wydajność. Wynik wymaga przeliczenia na aktywny związek i mole.
Konwersja nazwana wydajnością
Nie uwzględnia selektywności i izolacji. Wszystkie trzy wielkości powinny być rozdzielone.
Liczba reakcji jako jedyna miara długości
Pomija izolacje, operacje oraz zbieżność. Potrzebna jest najdłuższa sekwencja i obciążenie operacyjne.
Koszt ograniczony do surowców
Ukrywa rozpuszczalniki, czas, analitykę, odpady, jakość i zdolność. Model powinien obejmować pełną granicę.
Optymalizacja procentu bez wartości
Duży wysiłek poprawia tani wczesny etap, podczas gdy późna strata albo czas wąskiego gardła dominuje koszt.
Jedna liczba bez niepewności
Wczesne dane są traktowane jak dokładne. Zakres i analiza wrażliwości są konieczne do uczciwego rankingu.
Recykling jako darmowy materiał
Pomija regenerację, analizę, straty i kumulację zanieczyszczeń. Strumień zawracany wymaga pełnego bilansu.
Praktyczny tok porównania tras
- Ustal definicję etapu, granicę kosztu i podstawę produktu.
- Narysuj sieć liniową lub zbieżną ze stechiometrią.
- Przelicz wszystkie masy na aktywny składnik i mole.
- Rozdziel konwersję, selektywność i odzysk izolacji.
- Oblicz wydajność całkowitą i zapotrzebowanie wsteczne.
- Dodaj wszystkie materiały, wodę, operacje, czas i badania.
- Wyznacz PMI, koszt etapowy i narastającą wartość półproduktu.
- Uwzględnij zmienność, prawdopodobieństwo odrzutu i koszt skutku.
- Sprawdź ograniczenie przepustowości oraz scenariusze wolumenu.
- Wykonaj analizę wrażliwości i wybierz badania o największej wartości informacji.
- Porównaj jakość, bezpieczeństwo, dostawy i wpływ regulacyjny obok kosztu.
- Aktualizuj model po każdej zmianie drogi, skali lub źródła danych.
Pytania sprawdzające
- Dlaczego liczba reakcji nie opisuje pełnej długości procesu?
- Jak różnią się konwersja, selektywność, wydajność i odzysk?
- Dlaczego wydajności etapów się mnożą?
- Jak obliczyć wydajność materiału zawierającego wodę i rozpuszczalnik?
- Dlaczego etap o najniższej wydajności nie zawsze jest najlepszym celem optymalizacji?
- Co PMI pokazuje, a czego nie uwzględnia?
- Jak teleskopowanie zmienia koszt oraz ryzyko?
- Dlaczego zmienność wydajności jest ważna dla harmonogramu?
- Jak wycenić dodatkowy punkt procentowy odzysku?
- W jaki sposób analiza wrażliwości kieruje planem badań?
Źródła
- ICH Q11 Development and Manufacture of Drug Substances
- ICH Q9(R1) Quality Risk Management
- Process Mass Intensity Calculation Tool
- Using the Right Green Yardstick: Why Process Mass Intensity Is Used in the Pharmaceutical Industry To Drive More Sustainable Processes
- Improved iGAL 2.0 Metric Empowers Pharmaceutical Scientists to Make Meaningful Contributions to United Nations Sustainable Development Goal 12
- Holistic Route Selection
- Sustainability and Techno-Economic Assessment of Batch and Flow Chemistry in Seven Industrial Pharmaceutical Processes
- ICH Q3C(R8) Impurities: Guideline for Residual Solvents