Problem: zamienić rozpuszczony składnik w separowalną fazę stałą
Precypitacja (precipitation) polega na celowym zmniejszeniu rozpuszczalności produktu albo zanieczyszczenia, aby utworzyć cząstki możliwe do oddzielenia przez filtrację, wirowanie lub sedymentację. Siłą napędową może być zmiana pH, ionic strength, temperatury, składu solventu, dodatek polimeru, kompleksowanie albo reakcja tworząca trudno rozpuszczalny związek. W odróżnieniu od dobrze kontrolowanej krystalizacji osad nie musi mieć uporządkowanej sieci ani docelowej postaci cząstki; może być amorficzny, koloidalny, flokulowany lub zawierać wiele składników.
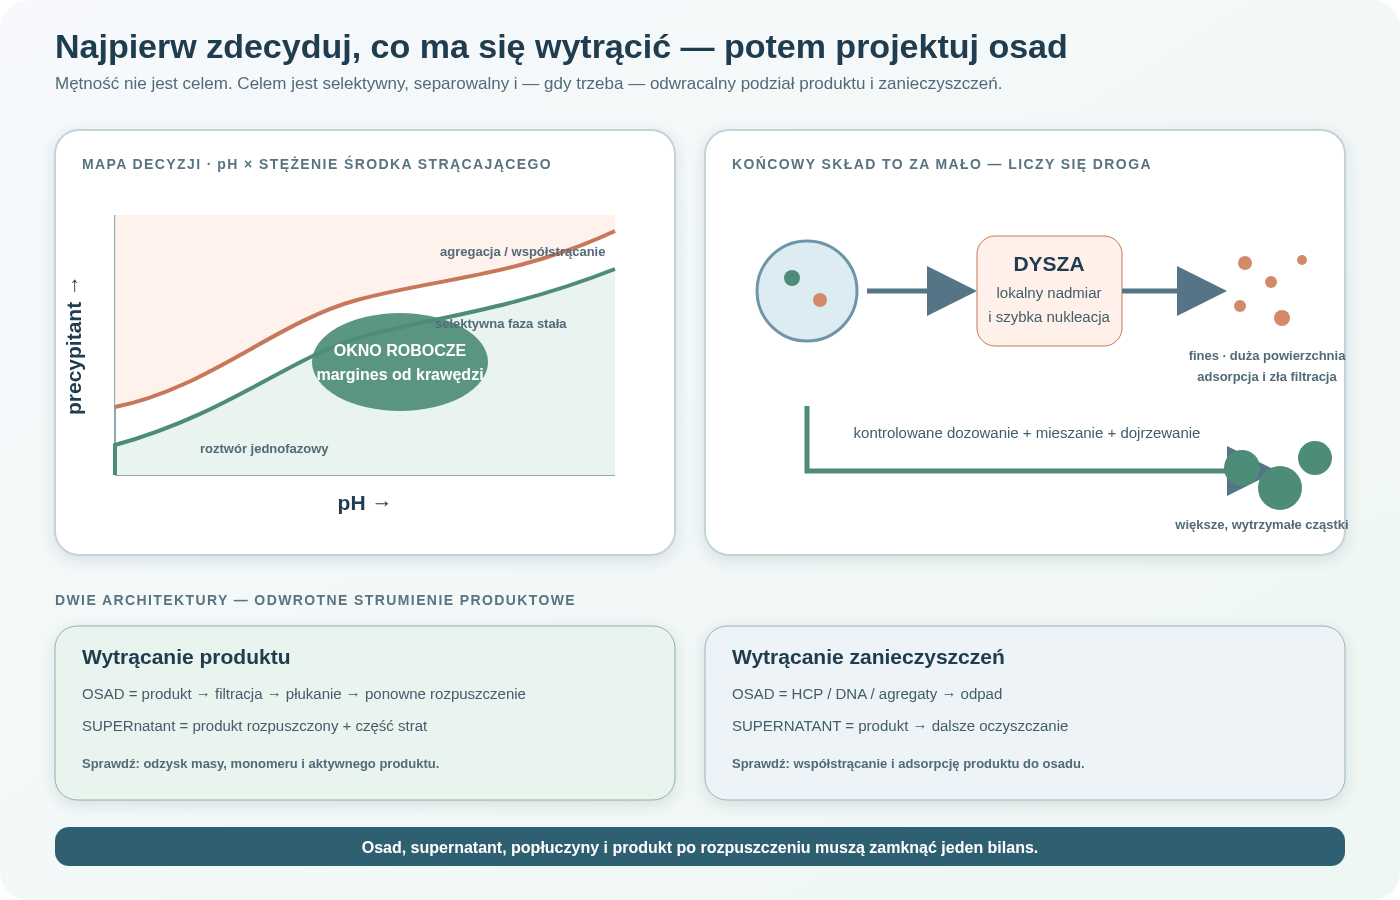
Technolog musi najpierw odpowiedzieć, co ma się wytrącić. Przy wytrącaniu produktu (product precipitation) produkt przechodzi do osadu i trzeba go odzyskać, przemyć oraz ponownie rozpuścić albo dalej przetwarzać jako ciało stałe. Przy wytrącaniu zanieczyszczenia (impurity precipitation) produkt pozostaje w supernatancie, a osad jest odpadem. Ta sama metoda może być selektywna tylko w wąskim oknie pH, stężenia i ilości dodatku. Niewielkie przekroczenie może rozpocząć współstrącanie produktu.
Precypitacja jest tania w przeliczeniu na objętość i skalowalna, dlatego klasycznie służyła do frakcjonowania białek i oczyszczania małych cząsteczek. Współczesne produkty biologiczne częściej opierają się na chromatografii, ale wzrost miana ponownie zwiększa zainteresowanie precypitacją jako etapem wychwytu albo intensyfikacji. Publikacje pokazują wysoki odzysk określonych przeciwciał, lecz wynik zależy od produktu i matrycy — nie ustanawia uniwersalnej platformy.
Precypitacja łączy równowagę rozpuszczalności, nukleację lub agregację, mieszanie i izolację. Zmiana pH, sól, PEG lub antyrozpuszczalnik może osłabić solwatację albo ekranować ładunek. Proces musi wytworzyć cząstki dostatecznie duże i wytrzymałe, a nie tylko chwilową mętność. Krytyczne są kolejność i szybkość dodawania, lokalne gradienty, temperatura, czas dojrzewania, ścinanie, stężenie ciał stałych, separacja oraz ponowne rozpuszczanie. Czystość wynika z selektywności i ilości ługu macierzystego uwięzionego w osadzie; samo zniknięcie składnika z supernatantu nie dowodzi jego bezpiecznego odzysku.
Miejsce w procesie
Precypitacja może wystąpić po reakcji chemicznej jako element jej wygaszenia i usunięcia soli, przed chromatografią jako redukcja HCP lub DNA, zamiast chromatografii powinowactwa na etapie wychwytu, podczas usuwania wirusów lub agregatów albo jako końcowa izolacja półproduktu. Po niej następuje oddzielenie osadu, płukanie i — jeśli produktem jest osad — ponowne rozpuszczenie.
- Roztwór lub sklarowany wsad
- Kondycjonowanie pH lub składu
- Dodatek środka strącającego
- Nukleacja lub agregacja
- Dojrzewanie
- Filtracja lub wirowanie
- Płukanie
- Ponowne rozpuszczanie albo dalsza izolacja
W small-molecule workup precypitacja często usuwa inorganic salts lub catalyst residues. Jeśli wytrąca się API, proces zbliża się do antisolvent crystallization, lecz brak kontroli formy może być niedopuszczalny dla finalnego drug substance. Granica między precypitacją i krystalizacją jest mechanistyczna oraz jakościowa, nie językowa.
W procesie produktu biologicznego wytrącanie produktu może skoncentrować dużą partię bez drogiej żywicy. Osad musi jednak zachować zdolność pełnego rozpuszczenia bez agregatów i utraty aktywności. Wytrącanie zanieczyszczeń jest łagodniejsze dla produktu, jeśli warunki pozostawiają go stabilnie w supernatancie.
Rozpuszczalność i supersaturacja
Precypitacja rozpoczyna się, gdy stężenie składnika przekracza jego rozpuszczalność w aktualnych warunkach. Powstaje supersaturacja. Układ może przez pewien czas pozostać metastabilny, a następnie utworzyć jądra lub agregaty.
Rozpuszczalność białka zależy od pH, net charge, ionic strength, temperatury, solventu, excipientów i stężenia innych białek. Dla małej cząsteczki zależy także od formy chemicznej, pKa, kompleksowania i postaci stałej. Jedna wartość w wodzie nie opisuje feedu.
Wysokie przesycenie tworzy liczne drobne cząstki i może zamykać zanieczyszczenia. Niższe sprzyja wzrostowi lub agregacji, ale wymaga dłuższego czasu i może dać niepełny odzysk. Proces musi kontrolować historię warunków, a nie tylko końcowy skład.
Mętność sygnalizuje rozpraszające cząstki, ale nie mierzy masy osadu ani równowagi. Koloidy niewidoczne gołym okiem mogą pozostać i obciążyć filtr.
Mapa fazowa zamiast pojedynczego punktu końcowego
Pojedynczy eksperyment „przy 12% PEG powstał osad” nie opisuje przestrzeni procesu. Podczas rozwoju procesu należy zbudować mapę fazową pokazującą, gdzie układ pozostaje jednofazowy, gdzie tworzy odwracalną fazę bogatą w białko, a gdzie przechodzi w nieodwracalne agregaty albo mieszaninę trudną do separacji. Osiami mogą być pH i stężenie środka strącającego, ale w praktyce dochodzą temperatura, siła jonowa, stężenie produktu oraz czas.
Granica binodalna oddziela obszar jednofazowy od dwufazowego. W obszarze metastabilnym utworzenie nowej fazy może wymagać zarodka albo długiego czasu indukcji. Po przekroczeniu granicy niestabilności małe fluktuacje składu wystarczają do szybkiego rozdziału faz. Dla procesu oznacza to, że dwa batche o identycznym końcowym składzie mogą dać różne particle populations, jeżeli różnią się drogą dojścia do punktu końcowego.
Histereza jest szczególnie ważna przy białkach. Warunki potrzebne do utworzenia osadu nie muszą być lustrzanym odbiciem warunków jego rozpuszczenia. Osad pozostawiony podczas hold może się zagęścić, przebudować albo utworzyć dodatkowe kontakty międzycząsteczkowe. Wtedy powrót pH lub ionic strength do wartości początkowej nie odtwarza feedu. Development mierzy więc osobno precipitation boundary i dissolution boundary.
Mapa powinna powstawać na reprezentatywnym feedzie. Bufor modelowy z oczyszczonym białkiem nie odtwarza crowding, lipidów, DNA, HCP ani pozostałości z upstream. Te składniki mogą przesuwać granice, działać jak nuclei albo zmieniać lepkość. Także stężenie produktu nie jest neutralną zmienną: przy większym titer liczba kontaktów rośnie, a ten sam procent precipitantu może dawać wcześniejszy onset.
Użyteczny eksperyment nie kończy się na klasyfikacji „klarowny/mętny”. Dla każdego punktu mierzy się ilość produktu rozpuszczonego, odzysk po ponownym rozpuszczeniu, usunięcie zanieczyszczeń, PSD albo filtrowalność oraz wskaźniki jakości produktu. Dzięki temu mapa równowagi staje się mapą decyzji technologicznej. Obszar o największym osadzie może nie być obszarem o najlepszej czystości lub największym odzysku aktywnego produktu.
Zakres roboczy wybiera się wewnątrz stabilnego plateau, a nie dokładnie na najbardziej stromym fragmencie krzywej. Margines powinien obejmować rzeczywistą niepewność pH, zawartości reagenta, temperatury, stężenia strumienia zasilającego i mieszania. Punkt nominalny bez udowodnionego marginesu jest receptą laboratoryjną, a nie strategią kontroli.
Kinetyka: równowaga nie mówi, kiedy proces się zakończył
Rozpuszczalność opisuje stan możliwy po dostatecznie długim czasie, natomiast produkcja ma skończony czas cyklu. Po dodaniu precipitantu soluble concentration może spadać szybko, a potem powoli dochodzić do plateau. Jednocześnie drobiny mogą agregować w większe, łatwiejsze do oddzielenia floki. Te dwa procesy — transfer masy do fazy stałej i dojrzewanie populacji cząstek — nie muszą mieć tej samej stałej czasowej.
Czas indukcji jest zmienny zwłaszcza blisko granicy rozpuszczalności. Drobne różnice w powierzchni zbiornika, pozostałości po poprzednim batchu, obecność cząstek lub historia temperatury mogą go skrócić. Dlatego onset turbidity nie powinien być jedynym sygnałem rozpoczęcia hold. Procedura musi definiować punkt odniesienia: koniec dozowania, osiągnięcie pH, stabilizację sygnału albo potwierdzony stan cząstek.
Jeżeli wytrącanie jest znacznie szybsze od czasu mieszania, proces jest ograniczony mieszaniem. Składnik doświadcza przez chwilę lokalnych warunków dalekich od wartości w głównej objętości. Jeżeli przemiana jest wolniejsza, zbiornik może się ujednorodnić przed powstaniem większości cząstek. To rozróżnienie determinuje, czy skalowanie powinno koncentrować się na mikromieszaniu przy punkcie dozowania, czy na czasie przetrzymania i kinetyce agregacji.
Model kinetyczny jest użyteczny tylko w zakresie danych, z których go wyznaczono. Pozorna kinetyka pierwszego rzędu może opisywać spadek soluble product w jednym oknie, ale nie przewidzi zmiany mechanizmu po zwiększeniu solids. W praktyce łączy się modele z pomiarem endpointu i konserwatywnym czasem minimalnym/maksymalnym.
Precypitacja izoelektryczna
Białko ma najmniejszy net charge w pobliżu isoelectric point (pI). Odpychanie elektrostatyczne maleje, a atrakcyjne oddziaływania mogą prowadzić do agregacji i precypitacji. Nie każde białko ma minimum rozpuszczalności dokładnie przy pI, ponieważ powierzchnia jest heterogeniczna i wpływają sole oraz conformational stability.
Zmiana pH może selektywnie wytrącić HCP, pozostawiając przeciwciało w solution, albo odwrotnie. Okno zależy od profilu HCP konkretnej linii i warunków upstream. Dane platformowe wymagają potwierdzenia.
Dodanie skoncentrowanego kwasu tworzy lokalne niskie pH, które może nieodwracalnie agregować produkt. Szybkość addition, punkt w strefie mieszania i concentration reagentu są CPP. Końcowe pH zmierzone po minucie nie pokazuje lokalnej historii.
Neutralization po low-pH viral inactivation może sama wywołać impurity precipitation. Hold i kolejność wpływają na agregaty. Osad musi być usunięty przed chromatography/filtration.
Salting-in i salting-out
Przy niskiej ionic strength dodatek soli może zwiększyć rozpuszczalność białka przez ekranowanie oddziaływań ładunkowych — salting-in. Przy wysokim stężeniu jony konkurują o wodę i zmniejszają hydration białka, prowadząc do salting-out.
Efekt zależy od rodzaju jonu zgodnie z trendami Hofmeister, pH i białka. Ammonium sulfate jest klasycznym precipitantem, ponieważ daje wysoką ionic strength i dużą rozpuszczalność własną. Nie jest obojętny: pozostaje w mother liquor i wymaga usunięcia przez diafiltration lub chromatography.
Precypitacja frakcyjna wykorzystuje różne progi stężenia soli dla poszczególnych składników. Pierwsza frakcja usuwa zanieczyszczenie, a kolejna wytrąca produkt. Nakładające się krzywe rozpuszczalności ograniczają czystość i odzysk.
Sól zwiększa gęstość i lepkość, wpływając na mixing, sedimentation i filtration. Krystalizacja samej soli przy chłodzeniu może zostać pomylona z osadem białka.
PEG i volume exclusion
Polyethylene glycol (PEG) zmniejsza dostępną objętość solventu dla białka i sprzyja protein–protein contacts. Molecular weight oraz concentration PEG wpływają na siłę precipitation, lepkość i późniejsze usuwanie.
PEG może selektywnie wytrącać agregaty, warianty kwaśne lub produkt. Selektywność zależy od stężenia białka, siły jonowej i składu zanieczyszczeń. Zwiększenie stężenia PEG poprawia odzysk do momentu współstrącania niepożądanych składników.
PEG o wysokiej masie cząsteczkowej działa silniej przy niższym stężeniu masowym, ale zwiększa lepkość i utrudnia transport. Pozostałość PEG może przechodzić z mokrego placka i wymagać kontroli.
Publikowane procesy continuous antibody precipitation łączą PEG z reversible cross-linking lub salt i TFF washing. To konkretne architektury wymagające development, nie prosta zamiana Protein A.
Antisolvent precipitation
Dodatek miscible antisolvent zmniejsza solvation składnika i jego rozpuszczalność. Ethanol, isopropanol, acetone lub inne solventy są używane zależnie od produktu. Dla białka solvent może denaturować; temperatura i szybkość addition są krytyczne.
Lokalny antisolvent concentration przy dyszy może być znacznie wyższy niż bulk. Prowadzi do niekontrolowanych drobin, trwałej agregacji albo oiling. Mikromieszanie decyduje o particle properties.
Solvent wpływa na bezpieczeństwo, flammability i residuals zgodnie z ICH Q3C. Chłodzenie może ograniczać denaturację i zwiększać precipitation, ale podnosi lepkość.
Po separacji osad zawiera ług macierzysty z rozpuszczalnikiem. Płukanie i ponowne rozpuszczanie muszą usunąć go do poziomu zgodnego z kolejnym etapem.
Temperatura jako zmienna precypitacji
Temperatura wpływa jednocześnie na rozpuszczalność, lepkość, dyfuzję, konformację białka i szybkość degradacji. Ochłodzenie może zmniejszyć rozpuszczalność produktu lub ograniczyć denaturujące działanie solventu, lecz może też zwiększyć lepkość i pogorszyć mixing oraz filtration. Ogrzanie przyspiesza równoważenie, ale może odsłaniać hydrofobowe fragmenty białka i uruchamiać nieodwracalną agregację.
Cold ethanol fractionation jest historycznie ważnym przykładem wykorzystania temperatury, pH, ionic strength, stężenia ethanol i protein concentration jako wspólnego zestawu zmiennych. Nie jest pojedynczą „precypitacją etanolem”, lecz sekwencją frakcjonowania, w której kolejne warunki przenoszą różne grupy białek między supernatantem i osadem. Pokazuje to zasadę ogólną: selektywność wynika z kombinacji zmiennych oraz kolejności cuts, a nie z samej nazwy precipitantu.
Profil chłodzenia może tworzyć gradient od ściany wymiennika do głównej objętości. Osad na zimnej powierzchni doświadcza innej historii niż materiał w rdzeniu zbiornika, może tworzyć warstwę osadu i okresowo odrywać się jako duże aglomeraty. Temperatura płaszcza, szybkość chłodzenia, mieszanie i lokalizacja czujnika są zatem elementami procesu, a nie tylko warunkami otoczenia.
Hold w obniżonej temperaturze ogranicza niektóre reakcje degradacji, ale nie zwalnia z limitu czasu. Zmiana temperatury podczas transferu do wirówki lub filtra może częściowo rozpuścić osad albo wywołać dalszą precypitację w przewodzie. Cały łańcuch od kondycjonowania do zakończenia separacji musi mieć zdefiniowany zakres, nie tylko vessel setpoint.
Reaktywna precypitacja małych cząsteczek
Reakcja może tworzyć insoluble salt, metal complex albo neutralną formę API. Kinetyka reakcji jest często szybsza niż mixing, więc lokalna supersaturacja kontroluje particle size.
Zmiana pH wytrąca free acid/base z rozpuszczalnej soli. Endpoint zależy od pKa, stężenia i temperature. Nadmiar reagentu może utworzyć inną sól albo degradować produkt.
Wytrącanie zanieczyszczenia nieorganicznego może usunąć metal lub fosforan, lecz podczas współstrącania API może adsorbować się na dużej powierzchni osadu. Płukanie osadu może odzyskać produkt, ale również rozpuszczać zanieczyszczenie.
Jeżeli końcowy osad jest API, trzeba ustalić czy jest crystalline, amorphous, hydrate czy mixture. Finalna postać wymaga kontroli opisanej w artykule o krystalizacji.
Coprecipitation, adsorpcja i mechaniczne uwięzienie
Składnik wykryty w osadzie nie musiał sam przekroczyć swojej rozpuszczalności. Może adsorbować się na rosnącej powierzchni, zostać mechanicznie zamknięty między agregatami albo pozostać w ługu macierzystym w porach mokrego placka. Te mechanizmy mają różne konsekwencje dla płukania i selektywności.
Uwięziony ług usuwa się przez płukanie wypierające albo płukanie po ponownym sporządzeniu zawiesiny. Adsorpcja może wymagać zmiany pH lub siły jonowej, lecz taka zmiana może jednocześnie uwalniać produkt. Zanieczyszczenie wbudowane w zwarty osad może nie zostać usunięte bez pełnego ponownego rozpuszczenia i kolejnego etapu oczyszczania. Wynik „czystości po precypitacji” trzeba więc interpretować razem z informacją o stanie próbki i sposobie jej przygotowania.
Duża powierzchnia drobnych cząstek zwiększa adsorpcję. Mocne warunki prowadzące do wysokiego przesycenia mogą zatem podnosić nominalny odzysk produktu do placka, a równocześnie pogarszać usuwanie zanieczyszczeń. Dojrzewanie i agregacja zmniejszają powierzchnię właściwą, ale mogą utrwalać uwięzione kieszenie cieczy. Nie istnieje jeden kierunek optymalizacji wszystkich odpowiedzi.
W impurity precipitation szczególnie istotna jest strata produktu przez association z wytrącanym HCP, DNA lub lipidami. Całkowita masa produktu w osadzie może być mała procentowo, lecz ekonomicznie istotna przy drogim biologic. Analiza osadu powinna rozróżniać produkt nadal aktywny i rozpuszczalny od nieodwracalnego agregatu.
Próba laboratoryjna z wirowaniem przy bardzo dużym relative centrifugal force może pozornie wykazać świetną clearance, ponieważ osadza cząstki, których urządzenie produkcyjne nie zatrzyma. Development musi używać separation challenge reprezentatywnego dla planowanej wirówki albo filtra. Precipitation i solid–liquid separation są jednym problemem projektowym.
Flokulacja a precypitacja
Precypitacja tworzy nową fazę stałą z rozpuszczonego składnika. Flokulacja łączy istniejące colloids, komórki lub drobiny w większe floki. Koagulacja destabilizuje ładunek, a polymer bridging spaja cząstki. W praktyce zjawiska mogą zachodzić razem.
Flokulacja ułatwia centrifugation i depth filtration. Reagent może także selectively precipitate soluble HCP lub DNA. Trzeba rozdzielić mechanizmy, aby przewidzieć clearance i residual reagent.
Floki są kruche. Pompa, zawór i feed zone wirówki mogą je rozbić. Jar test bez shear nie reprezentuje transferu.
Wysokogęstościowy Pichia broth może korzystać z process-compatible salts; publikacja z 2025 r. pokazała case study HSA, nie uniwersalną regułę dla wszystkich białek.
Nukleacja, agregacja i dojrzewanie
Po wytworzeniu supersaturacji powstają pierwsze nuclei albo protein clusters. Następnie rosną przez deposition, aggregation i collision. Particle population zmienia się podczas aging.
Doświadczenie, w którym miesza się tylko do pojawienia turbidity, może tworzyć zbyt drobny osad. Hold pozwala na floc growth, Ostwald ripening lub densification. Zbyt długi hold zwiększa degradation i może utrudniać resolubilization.
Agitation utrzymuje particles w suspension i wspiera collision. Zbyt wysoka rozbija floki; zbyt niska tworzy lokalny osad i gradient precipitantu. Optimum może zmieniać się po wzroście solids.
Seeding jest mniej typowy niż w crystallization, ale recycled precipitate albo przypadkowe residues mogą zmieniać onset i PSD. Cleaning oraz campaign history mają znaczenie.
Bilans product precipitation
Odzysk do osadu nie jest równy spadkowi stężenia w supernatancie, jeśli zmienia się objętość. Masa wejściowa m0 dzieli się między osad, supernatant, popłuczyny, pozostałość w urządzeniu i straty.
Jeśli z 100 kg produktu 96 kg znajduje się w mokrym placku, odzysk precypitacji wynosi 96%. Po ponownym rozpuszczeniu odzyskano 92 kg, więc łączny odzysk wynosi 92%. Cztery kilogramy stracono podczas izolacji, płukania i ponownego rozpuszczania mimo wysokiego odzysku do osadu.
Oznaczenie produktu w mokrym placku wymaga znajomości składu ługu macierzystego. Produkt rozpuszczony w zatrzymanej cieczy może zostać policzony jako osad, choć płukanie go usunie. Zawartość suchej substancji albo pełny bilans rozdzielają te mechanizmy.
Czystość osadu zależy od współstrącania i uwięzionego ługu. Płukanie usuwa rozpuszczone zanieczyszczenia, ale nie zanieczyszczenia wbudowane lub zaadsorbowane.
Bilans impurity precipitation
Gdy produkt pozostaje w supernatancie, uzysk oblicza się z masy produktu w sklarowanej cieczy. Osad analizuje się, aby wyjaśnić stratę. Niski wynik oznaczenia w supernatancie po niepełnym ponownym zawieszeniu może być artefaktem pobierania próbki.
Stopień usunięcia zanieczyszczenia porównuje jego masę przed operacją i po niej, a nie tylko stężenie. Dodatek reagenta zwiększa objętość i może pozornie obniżyć stężenie przez rozcieńczenie.
High-risk HCP może nie podążać za całkowitym HCP. ELISA daje sumę z coverage limitations, a LC-MS pomaga identyfikować species. Selective precipitation powinna być oceniona ortogonalnie.
DNA może współprecipitate z cationic polymer albo salt, ale fragment length i protein binding wpływają na clearance. Upstream lysis zmienia feed.
Separation osadu
Duże, gęste kłaczki można oddzielać przez wirowanie; drobny, ściśliwy osad często wymaga filtracji wgłębnej lub powierzchniowej. Urządzenie dobiera się na podstawie prędkości sedymentacji, oporu placka i wrażliwości na ścinanie.
Filtracja może być wąskim gardłem, jeśli precypitacja wytwarza drobne cząstki. Poprawa odzysku przez mocniejsze warunki może zwiększyć ilość ciał stałych i zmniejszyć wydajność urządzenia. Projekt procesu obejmuje oba etapy.
Continuous tubular precipitation może być połączona z TFF washing. Membrane flux musi pozostać poniżej krytycznego, aby ograniczyć fouling. Jest to bardziej złożone niż batch filter.
Osad produktu musi być chroniony przed wyschnięciem lub compacting, jeśli ma się rozpuścić. Centrifuge pellet może być trudny do resuspension. Agitated filter wspiera wash i reslurry.
Washing precipitate
Płukanie wypiera ług macierzysty zawierający reagent i zanieczyszczenia. Płukanie wypierające jest łagodne, a płukanie po ponownym sporządzeniu zawiesiny zapewnia lepszy kontakt, lecz może rozpuścić produkt i uszkodzić kłaczki.
Skład cieczy płuczącej utrzymuje produkt w stanie wytrąconym. Zbyt łagodny bufor rozpoczyna przedwczesne rozpuszczanie i przenosi produkt do filtratu. Zbyt mocny utrudnia późniejsze usunięcie środka strącającego.
Liczba objętości płuczących zależy od porowatości placka, mieszania i wymaganego stopnia usunięcia zanieczyszczenia. Przewodność, oznaczenie PEG lub konkretnego jonu mogą służyć do monitorowania punktu końcowego.
Frakcje popłuczyn wchodzą do bilansu materiałowego. Można z nich odzyskać produkt, ale łączenie frakcji zwiększa ilość zanieczyszczeń i objętość.
Projektowanie płukania i stan wet cake
Mokry placek nie jest jednorodnym blokiem. Zawiera kanały przepływu, pory w agregatach i strefy o różnym stopniu kompresji. Przy prostym płukaniu wypierającym ciecz wybiera ścieżki najmniejszego oporu, dlatego nominalne dwie objętości placka nie gwarantują dwukrotnej wymiany całego ługu macierzystego. Przewodność filtratu może spaść szybko, mimo że wewnątrz placka nadal pozostaje reagent.
Ponowne sporządzenie zawiesiny rozbija placek w świeżym medium płuczącym i zmniejsza kanałowanie. Poprawia kontakt, ale dodaje etap mieszania i ponownej filtracji oraz zwiększa ryzyko ścinania, rozpuszczania lub ponownego wytrącania. Wybór między płukaniem wypierającym a płukaniem zawiesiny powinien wynikać z profilu usuwania zanieczyszczeń i właściwości produktu, a nie z łatwości wykonania małej próby.
Kompresja placka zmniejsza objętość zatrzymanej cieczy, lecz podnosi opór i może utrudnić późniejsze rozpuszczenie. Przedmuch gazem albo długie osuszanie próżniowe może utworzyć spękaną, miejscowo przesuszoną strukturę. Jeżeli produkt ma być ponownie rozpuszczony, końcowa wilgotność i czas oczekiwania przed kolejnym etapem są parametrami technologicznymi.
Medium płuczące powinno uwzględniać nie tylko rozpuszczalność produktu, lecz także osmolarność, pH, temperaturę i zgodność z następnym etapem. Bufor, który skutecznie zatrzymuje produkt w placku, może wprowadzać sól utrudniającą chromatografię. Najtańsze płukanie nie zawsze daje najtańszy cały proces.
Punkt końcowy można oprzeć na przewodności, stężeniu środka strącającego, markerze ługu macierzystego albo modelu płukania. Marker powinien zachowywać się jak usuwany składnik; łatwo dyfundujący jon nie musi przewidywać usuwania dużego białka komórki gospodarza (HCP). Okresowe oznaczenie produktu w filtracie wykrywa początek nieakceptowalnej straty.
Resolubilization
Product precipitate musi często zostać rozpuszczony przez zmianę pH, obniżenie salt/PEG, dodanie solventu lub dilution. Szybkość zależy od particle size, densification i mixing.
Wysokie local concentration podczas addition może tworzyć aggregates. Reagent dodaje się kontrolowanie do dobrze mieszanego suspension albo osad stopniowo do buffer, zależnie od stabilności.
Niepełna dissolution daje niskie recovery i particles. Filtration po resolubilization może usunąć nierozpuszczalne aggregates, ale nie przywraca potency. SEC, DLS, turbidity i activity oceniają jakość.
Endpoint wymaga więcej niż clarity: concentration, pH, conductivity i aggregates. Clear solution może zawierać soluble oligomers.
Odwracalność i zachowanie struktury produktu
W przypadku produktów biologicznych pełne odzyskanie masy nie dowodzi odzyskania natywnego produktu. Białko może przejść przez stan częściowo rozwinięty, utworzyć rozpuszczalne oligomery lub zmienić warianty ładunkowe. Oznaczenie stężenia policzy te formy razem, podczas gdy aktywność i stabilność mogą się pogorszyć. Odzysk ma więc co najmniej trzy poziomy: odzysk masy rozpuszczalnej, odzysk monomeru i odzysk aktywnego produktu.
Odwracalna precypitacja powinna zachodzić w oknie, w którym dominują oddziaływania międzycząsteczkowe bez trwałej zmiany struktury. Zbyt niskie pH, wysoki solvent, długi kontakt lub interfejs powietrze–ciecz mogą przesuwać równowagę w stronę denaturacji. Ten sam produkt może tolerować warunki przy niskim stężeniu, ale agregować podczas resolubilization do małej objętości.
Szybkość resolubilization jest odpowiedzią jakościową. Coraz dłuższy czas potrzebny do uzyskania klarowności może wskazywać na densification albo zmianę precipitate, zanim SEC wykaże duży wzrost agregatów. Trend czasu, torque i nierozpuszczalnych particles bywa wczesnym sygnałem driftu.
Bufor rozpuszczający musi zapewnić wystarczającą driving force bez lokalnego przekroczenia niebezpiecznego pH. Dodanie stężonej zasady bezpośrednio na pellet może tworzyć mikrośrodowisko degradacji; dodanie dużej objętości łagodnego buforu zmniejsza concentration i zwiększa obciążenie następnego etapu. Dobór jest kompromisem między jakością, recovery i throughput.
Mechaniczne rozbijanie osadu skraca czas, lecz duże ścinanie i wir w obecności granicy faz mogą nasilać agregację. Sprzęt powinien zapewniać zwilżenie całej masy, usuwanie martwych stref i kontrolę piany. Kryterium skalowania nie może ograniczać się do liczby obrotów na minutę, ponieważ geometria mieszadła i stosunki objętości zmieniają przepływ.
Po resolubilization wykonuje się etapowe porównanie co najmniej identity/assay, monomer/aggregate, particles i — gdy dotyczy — potency. Jeśli proces ma usuwać określone variants, potrzebna jest metoda rozdzielająca te species. Wynik final drug substance nie wystarcza do zrozumienia, czy precypitacja ma odpowiedni margines.
Zanieczyszczenie mikrobiologiczne, endotoksyny i czas przetrzymania
Precypitacja nie jest z definicji etapem redukcji bioburden ani wirusów. Niektóre warunki solventu, niskiego pH lub wysokiej soli mogą ograniczać przeżycie wybranych organizmów, ale nie wolno przypisywać im funkcji bezpieczeństwa bez dedykowanych danych. Osad może wręcz chronić mikroorganizmy lub wiązać endotoksyny w sposób utrudniający przewidywanie clearance.
Rozcieńczenie, dodatek organicznego reagentu i wielogodzinny hold zmieniają warunki dla wzrostu mikrobiologicznego. Zamknięty układ, kwalifikowany czas przetrzymania, temperatura, higieniczna konstrukcja oraz kontrola bioburden są częścią strategii. Pobieranie wielu próbek z otwartego naczynia może wprowadzić większe ryzyko niż sama operacja.
W procesie biologicznym osad i zatężony ług macierzysty bywają bogate w składniki odżywcze. Jeżeli separacja oczekuje z powodu awarii filtra, ważna jest nie tylko dalsza zmiana PSD, ale też stabilność mikrobiologiczna i stabilność produktu. Maksymalny czas przetrzymania ustala się na podstawie obu mechanizmów.
Low-pH treatment stosowany w procesach przeciwciał może pełnić zwalidowaną funkcję viral inactivation, a późniejsza neutralization wywołać precypitację impurities. Są to jednak dwie odrębne funkcje procesu. Usunięcie powstałego osadu nie może być automatycznie uznane za viral clearance, a zmiana neutralization wymaga oceny wpływu na oba cele.
Selectivity i krzywe precipitation
Precipitation curve przedstawia fraction precipitated względem pH, salt, PEG lub solvent. Product i impurities mają różne krzywe. Okno selektywności znajduje się tam, gdzie target zachowuje pożądany stan, a drugi składnik zmienia fazę.
Krzywe zależą od stężenia białka. Zatłoczenie makrocząsteczkowe i zanieczyszczenia przesuwają próg. Wysokoprzepustowe badania przesiewowe na rozcieńczonych próbkach wymagają potwierdzenia przy stężeniu procesowym.
DoE lepiej niż one-factor-at-a-time ujawnia interakcje pH × PEG × salt. Meta-analiza 2024 separacji fazowych wykazała wyższe średnie yield i HCP removal w badaniach wykorzystujących DoE, choć nie dowodzi to przyczynowo dla każdego procesu.
Operating point powinien mieć margines do stromych krawędzi. Maksymalna purity dokładnie na cliff jest wrażliwa na mały błąd addition.
Mieszanie i kolejność dozowania
Stężenie środka strącającego w dozowanym strumieniu, szybkość dozowania, dysza i położenie względem mieszadła kontrolują lokalny skład. Ten sam końcowy procent PEG daje inne cząstki po jednorazowym szybkim dodatku i po powolnym dozowaniu.
Wstępne rozcieńczenie zmniejsza miejscowe przekroczenie warunków docelowych, ale zwiększa objętość. Wiele punktów dozowania skraca czas mieszania w dużej skali. Dozowanie poniżej powierzchni cieczy ogranicza pianę.
Kolejność ma znaczenie: salt before pH może zmienić buffer capacity; PEG before salt zmienia viscosity. Procedura musi być stała.
Temperatura wsadu wpływa na rozpuszczalność oraz lepkość. Dodawanie reagenta może być egzotermiczne. Pojedynczy czujnik wartości średniej nie pokazuje miejsc zimnych ani gorących.
Scale-up
Skalowanie musi porównać czas mieszania z czasem precypitacji. Jeśli nukleacja lub agregacja zachodzą szybciej niż makromieszanie, duży zbiornik tworzy niejednorodną populację cząstek i sprzyja współstrącaniu.
Stałe P/V utrzymuje średnie rozpraszanie energii, stała prędkość końcówki ogranicza ścinanie, a stały czas dozowania na jednostkę objętości pomaga zachować podobną historię dodawania. Żadne kryterium samo nie zapewnia podobieństwa.
Laboratory stirrer i pipette nie odtwarzają production nozzle. Pilot ocenia feed jet, circulation i floc strength. CFD może wspierać location, lecz wymaga validation.
Urządzenia do separacji również podlegają skalowaniu. Osad o tej samej mętności może mieć inny opór placka z powodu lokalnej historii procesu. Skalowanie obejmuje precypitację, przetrzymanie, transport i separację.
Proces ciągły skaluje się na podstawie rozkładu czasu przebywania, mieszania i stanu ustalonego. Materiał z rozruchu i zatrzymania ma zdefiniowaną drogę przekierowania.
Model scale-down i reprezentatywność prób rozwojowych
Model małej skali powinien odtwarzać kolejność składników, stosunek czasu precypitacji do czasu mieszania, lokalne warunki dozowania, temperaturę, dojrzewanie, ścinanie podczas transportu i separację. Mała zlewka z mieszadłem magnetycznym często odtwarza tylko końcowy skład. Może nadmiernie napowietrzać, dawać bardzo krótki czas mieszania i tworzyć wir niewystępujący w zbiorniku produkcyjnym.
Do badania strefy dozowania można użyć geometrycznie odpowiedniego mieszalnika, czasu dozowania przeskalowanego do cyrkulacji oraz właściwego stężenia strumienia. Jeżeli proces produkcyjny ma kilka punktów dozowania, model małej skali musi odwzorować ich wpływ na lokalny stosunek składników. Nie zawsze potrzebna jest identyczna geometria, ale trzeba wykazać podobieństwo mechanizmu decydującego o jakości.
Najgorszy przypadek nie musi oznaczać maksymalnego stężenia środka strącającego. Dla odzysku najgorsza może być niska zawartość reagenta, a dla agregacji — wysoka zawartość i powolne mieszanie. Dla filtrowalności niekorzystna bywa kombinacja dużego miana, szybkiego dozowania i ścinania podczas transportu. Macierz warunków skrajnych powinna obejmować różne odpowiedzi procesu.
Model separacji w małej skali jest osobnym elementem. Laboratoryjna wirówka z rotorem stałokątowym nie naśladuje strefy zasilania wirówki talerzowej ani ciągłego odprowadzania ciał stałych. Mały filtr Nutsche może nie odtwarzać wysokości placka ani ciśnienia kompresji. Jeżeli nie można zachować podobieństwa fizycznego, koreluje się wskaźniki zastępcze, takie jak ssanie kapilarne, właściwy opór placka, prędkość sedymentacji i PSD, z wynikami pilotowymi.
Model kwalifikuje się przez porównanie z reprezentatywnymi batchami produkcyjnymi lub pilotowymi. Powinien rozróżniać akceptowalne i nieakceptowalne warunki, a nie tylko odtwarzać średnią. Dopiero taki model nadaje się do DoE, robustness i investigation.
Praca ciągła i dynamika stanów przejściowych
W ciągłej precypitacji strumień zasilający i środek strącający spotykają się w mieszalniku, a następnie przepływają przez strefę przebywania i dojrzewania oraz moduł separacji. Średni czas przebywania nie opisuje układu wystarczająco: szeroki rozkład oznacza, że część materiału jest niedojrzała, a część przetrzymywana zbyt długo. Martwe strefy i przepływ bocznikujący mogą jednocześnie pogarszać odzysk oraz ponowne rozpuszczanie.
Stan ustalony potwierdza się na podstawie wielu czasów przebywania i stabilności istotnych sygnałów, a nie samego upływu czasu zegarowego. Zmiana miana, pH albo przepływu na wejściu przechodzi przez system jako fala. Strategia określa czas odpowiedzi, alarmy, przekierowanie oraz warunki ponownego rozpoczęcia zbierania produktu.
Startup generuje materiał zanim ustabilizują się composition, solids inventory i membrane cake layer. Shutdown może zmieniać ratio podczas opróżniania przewodów. Te frakcje muszą mieć zdefiniowany los. Automatyczne pooling bez rozróżnienia stanów przejściowych rozmywa korzyść kontroli ciągłej.
W zintegrowanym układzie precipitation–TFF perturbation może kumulować się. Drobniejszy osad zwiększa fouling, zmienia TMP i retencję, co z kolei zmienia rzeczywisty czas kontaktu oraz stężenie solids. Sterowanie lokalne każdym modułem nie wystarcza; potrzebne są interlocks i material diversion dla całego ciągu.
Tryb ciągły nie eliminuje definicji partii. Partię można określić przedziałem czasu lub masy wejściowej powiązanym z identyfikowalnością surowców, danymi procesu i próbkami. Postępowanie wyjaśniające musi umożliwiać zawężenie potencjalnie dotkniętego materiału na podstawie rozkładu czasu przebywania i historii jego drogi procesowej.
PAT i pomiar
Turbidity, FBRM i imaging monitorują particle onset, counts i chord distribution. Nie mierzą bezpośrednio mass precipitated. ATR-FTIR/Raman może śledzić reagent oraz product concentration z chemometrics.
pH, przewodność, temperatura i masa dodanego składnika są pomiarami podstawowymi. Oznaczenie supernatantu przy linii daje udział rozpuszczony. Pomiar gęstości lub lepkości w trybie on-line może monitorować zatężony PEG albo sól.
Pobieranie próbki zawiesiny jest trudne z powodu sedymentacji i kłaczków. Króciec, stan mieszania i moment pobrania muszą być zdefiniowane. Filtracja próbki może zatrzymywać część rozpuszczalnych agregatów.
Punkt końcowy dojrzewania może wynikać ze stabilizacji stężenia składnika rozpuszczonego, PSD lub filtrowalności. Stały czas jest prostym kryterium, jeśli zmienność procesu jest ograniczona.
CQA, CPP i CMA
CMA obejmują stężenie produktu, profil zanieczyszczeń, pH i pojemność buforową, zawartość soli, lepkość, cząstki oraz historię wcześniejszych etapów procesu. Tożsamość środka strącającego, rozkład jego masy cząsteczkowej i czystość również mogą być krytycznymi cechami materiału.
Potencjalne CPP to stężenie i szybkość dozowania reagenta, pH, temperatura, mieszanie, punkt dozowania, czas dojrzewania, opóźnienie separacji i płukanie. Odpowiedzi procesu obejmują uzysk, usunięcie zanieczyszczeń, PSD, filtrowalność, ponowne rozpuszczanie, agregaty i aktywność.
Strategia kontroli obejmuje materiały wejściowe, sekwencję operacji, mierzalne kryteria końcowe, pobieranie prób, separację, bilans materiałowy, pozostałość środka strącającego i zasady ponownego przetwarzania.
| Cel | Główne ryzyko | Kontrola | Potwierdzenie |
|---|---|---|---|
| wytrącić produkt | nieodwracalna agregacja | łagodne okno, czas, temperatura | odzysk, SEC, aktywność |
| wytrącić zanieczyszczenie | współstrącanie produktu | selektywne pH i reagent | bilans materiałowy produktu |
| poprawić klarowanie | rozpad kłaczka | ścinanie i transport | PSD, mętność, filtrowalność |
| zatężyć produkt | zanieczyszczenia mokrego placka | płukanie i ponowne rozpuszczanie | pozostałość reagenta/HCP |
Tryby awarii
| Objaw | Możliwe mechanizmy | Dane | Działanie rozwojowe |
|---|---|---|---|
| brak osadu | błędny reagent lub pH, niskie stężenie | ilość dodatków, pH, oznaczenie | poprawić skład i kryterium końcowe |
| drobne cząstki i zła filtracja | miejscowe przesycenie, szybkie dozowanie | FBRM, historia mieszania i dozowania | wolniejsze dozowanie, lepsze mieszanie i dojrzewanie |
| niski odzysk | niepełna precypitacja, produkt w popłuczynach, słabe rozpuszczanie | oznaczenie wszystkich strumieni | bilans i optymalizacja sekwencji |
| wysoki poziom HCP w produkcie | współstrącanie lub uwięzienie cieczy | HCP w osadzie i supernatancie | selektywność, płukanie, kontrola wcześniejszych etapów |
| agregaty po rozpuszczeniu | agresywne warunki, zagęszczenie osadu | etapowe SEC/DLS/aktywność | krótsze przetrzymanie, łagodniejszy bufor |
| zmienność między partiami | stężenie wsadu/HCP, seria PEG, mieszanie | trendy CMA | normalizacja wsadu i kontrola materiałów |
| filtr nagle się blokuje | rozpad kłaczków w pompie | PSD przed transportem i po nim | łagodny transport, inna izolacja |
Badanie odchylenia
Zabezpiecza się próbki wsadu, supernatantu, mokrego osadu, popłuczyn i ponownie rozpuszczonego produktu oraz dane o dozowaniu. Bilans lokalizuje produkt. Nie wyrzuca się osadu przed wykonaniem oznaczenia, gdy odzysk jest niski.
Porównuje się pH i skład lokalny po addition, czas, temperaturę i mixing. Reagent lot oraz concentration są weryfikowane analitycznie.
Jeśli osad źle się rozpuszcza, additional harsh reagent może odzyskać mass, ale zmienić quality. Jest reprocessingiem wymagającym oceny agregatów i potency.
Powtórne filtrowanie nie rozwiązuje przyczyny fines. Retest supernatantu wymaga resampling z jednorodnego materialu.
Ekonomia i intensyfikacja
Precipitation nie ma drogiej stationary phase i może obsłużyć wysokie titer przez dozowanie reagentu. Koszt rośnie z reagent-to-product ratio, wash, disposal i potrzebą usunięcia reagentu.
Wysoki odzysk może zostać zniwelowany utratą aktywności albo trudną filtracją. Model kosztowy obejmuje cały ciąg i ryzyko niepowodzenia partii.
Continuous precipitation zmniejsza vessel volume i integruje washing, ale zwiększa automation i control. Chromatography pozostaje lepiej utrwaloną platformą dla wielu mAbs.
Reagent recycle jest trudny przez impurities. Salt/solvent recovery wymaga specyfikacji; PEG waste ma duży oxygen demand i wpływ środowiskowy.
Co operator powinien rozumieć
Operator potwierdza stężenie wsadu, reagent, pH-metr, temperaturę, drogę przepływu, wolną objętość i gotowość układu separacji. Dozowanie rozpoczyna przy właściwym mieszaniu.
Rejestruje rzeczywistą masę, szybkość dozowania, pH i wygląd. Nie przyspiesza dozowania, gdy początek wytrącania się opóźnia. Piana, aglomeraty lub zmiana momentu obrotowego są sygnałami procesowymi.
Podczas przetrzymania utrzymuje zdefiniowane mieszanie. Przed transportem zapewnia jednorodność bez rozbijania kłaczków. Wszystkie strumienie supernatantu i popłuczyn pozostają identyfikowalne na potrzeby bilansu.
Resolubilization kończy dopiero po kryteriach concentration, clarity i quality, nie po zniknięciu widocznego osadu.
Pytania kontrolne
- Czy produktem jest osad czy supernatant?
- Jaki mechanizm zmniejsza rozpuszczalność i czy jest odwracalny?
- Jak selektywność zależy od pH, reagentu, stężenia i feed impurities?
- Czy addition i mixing unikają local overshoot?
- Czy particles są filtrowalne i odporne na transfer?
- Gdzie znajduje się produkt: w ługu macierzystym, placku czy popłuczynach?
- Czy resolubilization zachowuje aggregates i potency?
- Jak usuwany i mierzony jest residual precipitant?
- Czy model małej skali odtwarza ścinanie oraz separację?
- Jak postępuje się po incomplete precipitation lub poor dissolution?
Źródła
- ICH Q11 — Development and Manufacture of Drug Substances — process development, CQAs i control strategy.
- ICH Q6B — Specifications: Biotechnological/Biological Products — purity, impurities, potency i specifications biologics.
- ICH Q3C(R8) — Residual Solvents — ramy residual solvent dla antisolvent precipitation.
- Precipitation as an Enabling Technology for the Intensification of Biopharmaceutical Manufacture. — rozwój precipitation w biopharmaceutical manufacturing.
- Continuous precipitation of IgG from CHO cell culture supernatant in a tubular reactor. — case study continuous antibody capture z wynikami produktu i impurities.
- Continuous precipitation for monoclonal antibody capture using countercurrent washing by microfiltration. — integracja tubular reactor, PEG/cross-linking i TFF washing.
- An integrated precipitation and ion-exchange chromatography process for antibody manufacturing: Process development strategy and continuous chromatography exploration. — development, modeling i integracja precipitation–chromatography.
- Development of robust antibody purification by optimizing protein-A chromatography in combination with precipitation methodologies. — selective impurity precipitation w platformie mAb.
- Flocculation-based clarification for production of protein therapeutics in Pichia pastoris: Recombinant human serum albumin as a case study. — case study z 2025 r. dla HSA i process-compatible salts.
- Ultra scale-down characterization of the impact of conditioning methods for harvested cell broths on clarification by continuous centrifugation-Recovery of domain antibodies from rec E. coli. — floc strength, shear i centrifugation scale-down.
- Preferential precipitation of acidic mAb variants — zależność PEG precipitation od variant composition, ionic strength i recycling.
- Phase separation purification meta-analysis — współczesne dane o yield, HCP removal i ekonomice reagent burden.
Aktualność: 19 września 2026 r. Opis nie jest recepturą dla konkretnego biologic ani API. Reagent, pH, concentration, mixing, isolation i resolubilization wymagają product-specific development, safety assessment i zatwierdzonej dokumentacji.