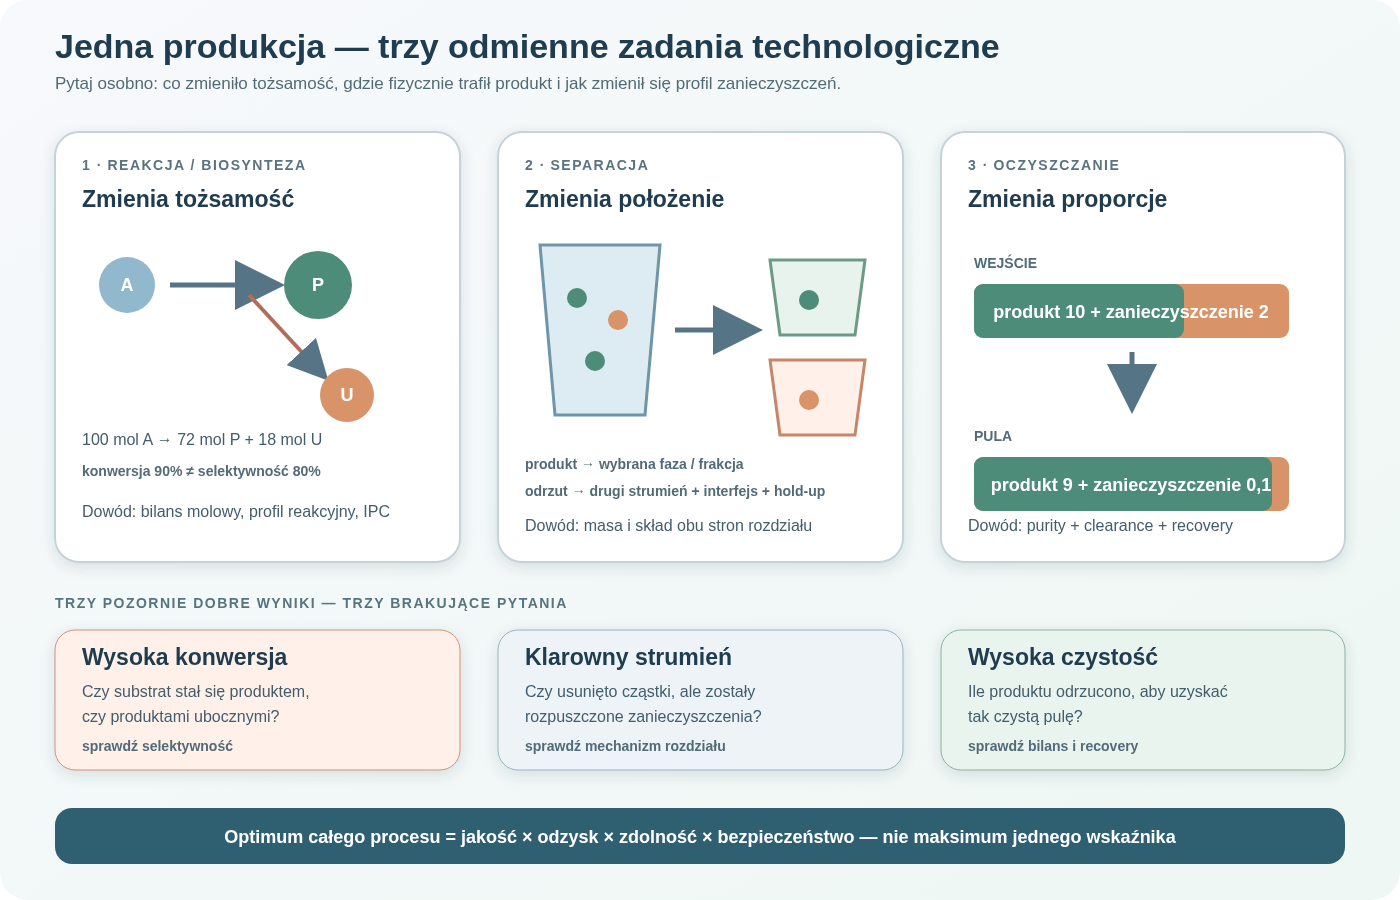
Proces wytwarzania API realizuje trzy odmienne zadania. Reakcja lub biosynteza tworzy produkt przez zmianę składu chemicznego. Separacja rozdziela fazy albo strumienie na podstawie cech fizycznych. Oczyszczanie zwiększa udział produktu względem określonych zanieczyszczeń. Wysoka konwersja nie dowodzi wysokiej selektywności, klarowny filtrat nie dowodzi czystości molekularnej, a wzrost purity może być okupiony niedopuszczalną stratą produktu.
Każda operacja ma określony mechanizm, zdolność, rozdzielczość i bilans. Filtr rozpoznaje rozmiar oraz transport cząstek, ekstrakcja wykorzystuje podział między fazami, chromatografia różnice oddziaływań, a krystalizacja równowagę i kinetykę powstawania fazy stałej. Strategia procesu łączy te mechanizmy tak, aby kolejne etapy usuwały inne klasy zanieczyszczeń bez nadmiernej kumulacji strat, czasu i objętości.
Trzy pytania zamiast jednego słowa „produkcja”
Wytworzenie cząsteczki nie oznacza jeszcze jej odzyskania ani uzyskania wymaganej jakości. Proces farmaceutyczny rozdziela te cele na trzy rodzaje zadań.
Reakcja zmienia tożsamość chemiczną materiału. W syntezie powstają i zanikają wiązania; w bioprocesie komórka przekształca substraty i syntetyzuje produkt. Separacja fizycznie rozdziela strumienie lub fazy, na przykład ciało stałe od cieczy albo fazę organiczną od wodnej. Oczyszczanie wykorzystuje różnicę właściwości produktu i zanieczyszczeń tak, aby zmienić ich wzajemne proporcje.
Jedna operacja może realizować dwa cele. Krystalizacja tworzy fazę stałą, umożliwia jej oddzielenie i często odrzuca zanieczyszczenia do ługu macierzystego. Chromatografia jednocześnie rozdziela składniki i oczyszcza wybraną frakcję. Nadal warto pytać, który mechanizm jest odpowiedzialny za wynik.
- Reakcja lub biosynteza
- Zatrzymanie i kondycjonowanie
- Separacja pierwotna
- Oczyszczanie
- Izolacja produktu
Reakcja: uzyskać produkt i ograniczyć jego konkurentów
W reaktorze znaczenie mają stechiometria, kinetyka, transport masy i ciepła, kolejność dozowania oraz czas ekspozycji. Konwersja substratu nie jest równoznaczna z selektywnością. Substrat może zniknąć, a część jego masy trafić do produktów ubocznych. Zbyt długie prowadzenie reakcji może zwiększyć konwersję i jednocześnie degradować produkt.
Decyzja o zakończeniu etapu opiera się na metodzie in-process control i z góry określonym kryterium, nie na samym upływie czasu. Następnie quench lub zmiana warunków zatrzymują reakcję i przygotowują mieszaninę do workupu.
Separacja: gdzie fizycznie znajduje się produkt
Przed wyborem urządzenia trzeba wskazać fazę zawierającą produkt. Po ekstrakcji może to być faza wodna albo organiczna. Po fermentacji produkt może być wydzielony do medium lub zamknięty w komórkach. Po krystalizacji część produktu pozostaje w ługu macierzystym, a część w mokrym placku.
Filtr, wirówka, separator faz i membrana nie „rozpoznają” nazwy produktu. Reagują na rozmiar cząstek, gęstość, zwilżalność, przepuszczalność, ładunek albo zdolność przechodzenia przez membranę. Dlatego skuteczność separacji zależy od stanu strumienia przygotowanego w poprzednim etapie.
Oczyszczanie: zmieniać profil zanieczyszczeń
Nie istnieje abstrakcyjna operacja „usunąć wszystko obce”. Każdy etap jest skuteczny wobec określonych klas zanieczyszczeń. Ekstrakcja wykorzystuje różny podział pomiędzy fazami. Krystalizacja wykorzystuje różnice rozpuszczalności i wbudowywania w sieć kryształu. Chromatografia wykorzystuje oddziaływania z fazą stacjonarną. TFF rozdziela głównie według właściwości transportu przez membranę.
Strategia oczyszczania łączy operacje o uzupełniającej selektywności. Jeżeli produkt i zanieczyszczenie są bardzo podobne chemicznie, pojedynczy etap o wysokim recovery może nie wystarczyć. Jeżeli operacja jest bardzo selektywna, ale traci dużo produktu, może stać się ekonomicznym bottleneckiem.
Granica systemu i funkcja operacji
Ta sama aparatura może pełnić inną funkcję zależnie od położenia w procesie. Filtr przed kolumną chromatograficzną usuwa cząstki, aby chronić złoże. Filtr na końcu procesu może oddzielać kryształy API od ługu macierzystego. Membrana może klarować, koncentrować, wymieniać bufor albo tworzyć barierę wobec mikroorganizmów. Nazwa urządzenia nie zastępuje opisu zadania.
Przed oceną etapu wyznacza się granicę systemu. Dla reakcji może obejmować dozowanie, czas reakcji i quench. Dla filtracji — zbiornik zasilający, obudowę, filtrat, placek, płukania i objętość zalegającą. Dla chromatografii — przygotowanie kolumny, załadunek, flow-through, mycie, elucję, regenerację oraz wszystkie pule.
Granica decyduje o bilansie. Produkt pozostający w przewodzie jest stratą z punktu widzenia głównej puli, lecz akumulacją wewnątrz szerszego systemu. Materiał w próbce nie „zniknął”; został celowo wyprowadzony. Bez jawnej granicy dwa zespoły mogą raportować inne recovery dla tego samego etapu i oba rachunki będą arytmetycznie poprawne.
| Rodzaj zadania | Co zmienia się bezpośrednio | Przykładowa siła napędowa | Typowy dowód wyniku |
|---|---|---|---|
| Reakcja | tożsamość i liczba cząsteczek poszczególnych związków | potencjał chemiczny, kataliza, metabolizm | konwersja, selektywność, profil reakcyjny |
| Separacja faz | fizyczne położenie składników | grawitacja, ciśnienie, pole odśrodkowe, różnica faz | masa i skład obu strumieni |
| Oczyszczanie | proporcja produktu do określonych zanieczyszczeń | podział, adsorpcja, rozpuszczalność, powinowactwo | purity, clearance i recovery |
| Izolacja | stan i forma materiału przeznaczonego do przechowania | przesycenie, usuwanie cieczy, suszenie | postać stała, woda, residual solvents, PSD |
Bilans reakcji: substrat może zniknąć bez powstania produktu
Równanie stechiometryczne określa idealną relację liczby moli. W procesie substrat może pozostać nieprzereagowany, utworzyć produkt pożądany albo wejść w reakcje uboczne. Trzy pojęcia trzeba rozdzielić:
- konwersja mówi, jaka część wybranego substratu została zużyta;
- selektywność mówi, jaka część przereagowanego substratu utworzyła wskazany produkt;
- wydajność reakcji wiąże ilość produktu z teoretyczną ilością wynikającą z podstawy stechiometrycznej.
Załóżmy modelowo, że do reakcji wprowadzono 100 mol substratu A. Po zakończeniu pozostało 10 mol A, a powstało 72 mol produktu P przy stechiometrii 1:1. Konwersja A wynosi 90%, natomiast wydajność molowa P względem A na wejściu 72%. Uproszczona selektywność do P względem zużytego A wynosi 72/90 = 80%. Pozostałe 18 mol równoważnika A trzeba przypisać produktom ubocznym albo niewyjaśnionemu bilansowi.
Prowadzenie reakcji dłużej może zmniejszyć pozostałość A, a jednocześnie przekształcać P w produkt degradacji. Konwersja zbliża się wtedy do 100%, lecz selektywność i izolowana wydajność maleją. Kryterium końca reakcji powinno więc obejmować produkt i krytyczne zanieczyszczenia, a nie tylko zanik substratu.
Termodynamika i kinetyka reakcji
Termodynamika określa możliwy kierunek i położenie równowagi, a kinetyka szybkość dojścia do niego. Reakcja korzystna termodynamicznie może być praktycznie powolna bez katalizatora. Reakcja odwracalna może zatrzymać się przy niepełnej konwersji, jeśli produkty nie są usuwane albo warunki nie przesuwają równowagi.
Temperatura wpływa jednocześnie na szybkość reakcji głównej i ubocznych, równowagę, rozpuszczalność oraz transport. Podniesienie temperatury może skrócić czas, ale zwiększyć degradację. Obniżenie może poprawić selektywność, lecz spowodować wytrącenie reagenta albo wzrost lepkości ograniczający mieszanie.
Katalizator zmienia drogę kinetyczną, nie położenie równowagi termodynamicznej. Jego ilość, stan utlenienia, zatrucie zanieczyszczeniami i sposób kontaktu z substratem mogą wpływać na szybkość oraz profil produktów ubocznych. Pozostałość katalizatora staje się później zanieczyszczeniem procesowym wymagającym usunięcia.
Mieszanie i transport masy w reakcji
Równanie reakcji zakłada kontakt reagentów, ale rzeczywisty reaktor ma przestrzeń i czas. Gdy reagent jest dozowany, lokalne stężenie przy wlocie może być wielokrotnie większe od średniego. Jeżeli reakcja uboczna jest silnie zależna od stężenia, mikrośrodowisko w punkcie dozowania ustala profil zanieczyszczeń.
W układzie dwufazowym substrat musi dotrzeć do interfejsu albo przejść do drugiej fazy. Szybkość całkowita może być ograniczona transportem, a nie właściwą kinetyką chemiczną. Zwiększenie mieszania zmniejsza krople i zwiększa powierzchnię międzyfazową, lecz może stworzyć trwałą emulsję utrudniającą późniejszy rozdział.
W reakcji gaz–ciecz znaczenie mają rozpuszczenie gazu i transfer przez warstwę graniczną. Ciśnienie, wielkość pęcherzyków, mieszanie i szybkość zużycia gazu tworzą wspólny układ. Pomiar ciśnienia nad cieczą nie dowodzi jednakowego stężenia rozpuszczonego gazu w całym zbiorniku.
Scale-up zmienia czas mieszania, pole przepływu, powierzchnię wymiany i stosunek mocy do objętości. Reakcja szybka względem mieszania może być selektywna w kolbie, a tworzyć więcej zanieczyszczenia w dużym reaktorze mimo tej samej temperatury średniej i stosunku molowego.
Bilans ciepła i ryzyko akumulacji reagenta
Reakcja egzotermiczna uwalnia ciepło. W małej skali duża powierzchnia względem objętości ułatwia jego odprowadzenie. W większym zbiorniku zdolność chłodzenia nie rośnie tak szybko jak ilość reagującego materiału. Temperatura płaszcza i temperatura jednej sondy nie muszą ujawniać lokalnego przegrzania.
Jeśli szybkość dozowania przekracza szybkość reakcji lub transportu, reagent może się akumulować. Późniejszy wzrost temperatury albo poprawa mieszania uwalnia nagromadzony potencjał reakcyjny w krótkim czasie. Bezpieczna strategia dozowania opiera się na danych kinetycznych, kalorymetrycznych i zdolności chłodzenia, nie wyłącznie na czasie laboratoryjnym.
Quench również może być egzotermiczny, gazotwórczy albo powodować wytrącanie. To pełnoprawna operacja wymagająca kolejności, temperatury i wydajności wentylacji. „Dodać wodę po reakcji” nie jest wystarczającym opisem przemysłowym.
Reakcja biologiczna: komórka tworzy produkt i zanieczyszczenia
W bioprocesie substraty są przekształcane przez metabolizm i aparat biosyntezy. Titer produktu jest wynikiem wzrostu, ekspresji, sekrecji i degradacji. Organizm lub linia komórkowa reaguje na pH, temperaturę, tlen, skład pożywki, osmolalność i produkty metabolizmu.
Komórki tworzą jednocześnie materiał, który obciąża downstream: białka gospodarza, DNA, lipidy, fragmenty komórkowe i metabolity. Wysokie miano nie jest jedynym celem, jeśli warunki zwiększają agregację albo uwalnianie zanieczyszczeń. Moment harvestu jest odpowiednikiem decyzji o zakończeniu reakcji: dalsza hodowla może dodać produkt, ale także pogorszyć jego jakość.
Produkt wydzielany znajduje się głównie w fazie ciekłej i pierwszym zadaniem jest usunięcie komórek. Produkt wewnątrzkomórkowy wymaga odzyskania biomasy, rozbicia komórek i oddzielenia dużej ilości materiału komórkowego. Lokalizacja produktu determinuje całą architekturę separacji.
Kontrola końca reakcji
Czas nominalny jest łatwy do zapisania, ale nie opisuje stanu chemicznego. In-process control może mierzyć pozostałość substratu, ilość produktu, stosunek produktu do kluczowego zanieczyszczenia, pH, gaz, ciepło albo sygnał spektroskopowy powiązany z konwersją.
Kryterium powinno uwzględniać zmienność metody i czas uzyskania wyniku. Jeśli analiza trwa dwie godziny, reakcja może w tym czasie nadal przebiegać. Próbka schłodzona lub rozcieńczona do analizy może zatrzymać reakcję, ale musi robić to powtarzalnie. W przeciwnym razie wynik opisuje przygotowanie próbki, nie moment pobrania.
Decyzja może mieć okno, a nie punkt: substrat poniżej limitu, produkt powyżej minimum i zanieczyszczenie poniżej maksimum. Osiągnięcie pierwszego kryterium nie wystarcza, jeżeli pozostałe wskazują dalszą degradację albo niewłaściwą selektywność.
Quench i kondycjonowanie strumienia
Quench zatrzymuje albo znacząco spowalnia reakcję przez zużycie reagenta, zmianę pH, temperatury, stanu katalizatora lub innego warunku. Kondycjonowanie przygotowuje mieszaninę do separacji: tworzy odpowiednie fazy, zmienia rozpuszczalność, lepkość, przewodność albo stan cząstek.
Kolejność ma znaczenie. Neutralizacja przed rozcieńczeniem może tworzyć lokalne przegrzanie lub osad. Rozcieńczenie przed zmianą pH może zwiększyć objętość i koszt kolejnej ekstrakcji. Dodanie soli może poprawić rozdział faz, a jednocześnie wytrącić produkt. Każda decyzja przesuwa obciążenie do następnego etapu.
Workup nie jest „sprzątaniem po prawdziwej reakcji”. Często decyduje o izolowanej wydajności, profilu zanieczyszczeń i bezpieczeństwie. Źle zaprojektowany workup może utracić więcej produktu niż sama reakcja uboczna.
Mechanizmy separacji
Separacja wymaga różnicy właściwości. Jeśli produkt i zanieczyszczenie zachowują się identycznie wobec wybranego mechanizmu, urządzenie nie wytworzy rozdziału niezależnie od czasu pracy.
| Mechanizm | Właściwość rozróżniająca | Przykładowa operacja | Główne ograniczenie |
|---|---|---|---|
| Sedymentacja | gęstość, rozmiar, pole sił | odstojnik, wirówka | małe różnice i drobne cząstki |
| Przegroda porowata | rozmiar i transport przez medium | filtracja | fouling, placek i przepuszczalność |
| Membrana | rozmiar, ładunek, dyfuzja, powinowactwo | MF, UF, NF | polaryzacja i retencja zależna od warunków |
| Podział fazowy | rozpuszczalność i współczynnik podziału | ekstrakcja | emulsje i współekstrakcja |
| Zmiana fazy | lotność albo powinowactwo do fazy | destylacja, odparowanie | ciepło i stabilność produktu |
| Adsorpcja | oddziaływanie z powierzchnią | chromatografia, węgiel | capacity i desorpcja |
| Rozpuszczalność ciała stałego | równowaga i kinetyka fazowa | krystalizacja, precypitacja | postać stała i zatrzymanie zanieczyszczeń |
Różnica musi być wystarczająca w warunkach procesu. Zmiana pH może zwiększyć różnicę podziału przez jonizację. Zmiana przewodności może zmniejszyć wiązanie jonowymienne. Temperatura może poprawić rozpuszczalność podczas mycia, ale również zwiększyć stratę produktu.
Ekstrakcja ciecz–ciecz
Ekstrakcja rozdziela składniki między dwie niemieszające się fazy. Współczynnik podziału opisuje stosunek stężeń danego związku w fazach w stanie równowagi według jawnej konwencji. Współczynnik dystrybucji może obejmować wszystkie formy chemiczne, dlatego zależy od pH dla związku jonizującego.
Duży współczynnik dla produktu pomaga przenieść go do wybranej fazy, ale liczy się także zachowanie zanieczyszczeń. Jeżeli oba składniki mają podobny podział, ekstrakcja nie oczyszcza mimo wysokiego odzysku. Kilka mniejszych ekstrakcji może odzyskać więcej niż jedna o tej samej łącznej objętości rozpuszczalnika, lecz zwiększa liczbę operacji, interfejsów i okazji do błędu.
Mieszanie tworzy powierzchnię kontaktu, a uspokojenie pozwala kroplom koalescować. Zbyt mała energia spowalnia transport, zbyt duża tworzy drobne krople i trwałą emulsję. Po rozdziale trzeba jednoznacznie rozpoznać warstwę zawierającą produkt; kolor lub położenie „górna/dolna” nie są wystarczające, jeśli gęstość składu może się zmieniać.
Warstwa międzyfazowa może zatrzymywać produkt. Odrzucenie jej poprawia operacyjnie klarowność, ale obniża recovery. Włączenie jej do głównej fazy może przenieść cząstki i zanieczyszczenia. Strategia musi określać los interfejsu na podstawie danych.
Separacja ciało stałe–ciecz
Sedymentacja wykorzystuje różnicę gęstości i działanie grawitacji lub pola odśrodkowego. Filtracja wymusza przepływ cieczy przez przegrodę lub warstwę zatrzymującą cząstki. Wirówka zwiększa efektywne pole sił, ale wynik nadal zależy od rozmiaru, gęstości, lepkości i koncentracji.
W filtracji powierzchniowej cząstki tworzą placek, który sam staje się rosnącym oporem. W filtracji wgłębnej cząstki są zatrzymywane w strukturze medium. Klarowność filtratu i przepływ są osobnymi wynikami: można uzyskać klarowny filtrat przy szybko rosnącym spadku ciśnienia albo duży przepływ z niedopuszczalnym breakthrough.
Mokry placek zawiera ciecz między cząstkami. Jeśli produkt jest kryształem, ciecz macierzysta wnosi zanieczyszczenia rozpuszczone. Przemywanie wypiera lub rozcieńcza tę ciecz, lecz może rozpuszczać produkt. Nadmierna kompresja placka zmniejsza przepuszczalność i utrudnia równomierne mycie.
Membrany: retencja nie jest absolutnym sitem
Mikrofiltracja, ultrafiltracja i nanofiltracja obejmują różne zakresy oraz mechanizmy. Oznaczenie nominalnego rozmiaru poru lub molecular weight cut-off nie gwarantuje stuprocentowego zatrzymania każdego obiektu powyżej liczby. Kształt, deformowalność, ładunek, warunki roztworu i rozkład porów wpływają na transport.
W filtracji stycznej przepływ wzdłuż powierzchni ogranicza narastanie placka w porównaniu z dead-end, ale nie usuwa polaryzacji stężeniowej. Przy powierzchni membrany stężenie zatrzymywanego składnika rośnie, co może zwiększać lepkość, agregację i fouling.
Ciśnienie transmembranowe nie powinno być optymalizowane wyłącznie ku maksimum. Po utworzeniu warstwy ograniczającej dalszy wzrost ciśnienia może niewiele zwiększać flux, a nasilać kompresję foulingu i ekspozycję produktu. Recovery obejmuje produkt w retentacie, permeacie, systemie oraz płukaniach.
Diafiltracja usuwa składniki przenikające przez membranę podczas dodawania nowego buforu. Dla idealnie przepuszczalnego małego składnika stężenie maleje wykładniczo z liczbą diavolumes, ale rzeczywista retencja, mieszanie i objętość martwa zmieniają wynik. Wymiana buforu nie jest więc po prostu „przepłukaniem kilka razy”.
Precypitacja i krystalizacja
Precypitacja tworzy fazę stałą przez zmniejszenie rozpuszczalności lub zmianę stanu makrocząsteczki. Może odzyskiwać produkt albo usuwać zanieczyszczenie. Krystalizacja jest bardziej uporządkowanym przypadkiem tworzenia fazy stałej i może jednocześnie ustalać polimorf, morfologię oraz PSD.
Selektywność wynika z różnicy rozpuszczalności i sposobu wbudowywania składników. Zanieczyszczenie może pozostać w ługu, współkrystalizować, adsorbować się na powierzchni albo zostać uwięzione w inkluzjach cieczy. Wysoka purity kryształu wymaga kontroli nukleacji, wzrostu, mieszania, temperatury, składu rozpuszczalnika i czasu dojrzewania.
Szybkie wytrącenie wielu drobnych cząstek daje dużą powierzchnię i może zatrzymywać więcej zanieczyszczeń. Powolny wzrost może poprawić czystość, ale wydłuża cykl i nie zawsze zapewnia odpowiedni recovery. Produkt pozostający w ługu jest termodynamiczną lub kinetyczną ceną izolacji.
Chromatografia: capacity i rozdzielczość
Chromatografia wykorzystuje różnicę oddziaływań składników z fazą stacjonarną i ruchomą. Etap capture ma zwykle przechwycić produkt z dużej objętości i znacznie zmniejszyć obciążenie zanieczyszczeniami. Intermediate purification usuwa dominujące klasy, a polishing rozdziela warianty bardziej podobne do produktu.
Capacity mówi, ile materiału można załadować przy określonych warunkach i kryterium breakthrough. Rozdzielczość opisuje zdolność oddzielenia populacji. Zwiększenie załadunku poprawia produktywność do momentu, gdy fronty zaczynają się nakładać i purity puli spada.
Pula jest decyzją. Wąskie granice zbierają najczystszą część piku, ale odrzucają produkt na jego krawędziach. Szerokie zwiększają recovery i objętość, lecz mogą włączyć zanieczyszczenia. Kryteria pooling powinny być powiązane z jakością puli i zdolnością następnego etapu.
Kolumna wymaga równomiernego przepływu. Kanałowanie, pęcherzyki, niewłaściwe upakowanie i fouling tworzą strefy o innym czasie kontaktu. Chromatogram może sygnalizować problem, ale sam profil UV nie identyfikuje wszystkich zanieczyszczeń.
Sekwencja oczyszczania i orthogonality
Operacje są ortogonalne, gdy rozdzielają według odmiennych właściwości. Połączenie wymiany jonowej, interakcji hydrofobowych i separacji według rozmiaru jest odporniejsze na zanieczyszczenie, które przypadkowo przypomina produkt w jednym wymiarze. Powtarzanie dwóch bardzo podobnych etapów może dać malejące korzyści.
Kolejność ma znaczenie. Etap o małej capacity nie powinien przyjmować ogromnego obciążenia surowej mieszaniny. Etap generujący duże rozcieńczenie zwiększa czas i rozmiar następnego. Zmiana pH potrzebna do jednego rozdziału może destabilizować produkt przed kolejnym.
Dobra sekwencja łączy:
- usunięcie materiału zagrażającego aparaturze następnego etapu;
- redukcję objętości lub przechwycenie produktu;
- usuwanie obfitych zanieczyszczeń metodą o dużej capacity;
- rozdział trudnych, blisko spokrewnionych wariantów;
- ustalenie środowiska i postaci do przechowywania.
Profil zanieczyszczeń jako mapa zadań
Zanieczyszczenie trzeba powiązać ze źródłem i losem. Materiał wejściowy może wnosić homolog lub metal. Reakcja tworzy regioizomer albo produkt nadreakcji. Workup wprowadza sól i rozpuszczalnik. Produkt może degradować podczas hold time. Aparatura może wnosić extractables, leachables lub pozostałość po poprzednim produkcie.
Każdy etap powinien mieć hipotezę clearance: dlaczego zanieczyszczenie przechodzi do fazy odrzucanej, nie wiąże się ze złożem, przenika przez membranę albo pozostaje w ługu. Sama obserwacja niskiego poziomu w kilku partiach nie wyjaśnia mechanizmu i może nie przewidywać zachowania po zmianie obciążenia.
Zanieczyszczenie podobne do produktu jest zwykle trudniejsze. Diastereomer, wariant ładunkowy białka lub agregat może współdzielić większość właściwości. Wtedy potrzebna jest wysoka rozdzielczość, węższe cięcie puli albo kontrola wcześniejszego procesu, aby ograniczyć samo powstawanie.
Recovery, purity i clearance
Recovery etapu można zapisać jako ilość produktu w zaakceptowanym wyjściu podzieloną przez ilość produktu na wejściu. Purity wymaga wskazania metody i mianownika. Clearance zanieczyszczenia opisuje stopień jego redukcji, często jako stosunek ilości przed i po etapie albo logarytmiczną redukcję.
Załóżmy, że etap przyjmuje 10,0 kg produktu i 2,0 kg mierzonego zanieczyszczenia. Pula zawiera 9,0 kg produktu i 0,10 kg zanieczyszczenia. Recovery produktu wynosi 90%, a ilościowy clearance zanieczyszczenia 20-krotny. Udział produktu w sumie tych dwóch składników rośnie z 10/12 = 83,3% do 9/9,1 = 98,9%. Rzeczywisty purity profile może obejmować więcej składników i inną odpowiedź metody.
Całkowity recovery procesu jest iloczynem odzysków kolejnych etapów. Pięć etapów po 90% daje 0,9⁵ = 59%, nie 50% ani 90%. Dodanie etapu oczyszczania o umiarkowanej stracie może więc znacząco obniżyć końcową ilość API.
Pooling, recycle i reprocessing
Materiał poza główną pulą nie zawsze jest odpadem, ale jego odzysk wymaga zdefiniowanej ścieżki. Recycle zawraca strumień do wcześniejszego punktu i zmienia bilans oraz akumulację zanieczyszczeń. Reprocessing powtarza etap będący częścią ustalonego procesu, a reworking stosuje alternatywną obróbkę; terminologia i wymagania powinny być zgodne z systemem jakości oraz ICH Q7.
Bez ograniczenia liczby zawrotów zanieczyszczenie słabo usuwane w pętli może się kumulować. Materiał odzyskany ma inną historię czasu i ekspozycji niż świeży. Łączenie go z kolejną partią rozmywa traceability i musi być jawnie kontrolowane.
Decyzja ekonomiczna nie wystarcza. Należy wykazać, że odzyskany materiał spełnia kryteria i nie zmienia profilu produktu. Improwizowane „przepuszczenie jeszcze raz” po niezgodnym wyniku może maskować przyczynę i nie jest rutynową optymalizacją.
Hold time między operacjami
Proces rzadko przechodzi natychmiast z jednego urządzenia do drugiego. Oczekiwanie może zmieniać skład przez degradację, epimeryzację, agregację, wzrost mikroorganizmów, sedymentację lub wymianę gazową. Warunki w zbiorniku pośrednim są częścią procesu.
Hold time definiuje się wraz z temperaturą, światłem, atmosferą, mieszaniem, materiałem kontaktowym i zakresem napełnienia. Próbka z początku i końca czasu może nie wystarczyć, jeśli mechanizm jest nieliniowy albo występuje gradient.
Buforowy strumień biologiczny może być chemicznie stabilny, a mikrobiologicznie ryzykowny. Masa reakcyjna może być mikrobiologicznie nieistotna, ale dalej reagować. Każdy materiał potrzebuje oceny właściwej dla swojego mechanizmu.
Aparatura, materiały kontaktowe i czyszczenie
Dobór urządzenia uwzględnia objętość roboczą, ciśnienie, temperaturę, lepkość, obecność faz stałych, odporność chemiczną i możliwość czyszczenia. Materiał części kontaktujących się z produktem nie może być oceniony wyłącznie jako „stal nierdzewna” lub „tworzywo”; liczą się gatunek, wykończenie, uszczelki i warunki.
Zatrzymanie produktu w martwej przestrzeni obniża recovery i utrudnia czyszczenie. Szorstka powierzchnia może zatrzymywać osad. Uszczelka może pęcznieć w rozpuszczalniku. System jednorazowy eliminuje część etapów czyszczenia, ale wprowadza ryzyko integralności i związków wymywalnych.
CIP usuwa pozostałości według zdefiniowanego cyklu, a SIP — gdy dotyczy — zapewnia działanie termiczne wobec mikroorganizmów. Czystość aparatury nie wynika z samego wykonania programu; potrzebne są kwalifikacja, monitoring parametrów i strategia weryfikacji.
Pomiar i kontrola procesu separacji
Wynik końcowy bywa dostępny po czasie, dlatego wykorzystuje się sygnały procesowe. Spadek ciśnienia przez filtr informuje o narastaniu oporu. Mętność filtratu może wykryć breakthrough. Przewodność i pH wskazują kondycjonowanie przed chromatografią. UV pomaga wyznaczać położenie piku, ale nie jest pełnym assay.
Sygnał at-line lub on-line musi mieć zdefiniowane miejsce pomiaru, czas odpowiedzi i model. Czujnik po zbiorniku może nie wykryć krótkiej niezgodności przy wlocie. Automatyczny pooling oparty na progu UV wymaga kontroli dryfu, pęcherzyków i wpływu matrycy.
Próbki obu stron separacji są ważne. Badanie tylko głównej puli nie ujawnia, czy brak produktu oznacza degradację czy przejście do odpadu. Analiza strumienia odrzuconego zamyka bilans i pomaga dobrać mechanizm poprawy.
Scale-up separacji
Zwiększenie powierzchni filtra proporcjonalnie do objętości nie gwarantuje identycznego wyniku, jeśli zmienia się stężenie cząstek, ściśliwość placka albo czas oczekiwania. Kolumna chromatograficzna zachowuje się zależnie od wysokości złoża, prędkości liniowej, dyspersji i jakości upakowania. Wirówka wymaga analizy pola i drogi sedymentacji.
Skala zmienia też logistykę. Transfer trwający pięć minut w laboratorium może zajmować godzinę. Pula może czekać na zwolnienie następnego urządzenia. Większa instalacja ma dłuższe przewody i większy holdup. Te elementy należą do modelu procesu, choć nie pojawiają się w równaniu laboratoryjnej separacji.
Badania scale-down powinny odtwarzać mechanizmy istotne dla skali dużej: czas przebywania, obciążenie na powierzchnię lub objętość złoża, shear history, composition history i limit urządzenia. Miniaturowe urządzenie użyte tylko dlatego, że jest wygodne, może dać fałszywe bezpieczeństwo.
Ekonomia i środowisko procesu
Rozpuszczalnik, woda, bufory, żywice, membrany i czas urządzeń mają koszt. Etap o świetnej purity może generować ogromną objętość rozcieńczonego strumienia, wymagając większego zbiornika i kolejnej koncentracji. Recovery wpływa na ilość wszystkich wcześniejszych materiałów potrzebnych do jednej partii API.
Wskaźniki takie jak process mass intensity odnoszą całkowitą masę użytych materiałów do masy produktu. Nie opisują całego wpływu środowiskowego, ale ujawniają ciężar rozpuszczalników i wody. Recycle rozpuszczalnika może zmniejszyć zużycie świeżego materiału, lecz wymaga energii i kontroli akumulujących się zanieczyszczeń.
Optimum nie jest minimum liczby etapów za wszelką cenę. Usunięcie operacji może pogorszyć jakość albo przeciążyć następny etap. Celem jest sekwencja zapewniająca jakość, zdolność, bezpieczeństwo i rozsądne wykorzystanie zasobów.
Bilans jakości i ilości
Po każdym etapie warto zapisać co najmniej masę produktu, masę lub poziom kluczowych zanieczyszczeń, objętość strumienia i status materiału. Wysoka czystość przy niskim odzysku nie zawsze jest sukcesem; wysoki odzysk z nieakceptowalnym impurity profile również nim nie jest.
Pełna tabela etapu rozdziela wartości zmierzone od obliczonych. Masa strumienia, jego stężenie i wynik assay mają różne niepewności. Jeśli produkt występuje w kilku formach, trzeba ustalić, czy metoda liczy wszystkie, czy tylko aktywną albo główną. Closure bilansu bliskie 100% nie dowodzi braku błędów, bo dwa obciążenia mogą się kompensować.
Bilans zanieczyszczenia jest równie informacyjny jak bilans produktu. Jeśli ilość zanieczyszczenia maleje w głównej puli, lecz nie pojawia się w odpadowej, mogło ono ulec reakcji, adsorpcji, wytrąceniu albo pozostać niewykryte z powodu matrycy. Twierdzenie o clearance wymaga zrozumienia metody i mechanizmu.
Dwa przykłady architektury procesu
Małocząsteczkowy API
Reakcja wytwarza produkt i zestaw zanieczyszczeń wynikających z mechanizmu. IPC ustala moment zatrzymania. Quench zużywa reaktywny nadmiar i przygotowuje mieszaninę do rozdziału. Ekstrakcja przenosi produkt do wybranej fazy, podczas gdy część soli i polarnych zanieczyszczeń pozostaje w drugiej. Płukania zmieniają skład, ale każde może utracić część produktu.
Po koncentracji zmiana rozpuszczalnika i temperatury tworzy przesycenie. Krystalizacja wybiera postać stałą i odrzuca zanieczyszczenia do ługu. Filtracja oddziela kryształy, przemywanie usuwa ciecz macierzystą, a suszenie ustala zawartość rozpuszczalników i wody. Mielenie dostosowuje PSD. Każda operacja ma inną funkcję: reakcja tworzy, ekstrakcja rozdziela fazy, krystalizacja oczyszcza i izoluje, filtr fizycznie odzyskuje ciało stałe.
Jeśli końcowe related substances są niezgodne, przyczyna nie musi leżeć w krystalizacji. Zanieczyszczenie mogło powstać w reakcji w ilości przekraczającej capacity oczyszczania. Jeśli recovery jest niskie, produkt może pozostawać w wodnej fazie ekstrakcji, ługu, cieczy przemywającej, filtrze lub aparaturze. Mapa strumieni pozwala szukać według mechanizmu zamiast powtarzać ostatni etap.
Białko rekombinowane
Upstream tworzy białko razem z komórkami, host-cell proteins, DNA i składnikami medium. Harvest kończy fazę produkcji. Clarification usuwa komórki i debris metodą wirowania lub filtracji. Etap capture wiąże produkt z dużej objętości i tworzy mniejszą, bogatszą pulę. Kolejne chromatografie rozdzielają agregaty, warianty ładunkowe i inne populacje.
Ultrafiltracja koncentruje białko, a diafiltracja zmienia bufor. Filtracja może ograniczyć cząstki i bioburden, ale nie zastępuje chromatograficznego usuwania rozpuszczonych HCP. Viral safety jest warstwą obejmującą kontrolę materiałów, etapy inaktywacji/usuwania i wykazanie ich zdolności; nie jest synonimem zwykłego „oczyszczania”.
Produkt może być chemicznie obecny, lecz nieaktywny wskutek agregacji albo nieprawidłowej struktury. Recovery oparte na całkowitym białku może zawyżać odzysk funkcjonalnego produktu. Dlatego stężenie, purity, agregaty i potency odpowiadają na odrębne pytania.
Failure modes i sposób rozumowania
| Failure mode | Bezpośredni mechanizm | Dlaczego test końcowy nie wystarcza | Działanie diagnostyczne |
|---|---|---|---|
| konwersja zoptymalizowana bez selektywności | substrat przechodzi do produktów ubocznych | niski substrat wygląda korzystnie | bilans molowy produktu i głównych ścieżek |
| opóźnione zatrzymanie reakcji | produkt dalej degraduje podczas oczekiwania | czas nominalny był zgodny | próbki czasowe i ocena opóźnienia analizy |
| lokalne przegrzanie lub wysokie stężenie | mieszanie i chłodzenie wolniejsze od reakcji | średnia temperatura jest prawidłowa | scale-down mixing i profil zanieczyszczenia |
| produkt utracony w odrzucanej fazie | niekorzystny podział albo błędne pH | główna faza może być czysta | assay wszystkich faz oraz interfejsu |
| emulsja po ekstrakcji | zbyt małe stabilizowane krople | końcowy rozdział jest opóźniony i zmienny | badanie energii kontaktu i koalescencji |
| filtr lub membrana przeciążone | cząstki i foulanty przekraczają capacity | filtrat początkowo może być zgodny | throughput, ΔP, flux i breakthrough w czasie |
| channeling kolumny | nierówny przepływ przez złoże | średnia objętość i czas są zgodne | test jakości upakowania i kształt pików |
| zbyt szeroki pooling | do puli wchodzą krawędzie z zanieczyszczeniem | recovery rośnie | analiza frakcji i kompromis purity–recovery |
| zbyt wąski pooling | produkt pozostaje poza pulą | purity jest znakomite | bilans produktu we wszystkich frakcjach |
| rozcieńczenie po etapie | duża objętość przy małej ilości produktu | purity nie pokazuje produktywności | masa, stężenie, objętość i obciążenie następnego etapu |
| niezdefiniowany hold | degradacja, agregacja lub bioburden | materiał mógł być zgodny bezpośrednio po etapie | badanie czasu wraz z temperaturą i mieszaniem |
| zawrót bez kontroli | kumulacja trudnego zanieczyszczenia | pojedynczy recycle może wyglądać poprawnie | bilans kampanii i limit liczby zawrotów |
Jak operator czyta etap procesu
Przed uruchomieniem operacji warto przejść sekwencję pytań:
- Co wchodzi? Stan, skład, objętość, status i czas od poprzedniego etapu.
- Gdzie znajduje się produkt? W której fazie, frakcji lub populacji.
- Jaka różnica umożliwia rozdział? Rozmiar, gęstość, rozpuszczalność, ładunek, powinowactwo czy lotność.
- Co ma zostać odrzucone? Konkretna klasa zanieczyszczeń, nie ogólne „brudy”.
- Co ogranicza capacity? Powierzchnia, objętość złoża, flux, czas lub zdolność chłodzenia.
- Które strumienie trzeba zachować do bilansu? Pula, odrzut, mycia, próbki i hold-up.
- Jakie kryterium kończy etap? Wynik IPC, objętość, przewodność, chromatogram, wilgotność albo inny sygnał.
- Jaki stan musi otrzymać następna operacja? pH, przewodność, temperatura, mętność, stężenie i czas.
Ta lista zmienia sposób reagowania na odchylenie. Jeżeli filtr blokuje się szybciej, nie wystarczy zwiększyć ciśnienia; trzeba sprawdzić stan zasilania i mechanizm tworzenia oporu. Jeżeli chromatografia traci rozdzielczość, przyczyną może być załadunek, kondycjonowanie, złoże, przepływ lub skład próbki.
Pytania kontrolne
- Dlaczego 100% konwersji substratu nie oznacza 100% wydajności produktu?
- Kiedy szybkość reakcji jest ograniczona transportem masy zamiast kinetyką chemiczną?
- Dlaczego quench należy traktować jako operację procesową z własnym bilansem ciepła?
- Jak lokalne warunki przy punkcie dozowania tworzą zanieczyszczenia niewidoczne w średnich parametrach?
- Czym różni się separacja faz od oczyszczania molekularnego?
- Dlaczego kilka mniejszych ekstrakcji może zachowywać się inaczej niż jedna duża?
- Co oznaczają capacity i rozdzielczość kolumny i dlaczego nie są tym samym?
- Jak szerokość granic pooling wpływa na recovery i purity?
- Dlaczego pięć etapów po 90% recovery daje tylko około 59% końcowego odzysku?
- Jak analiza strumienia odpadowego pomaga odróżnić utratę produktu od degradacji?
- Dlaczego zwiększanie TMP nie zawsze zwiększa produktywność membrany?
- Co może akumulować się w nieograniczonej pętli recycle?
Źródła
- ICH Q11 — Development and Manufacture of Drug Substances
- ICH Q6A — Specifications: Test Procedures and Acceptance Criteria
- ICH Q7 — Good Manufacturing Practice Guide for Active Pharmaceutical Ingredients
- ICH Q8(R2) — Pharmaceutical Development
- ICH Q9(R1) — Quality Risk Management
- ICH Q13 — Continuous Manufacturing of Drug Substances and Drug Products
- EudraLex Volume 4, Part II
- FDA — PAT: A Framework for Innovative Pharmaceutical Development, Manufacturing, and Quality Assurance