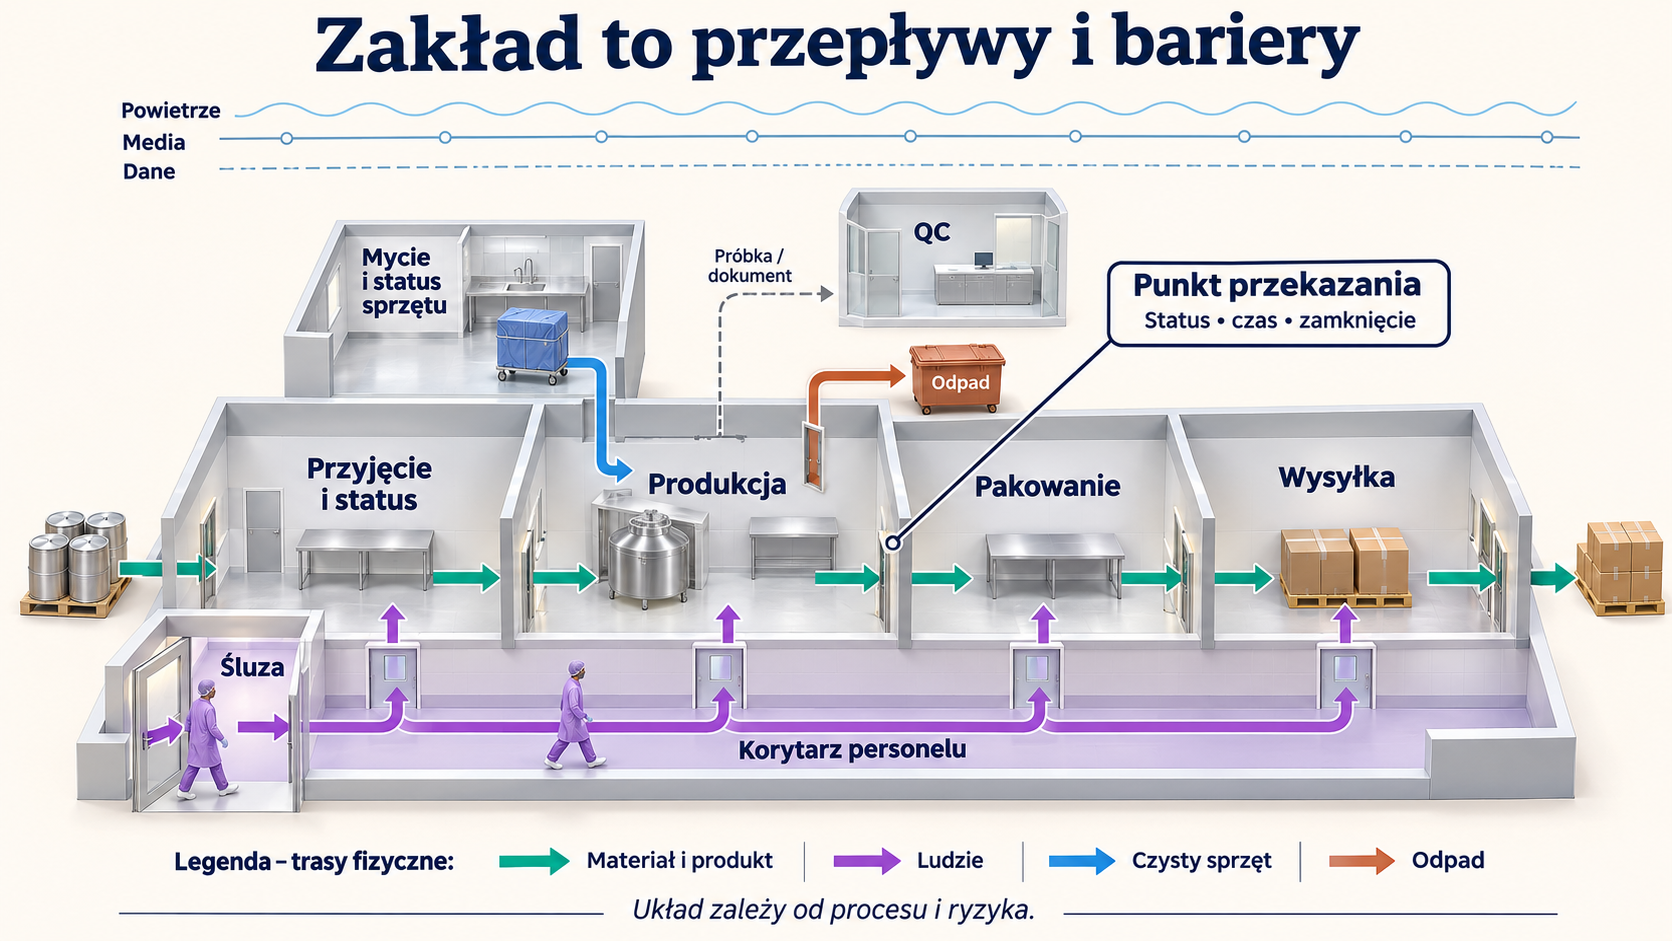
Zakład farmaceutyczny jest układem przepływów, a nie zbiorem osobnych pomieszczeń. Ludzie, surowce, produkt, sprzęt, próbki, powietrze i odpady poruszają się innymi trasami, lecz spotykają się w punktach przekazania. Układ budynku ma ograniczać pomyłki, zanieczyszczenie krzyżowe, kontakt operatora z substancją oraz wejście drobnoustrojów. Nie istnieje jeden prawidłowy plan dla wszystkich technologii: synteza chemiczna, fermentacja, tabletkowanie i napełnianie aseptyczne wymagają odmiennych barier.
Artykuł pokazuje, jak czytać mapę zakładu od rampy przyjęcia po wysyłkę produktu. Wyjaśnia rolę strefowania, śluz, gradientów ciśnienia, systemów powietrznych, mediów technicznych i dróg odpadu. Podkreśla, że kierunek przepływu nie wystarcza — liczą się także czas, status materiału, stan zamknięcia, czynności operatora i scenariusze awarii.
, Saiphani02, licencja CC BY-SA 4.0.](/assets/external-images/zaklad/pharma-factory-aerial.jpg)
Od diagramu procesu do planu budynku
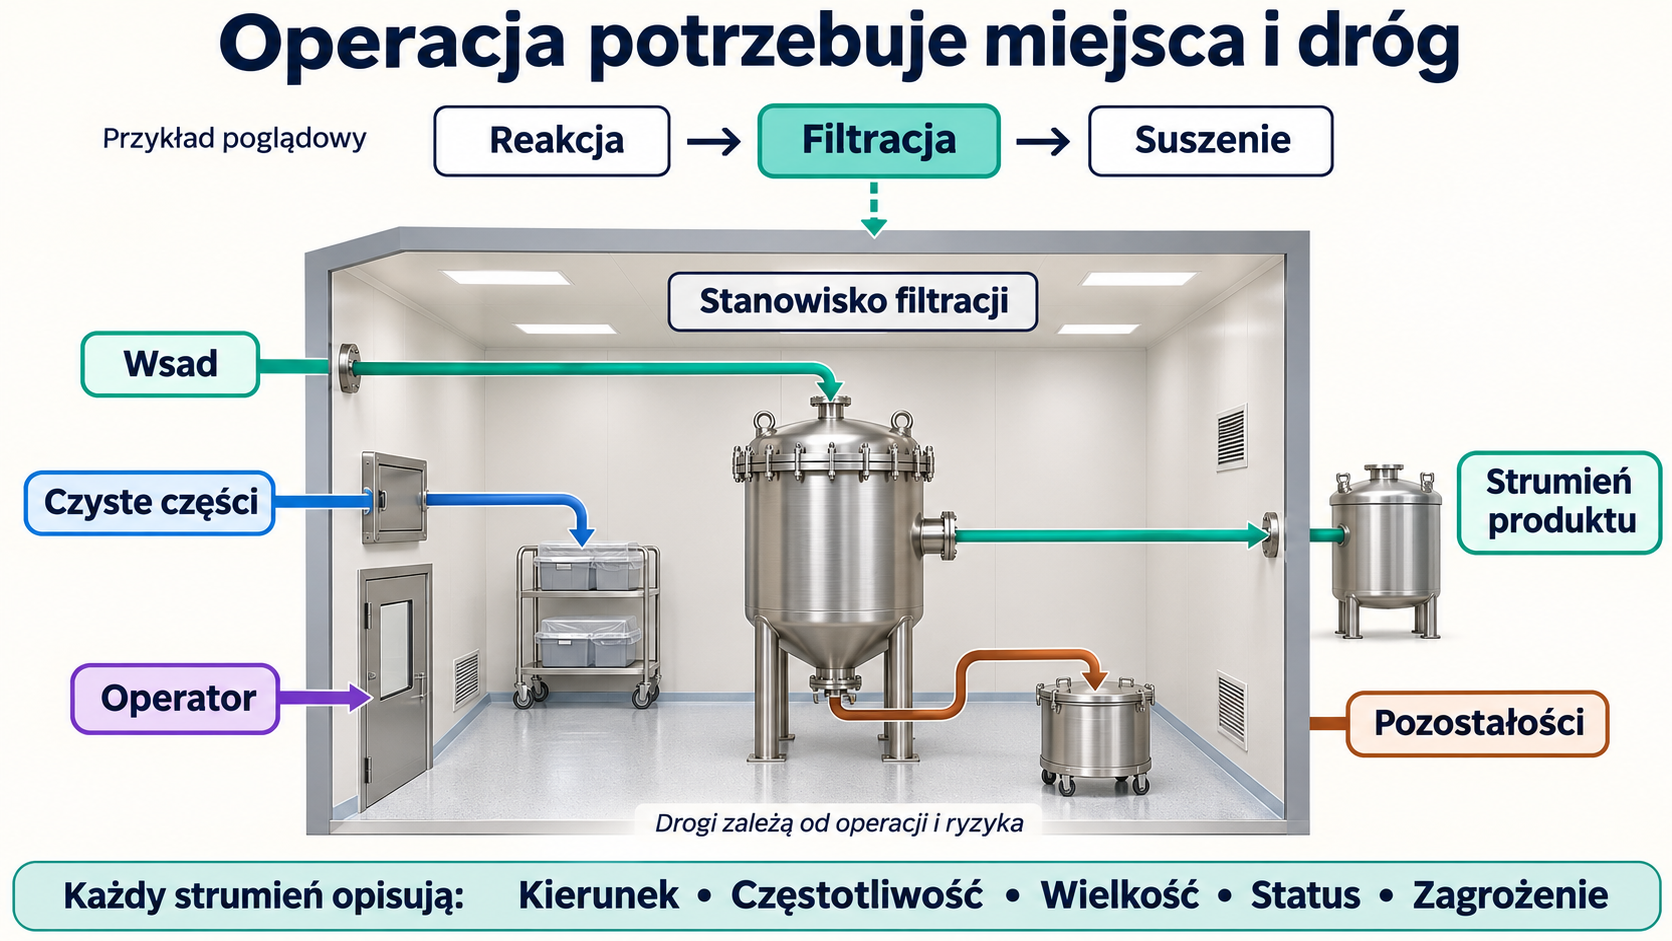
Schemat procesu mówi, co dzieje się z materiałem: reakcja, filtracja, suszenie, mieszanie albo rozlew. Plan zakładu musi dodatkowo odpowiedzieć, gdzie operacja zachodzi, jak materiał trafia do aparatu, kto go obsługuje, skąd przychodzą czyste części i dokąd odchodzą pozostałości. Dopiero połączenie obu map ujawnia punkty kolizji.
Pierwszym krokiem jest lista strumieni. Obejmuje ona surowce zwolnione i oczekujące na decyzję, półprodukty, produkt otwarty i zamknięty, komponenty opakowaniowe, personel, części po myciu, odpady stałe, ścieki, gazy odlotowe, próbki oraz materiały laboratoryjne. Każdy strumień ma kierunek, częstotliwość, wielkość, wymagany status i zagrożenie.
Cztery podstawowe przepływy
, Peter Robert Binter, domena publiczna.](/assets/external-images/zaklad/pharma-packaging-room.jpg)
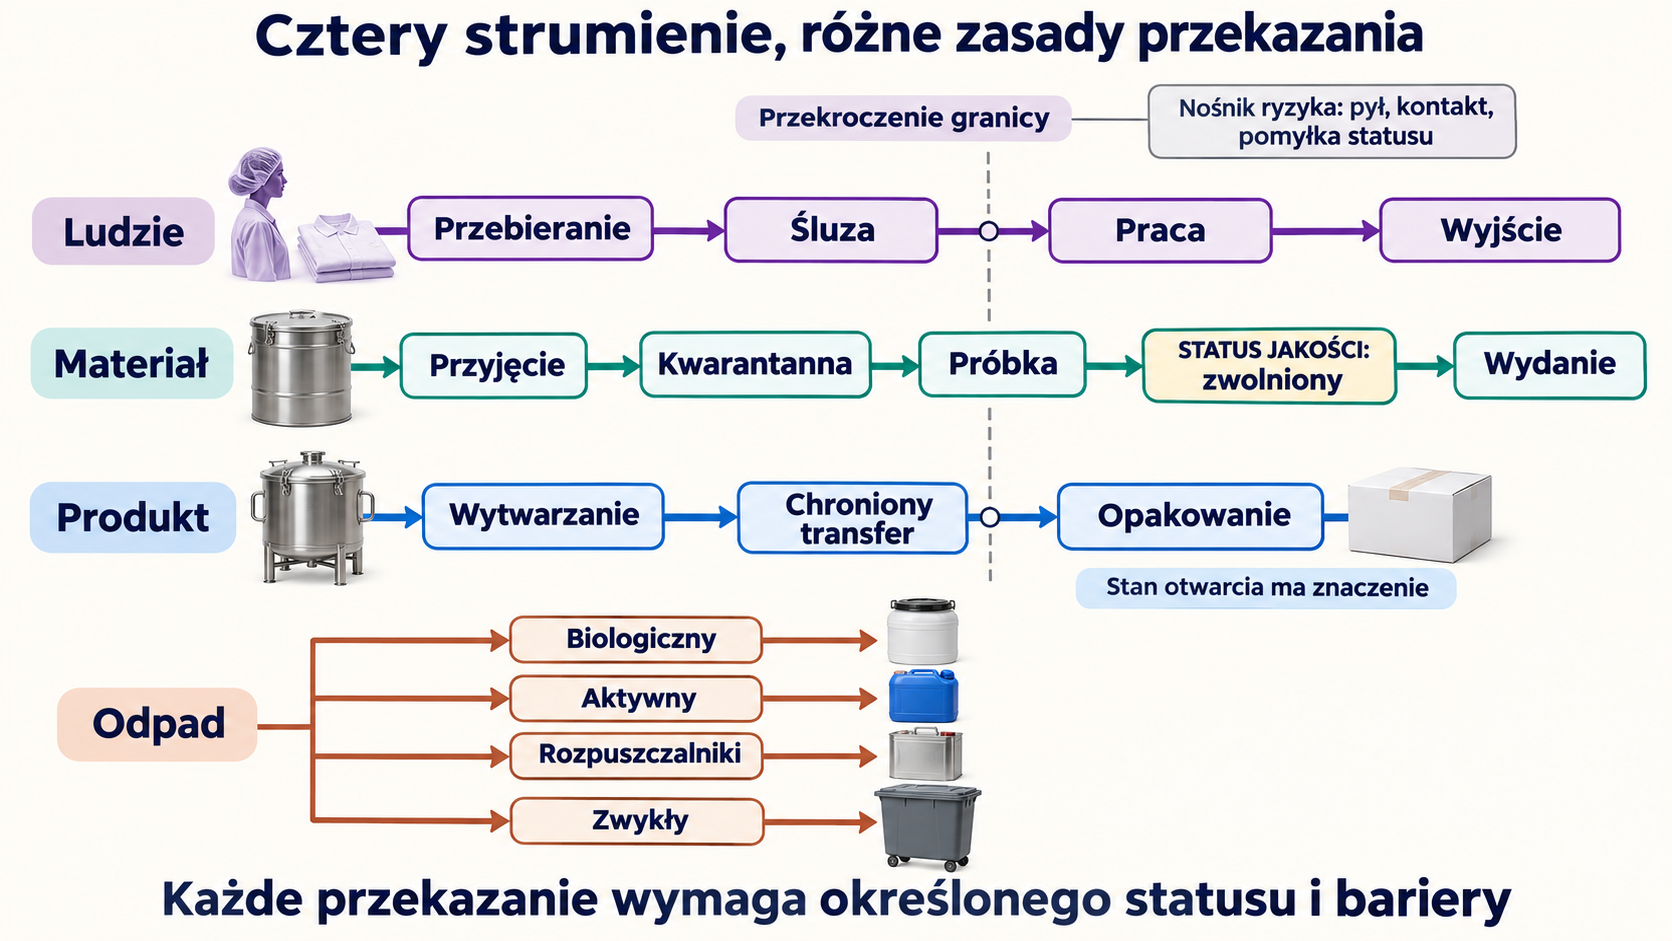
Przepływ ludzi zaczyna się przed wejściem do produkcji. Operator zmienia odzież, przechodzi przez śluzy, wykonuje czynności, a po wyjściu usuwa odzież lub kieruje ją do prania. Ruch między obszarami o różnych zagrożeniach może przenosić proszek, drobnoustroje lub pozostałości na rękach i obuwiu.
Przepływ materiału obejmuje przyjęcie, kwarantannę, próbkowanie, zwolnienie, ważenie, wydanie, produkcję i magazyn wyrobu. Status musi być jednoznaczny fizycznie i w systemie. Materiał odrzucony nie może pozostawać w miejscu, z którego omyłkowo trafi do produkcji.
Przepływ produktu jest szczególnie chroniony po etapach oczyszczania i przed zamknięciem w opakowaniu. W procesie biologicznym produkt może przechodzić od obszaru z żywymi komórkami do coraz czystszych operacji odzysku i oczyszczania. W produkcji stałych postaci leków otwarty proszek przemieszcza się między ważeniem, granulacją, tabletkowaniem i powlekaniem.
Przepływ odpadu powinien możliwie szybko oddalać materiał od produktu. Odpad zakaźny, cytotoksyczny, penicylinowy, rozpuszczalnikowy i zwykły nie są jednym strumieniem. Wymagają osobnych pojemników, oznakowania, czasem inaktywacji oraz drogi niekrzyżującej się z czystym sprzętem.
Jednokierunkowość jest zasadą, nie dogmatem geometrycznym
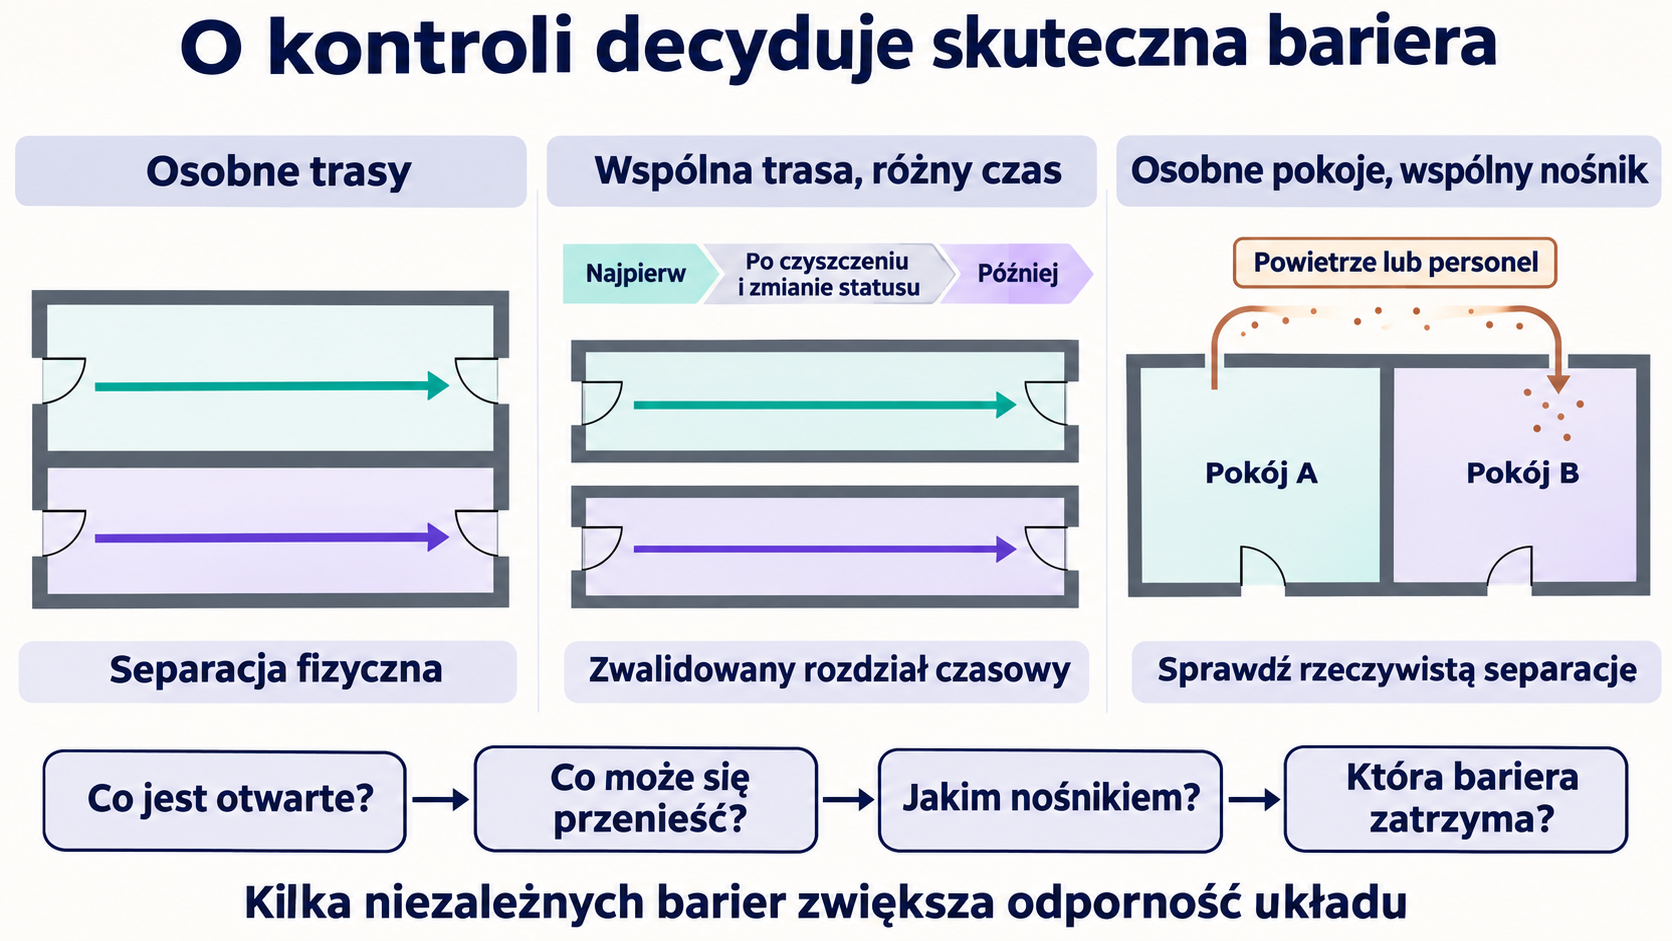
Na planach często rysuje się przepływ od brudnej do czystej strony bez zawracania. Jest to pomocna zasada, ale sam brak skrzyżowanych strzałek nie dowodzi kontroli. Ten sam korytarz może być używany w różnych porach przy zwalidowanym rozdziale czasowym, czyszczeniu i statusie. Odwrotnie, dwie osobne trasy mogą mieć wspólny szyb wentylacyjny lub personel i nie zapewniać rzeczywistej separacji.
Ocena pyta: co jest otwarte, jakie zanieczyszczenie może się przenieść, przez jaki nośnik i jaka bariera je zatrzyma. Bariery tworzą obudowa urządzenia, zamknięty transfer, różnica ciśnień, filtracja powietrza, procedura ubioru, czyszczenie oraz kontrola dostępu. Najlepiej polegać na kilku niezależnych barierach, a nie na jednej strzałce na rzucie.
Magazyn: kwarantanna i status
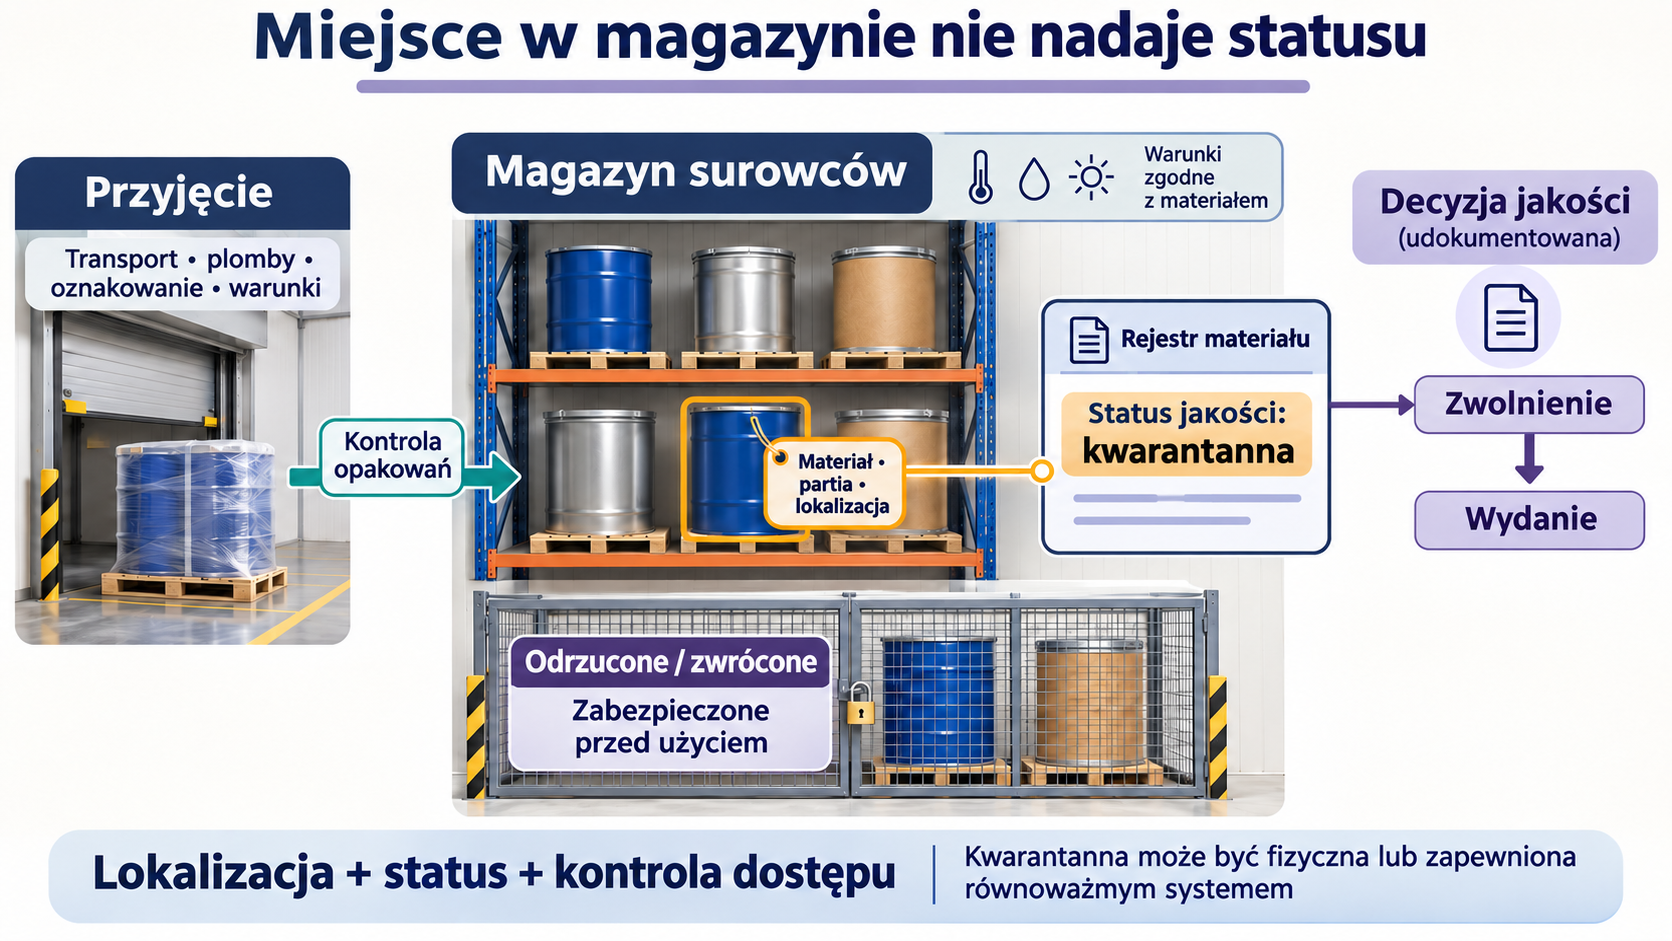
Rampa przyjęcia jest miejscem kontaktu świata zewnętrznego z systemem GMP. Sprawdza się stan transportu, zgodność dostawy, plomby, oznakowanie i warunki temperatury. Opakowania zewnętrzne mogą być zabrudzone; ich oczyszczenie przed wejściem do czystszej strefy ogranicza przeniesienie pyłu i organizmów.
Kwarantanna oznacza status, niekoniecznie wyłącznie osobne pomieszczenie. Może być zapewniona fizycznie lub przez zwalidowany system elektroniczny i kontrolę lokalizacji, lecz materiał odrzucony i zwrócony wymaga zabezpieczenia przed użyciem. Warunki magazynu muszą odpowiadać surowcowi: temperatura, wilgotność, światło, wentylacja oraz ochrona przed szkodnikami. Materiały niezgodne chemicznie i łatwopalne mają dodatkowe wymagania.
Pomieszczenie pobierania prób
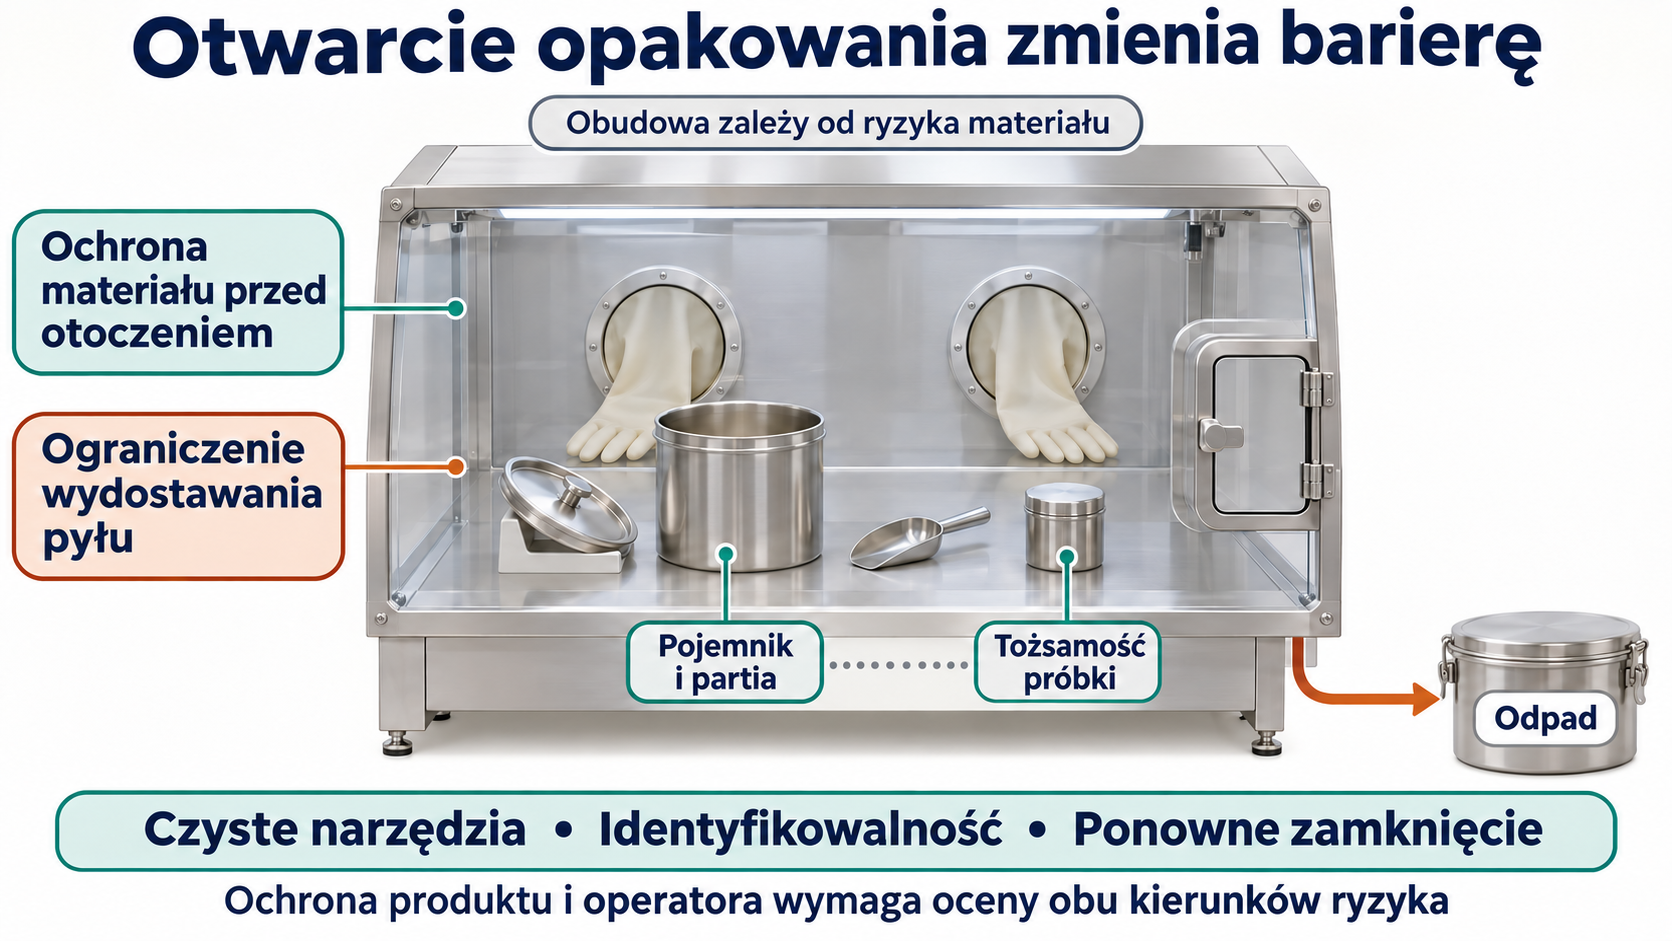
Otwarcie opakowania narusza jego barierę. Strefa próbkowania chroni materiał przed środowiskiem, a personel i sąsiednie materiały przed pyłem. Kierunek przepływu powietrza zależy od dominującego ryzyka. Dla materiału wysokoaktywnego priorytetem jest obudowa i wychwyt u źródła; dla materiału wrażliwego mikrobiologicznie potrzebna jest także ochrona próbki.
Narzędzia muszą być czyste, dobrane do materiału i jednoznacznie oznaczone. Próbka otrzymuje tożsamość łączącą ją z pojemnikiem i partią. Resztki, uszkodzone zamknięcie i odpad nie powinny wracać tą samą drogą co nieotwarte opakowania bez kontroli ryzyka.
Ważenie i wydawanie
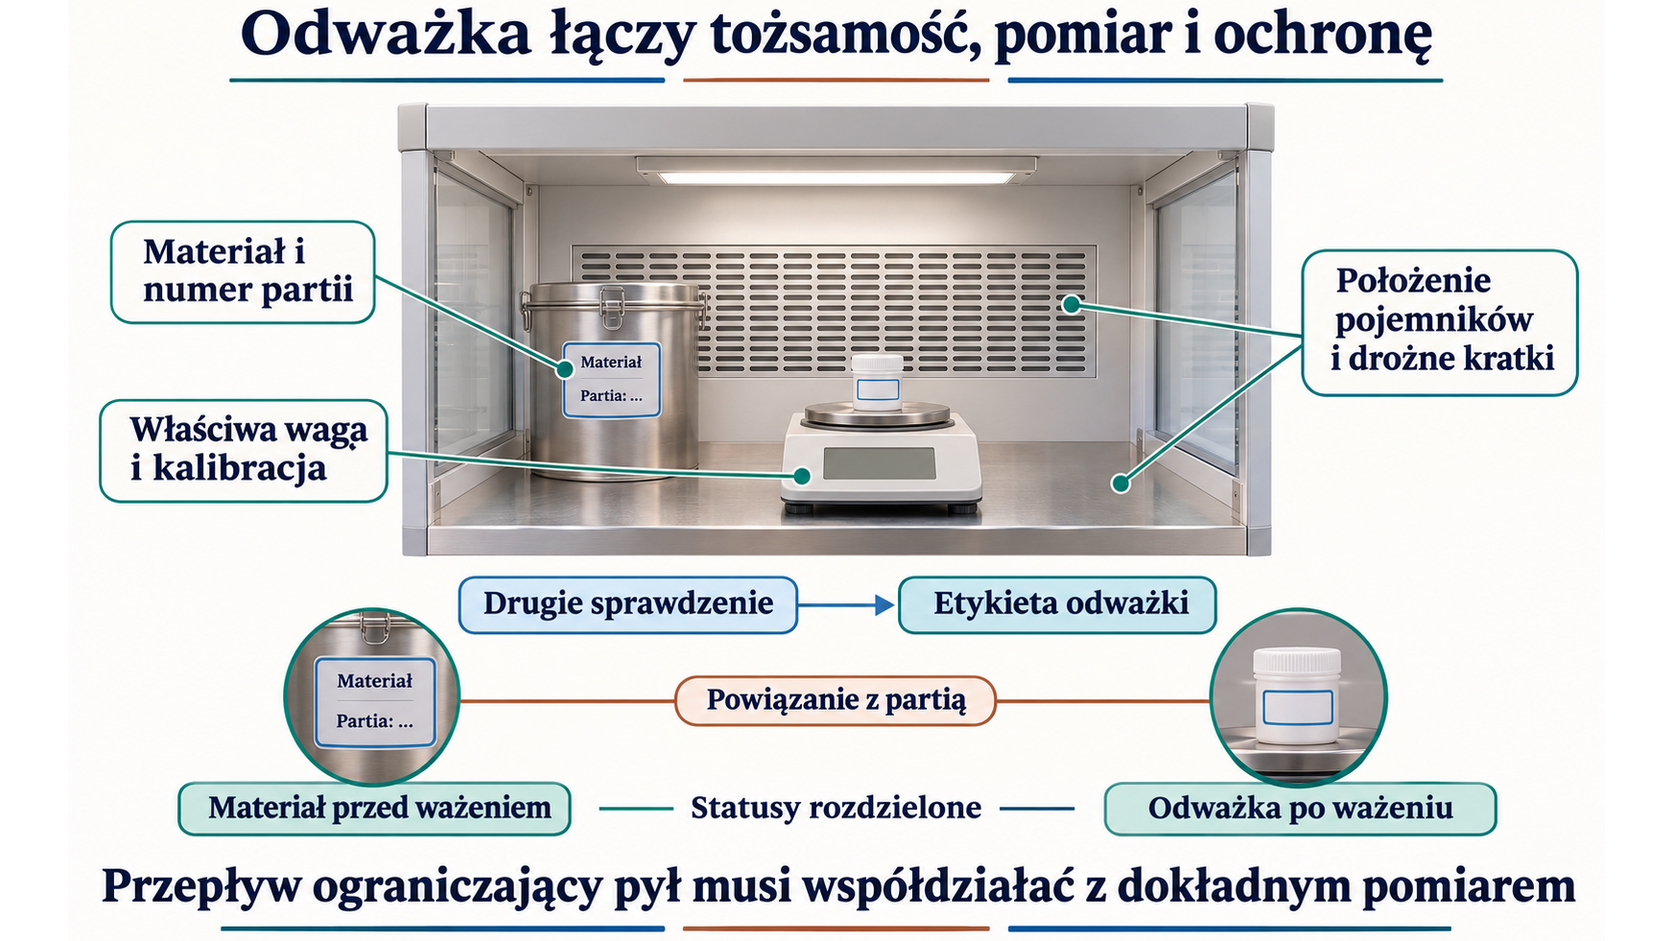
Ważenie skupia wiele surowców w jednym miejscu i jest częstym źródłem pomyłek. Kontrola obejmuje identyfikację materiału, numer partii, właściwą wagę, stan kalibracji, drugie sprawdzenie oraz etykietę odważki. Materiał przed i po ważeniu musi mieć rozdzielony status.
Pył uwolniony podczas przesypywania może osiadać na wadze, opakowaniach i odzieży. Kabina z przepływem ograniczającym pylenie działa tylko w określonym położeniu pojemników i przy niezasłoniętych kratkach. Zbyt silny przepływ może zaburzać wskazania wagi albo unosić drobny proszek. Plan pomieszczenia łączy więc ergonomię, ochronę produktu i ograniczenie ekspozycji.
Strefowanie według ryzyka
, Kleer4321, CC0.](/assets/external-images/zaklad/modular-gmp-facility.jpg)
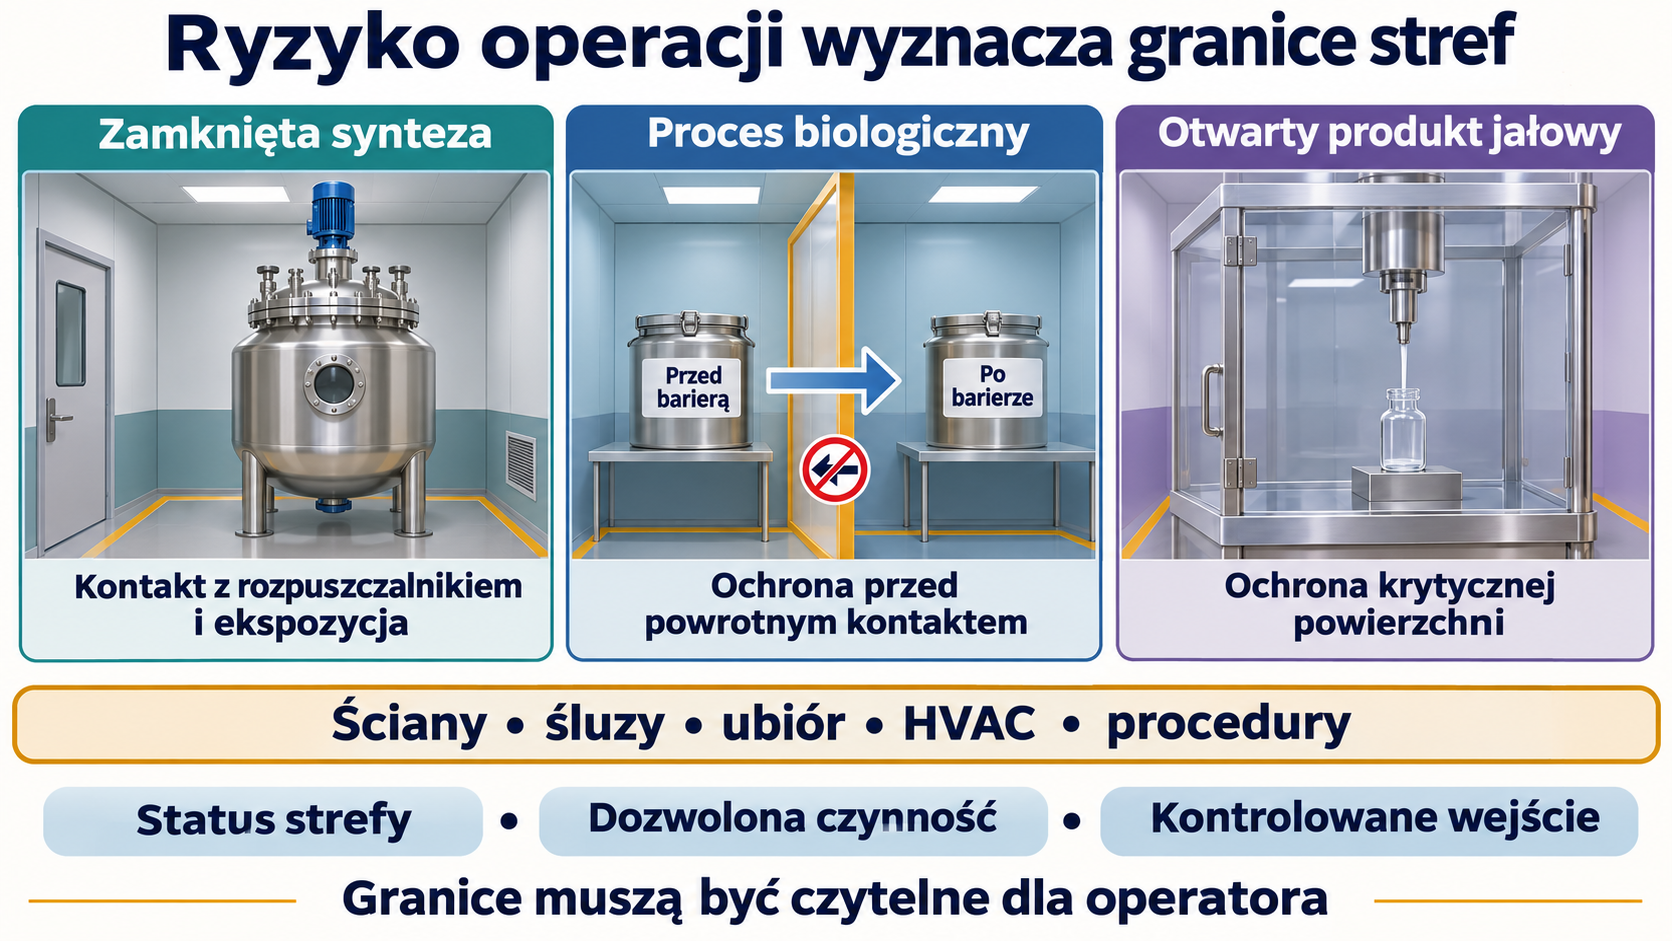
Strefy nie powinny wynikać wyłącznie z nazwy działu. Obszar zamkniętej syntezy chemicznej może wymagać kontroli rozpuszczalników i ekspozycji, ale nie takiej samej czystości mikrobiologicznej jak rozlew aseptyczny. Obszar po inaktywacji wirusa w procesie biologicznym powinien być chroniony przed powrotnym kontaktem z materiałem przed inaktywacją.
Granice stref zaznacza się przez ściany, śluzy, zmianę odzieży, system wentylacji i procedury. Im więcej wyjątków, tym większe ryzyko błędu. Projekt powinien być czytelny dla operatora: status pomieszczenia, dozwolona czynność i kierunek wejścia nie mogą zależeć od wiedzy jednej osoby.
Śluzy osobowe i materiałowe
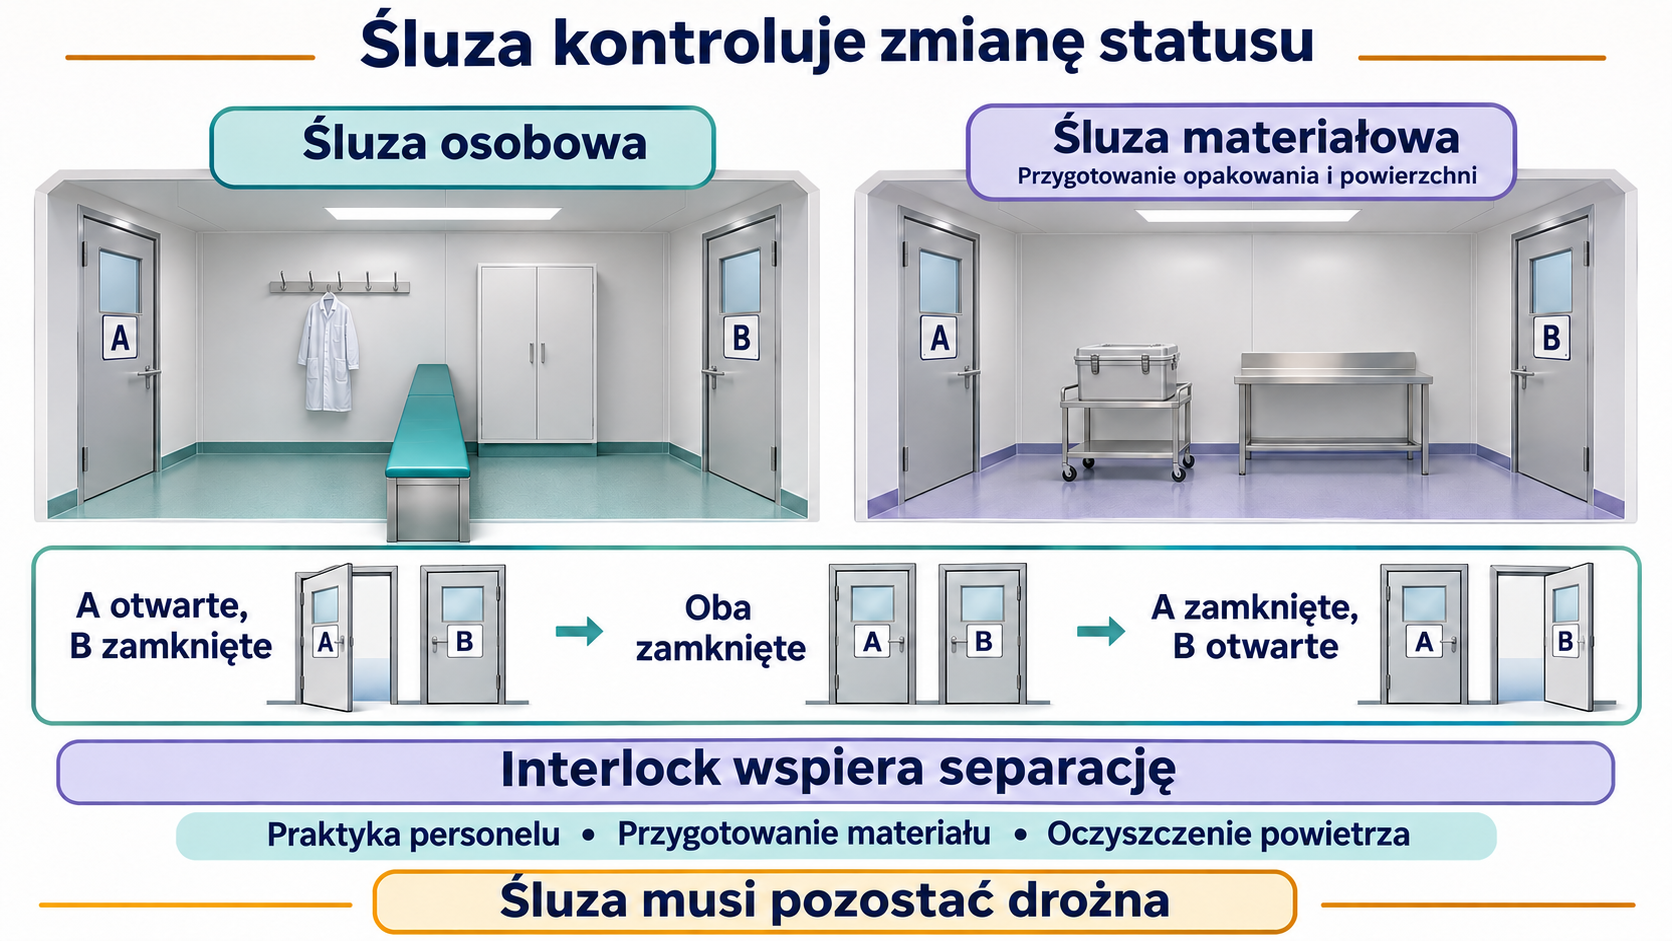
Śluza tworzy kontrolowaną sekwencję przejścia. Drzwi mogą być blokowane tak, aby nie otwierały się jednocześnie, ponieważ chwilowe połączenie stref niszczy gradient ciśnienia. Sama blokada nie zapewnia jednak prawidłowego ubioru ani czasu potrzebnego do oczyszczenia powietrza.
Śluza osobowa dzieli zmianę odzieży na etapy: zdjęcie odzieży zewnętrznej, higiena, założenie odzieży strefowej i kontrolowane wejście. Ławka przekraczana rozdziela strony, ale jej skuteczność zależy od zachowania. Śluza materiałowa umożliwia czyszczenie powierzchni pojemnika, usunięcie opakowania zewnętrznego lub dekontaminację. Nie powinna stawać się magazynem blokującym przepływ powietrza.
Gradient ciśnień
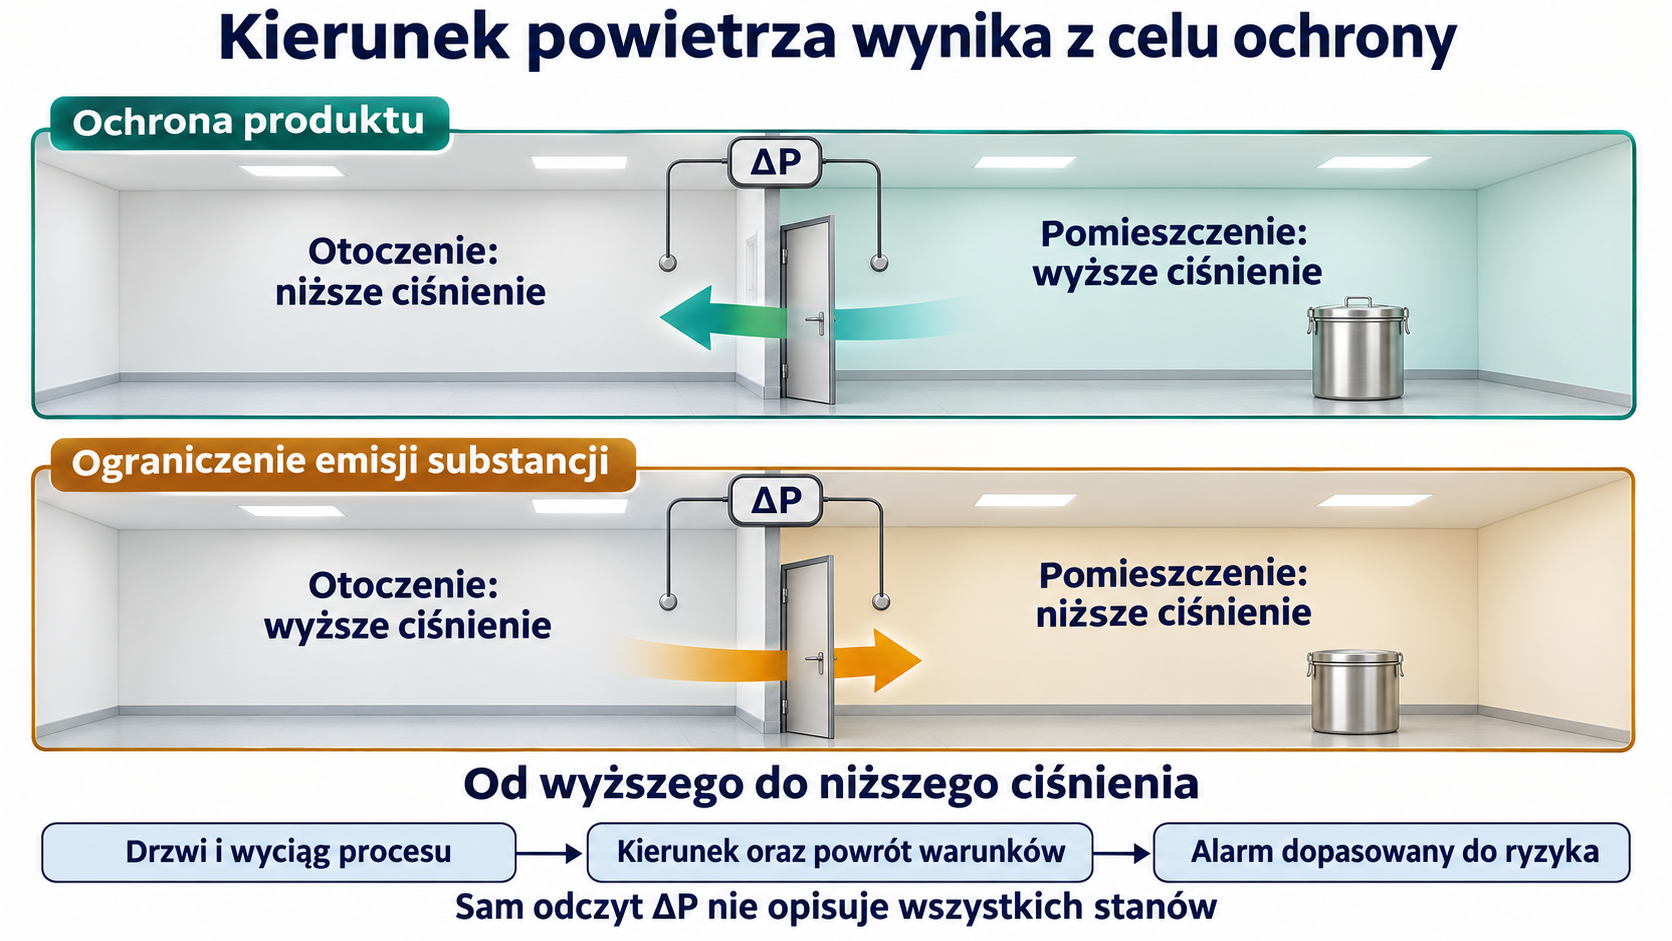
Różnica ciśnień nadaje kierunek przepływowi przez nieszczelności i otwarte drzwi. Obszar chroniący produkt utrzymuje się zwykle pod wyższym ciśnieniem względem mniej czystego otoczenia. Obszar zawierający substancję niebezpieczną może wymagać podciśnienia, aby chronić operatora i otoczenie. Gdy oba cele są ważne, stosuje się kaskadę i miejscową obudowę procesu.
Wartość na wskaźniku nie mówi wszystkiego. Liczą się lokalizacja czujnika, kierunek po otwarciu drzwi, działanie wyciągu procesu oraz zdolność systemu do powrotu do stanu. Alarm powinien mieć próg i opóźnienie odpowiadające ryzyku: zbyt czuły jest ignorowany, zbyt wolny nie wykrywa utraty bariery.
System ogrzewania, wentylacji i klimatyzacji
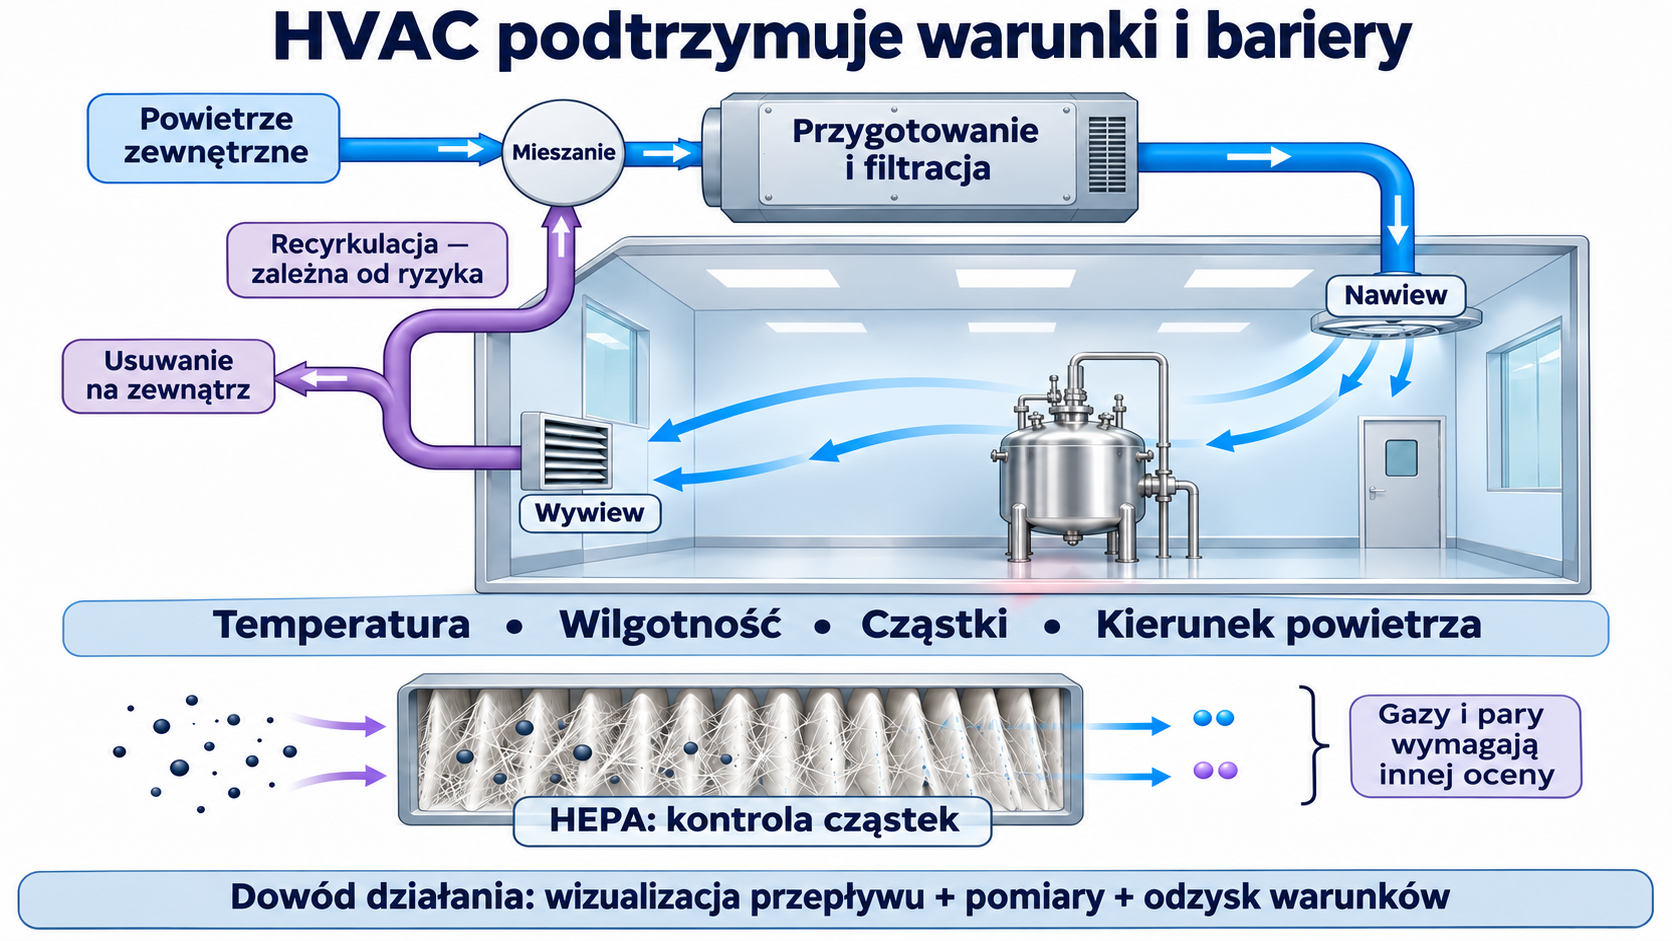
System HVAC kontroluje temperaturę, wilgotność, cząstki i kierunek powietrza. Składa się z nawiewu, wywiewu, filtrów, kanałów, przepustnic i automatyki. Powietrze obiegowe zmniejsza zużycie energii, lecz może przenosić zanieczyszczenie między pomieszczeniami. Dla materiałów silnie uczulających, toksycznych lub biologicznych potrzebna jest odpowiednia separacja albo bezpieczne oczyszczenie.
Rozmieszczenie nawiewów i wyciągów powinno usuwać zanieczyszczenie ze źródła, nie prowadzić go nad otwartym produktem. Próba dymowa pokazuje kierunek lokalnego przepływu, a pomiary cząstek i odzysku potwierdzają działanie. Filtr HEPA zatrzymuje cząstki, ale nie usuwa gazów ani oparów rozpuszczalników.
Otwarte i zamknięte przenoszenie materiału
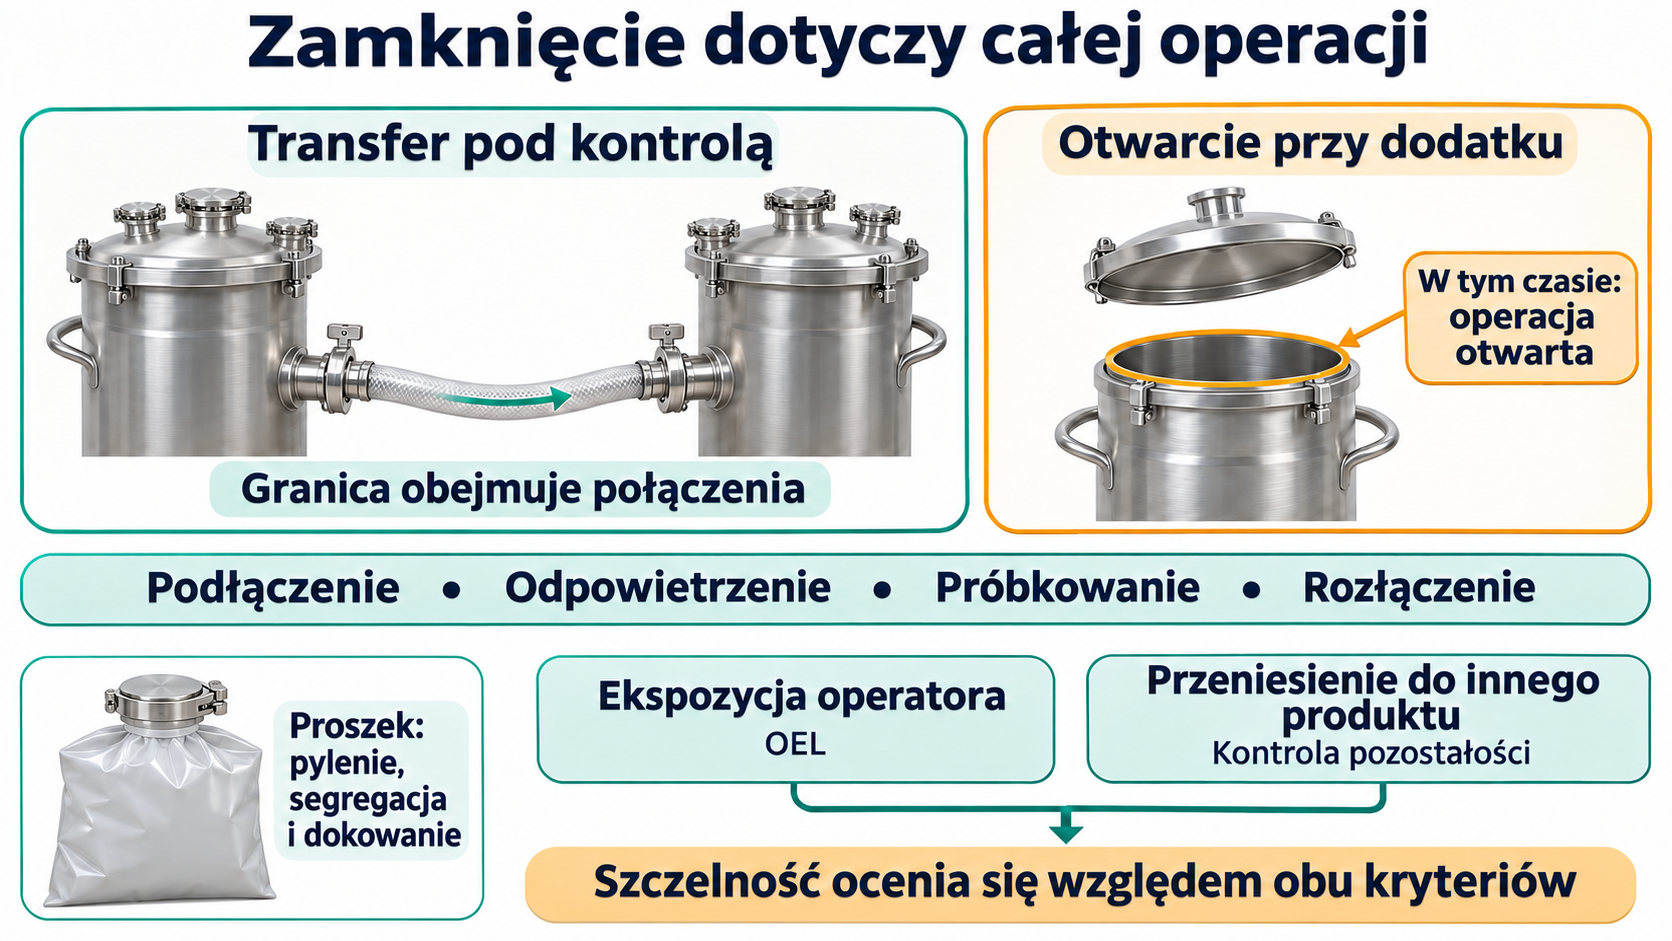
Zamknięty transfer przez rurociąg, przewód jednorazowy albo szczelny pojemnik ogranicza kontakt z otoczeniem. „Zamknięty” musi jednak mieć definicję: sposób podłączenia, odpowietrzenie, próbkowanie, rozłączenie i obsługę awarii. Otwarcie włazu na czas dodatku czyni operację otwartą w tym przedziale.
Transfer proszku jest trudniejszy niż cieczy. Grawitacyjny zsyp może pylić i segregować, podciśnienie zmienia rozkład cząstek, a elastyczny worek wymaga bezpiecznego dokowania. Dla substancji wysokoaktywnych stosuje się zamknięte zawory, izolatory i ocenę szczelności. Granica ekspozycji zawodowej i dopuszczalne przeniesienie do innego produktu są odrębnymi kryteriami.
Przepływ sprzętu i części
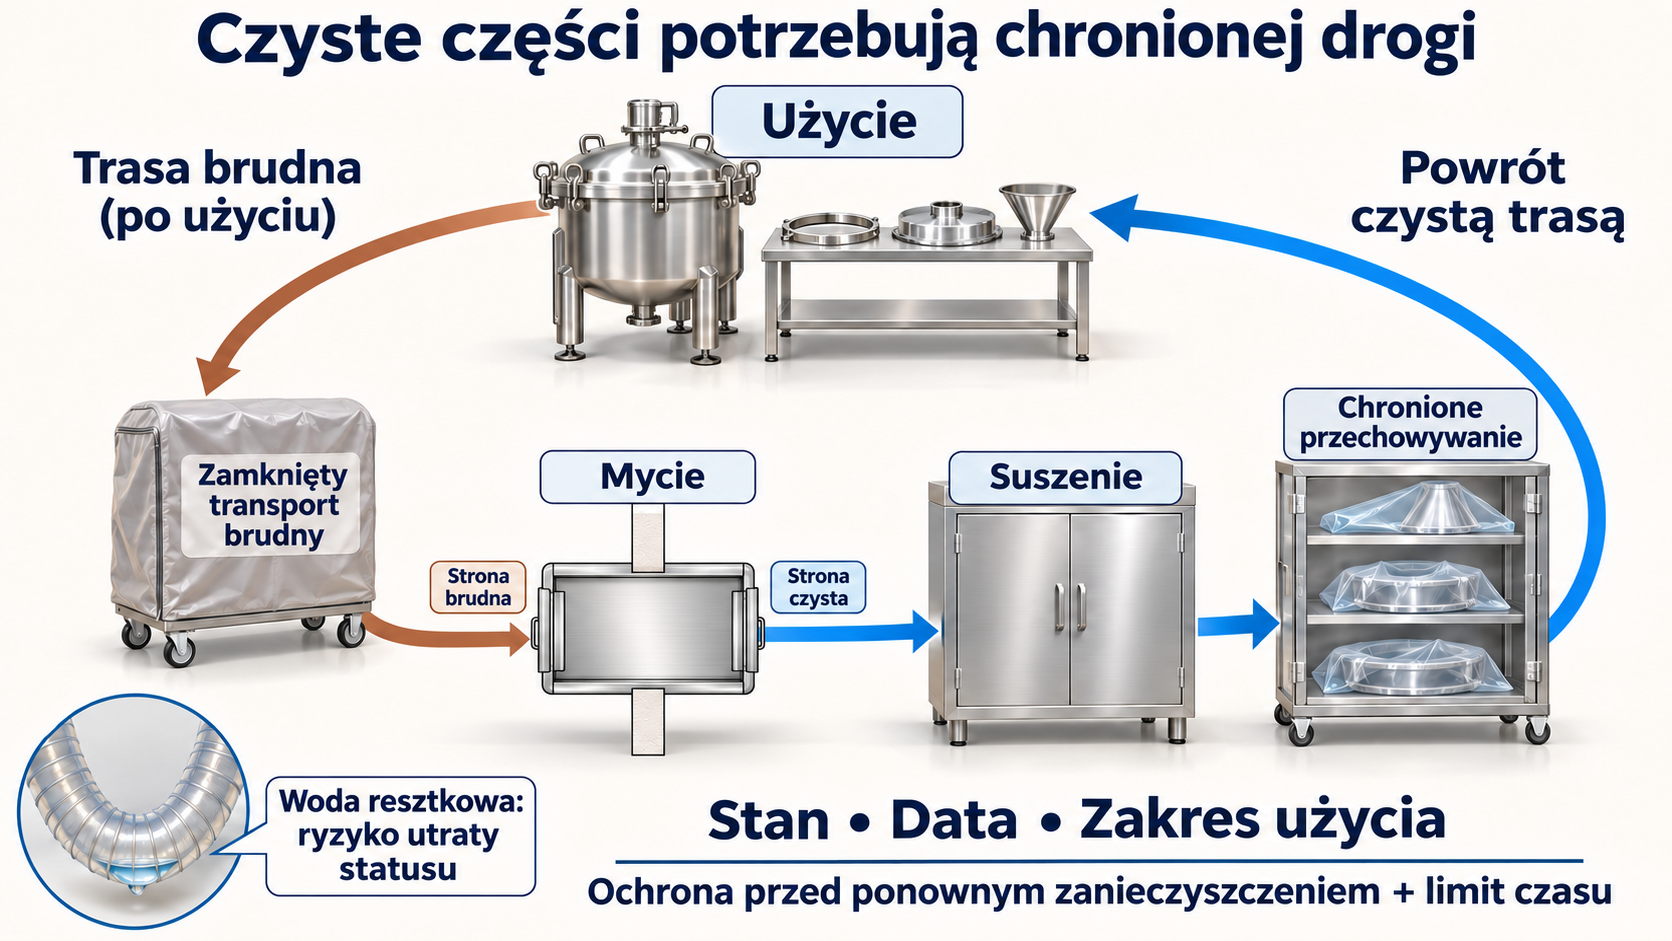
Ruchome pojemniki, węże, sita i części kontaktowe przechodzą cykl: użycie, brudny transport, mycie, suszenie, przechowywanie i powrót do produkcji. Droga brudna nie powinna przecinać drogi czystej bez bariery. Myjka przelotowa może oddzielić strony, o ile konstrukcja, blokady i wentylacja zapobiegają obejściu granicy.
Czysty sprzęt wymaga ochrony przed ponownym zanieczyszczeniem i limitu czasu przechowywania. Etykieta opisuje stan, datę i zakres użycia. Wąż odłożony z wodą resztkową może wspierać wzrost biofilmu mimo prawidłowo wykonanego mycia.
Media techniczne
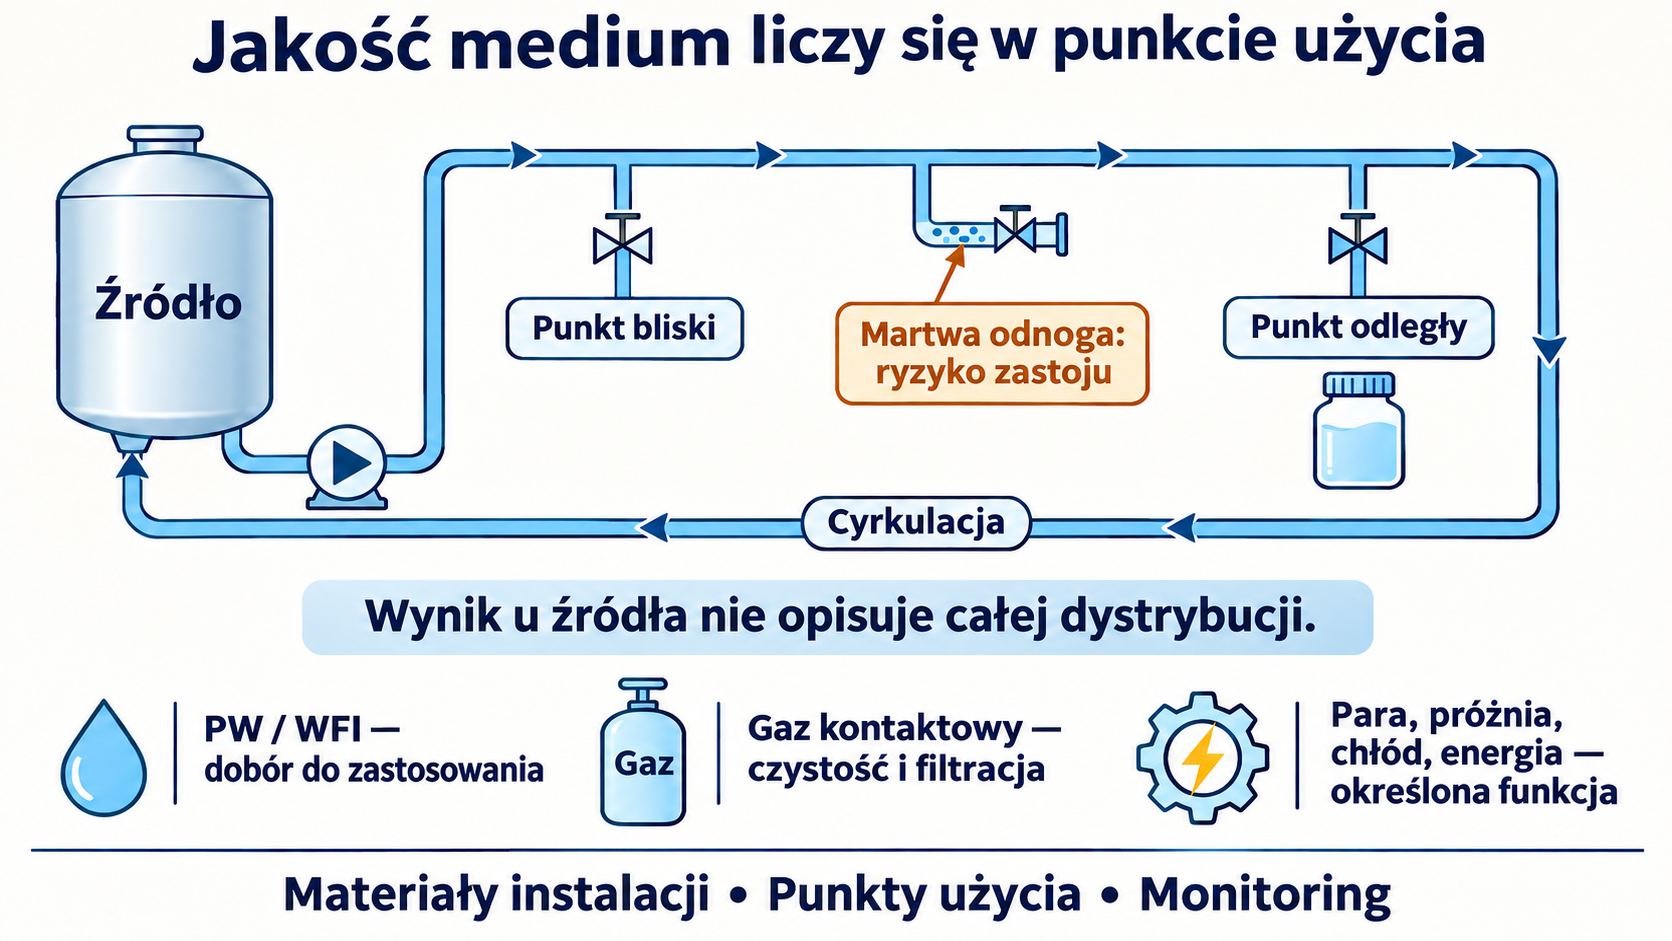
Woda oczyszczona, woda do wstrzykiwań, para czysta, sprężone gazy, próżnia, chłód i energia wchodzą do procesu bez ruchu po korytarzu. Dlatego mapa zakładu obejmuje też rurociągi i punkty użycia. Martwe odnogi, zastój, nieodpowiedni materiał i cofnięcie produktu mogą zanieczyścić cały system.
Jakość medium jest dobierana do zastosowania. Gaz stykający się z produktem wymaga odpowiedniej czystości i filtracji. Instalacja wody potrzebuje cyrkulacji, temperatury lub chemicznej kontroli biofilmu, sanitacji i reprezentatywnego monitoringu. Wynik z wytwórni wody nie dowodzi jakości w najdalszym punkcie użycia.
Odpady, ścieki i emisje
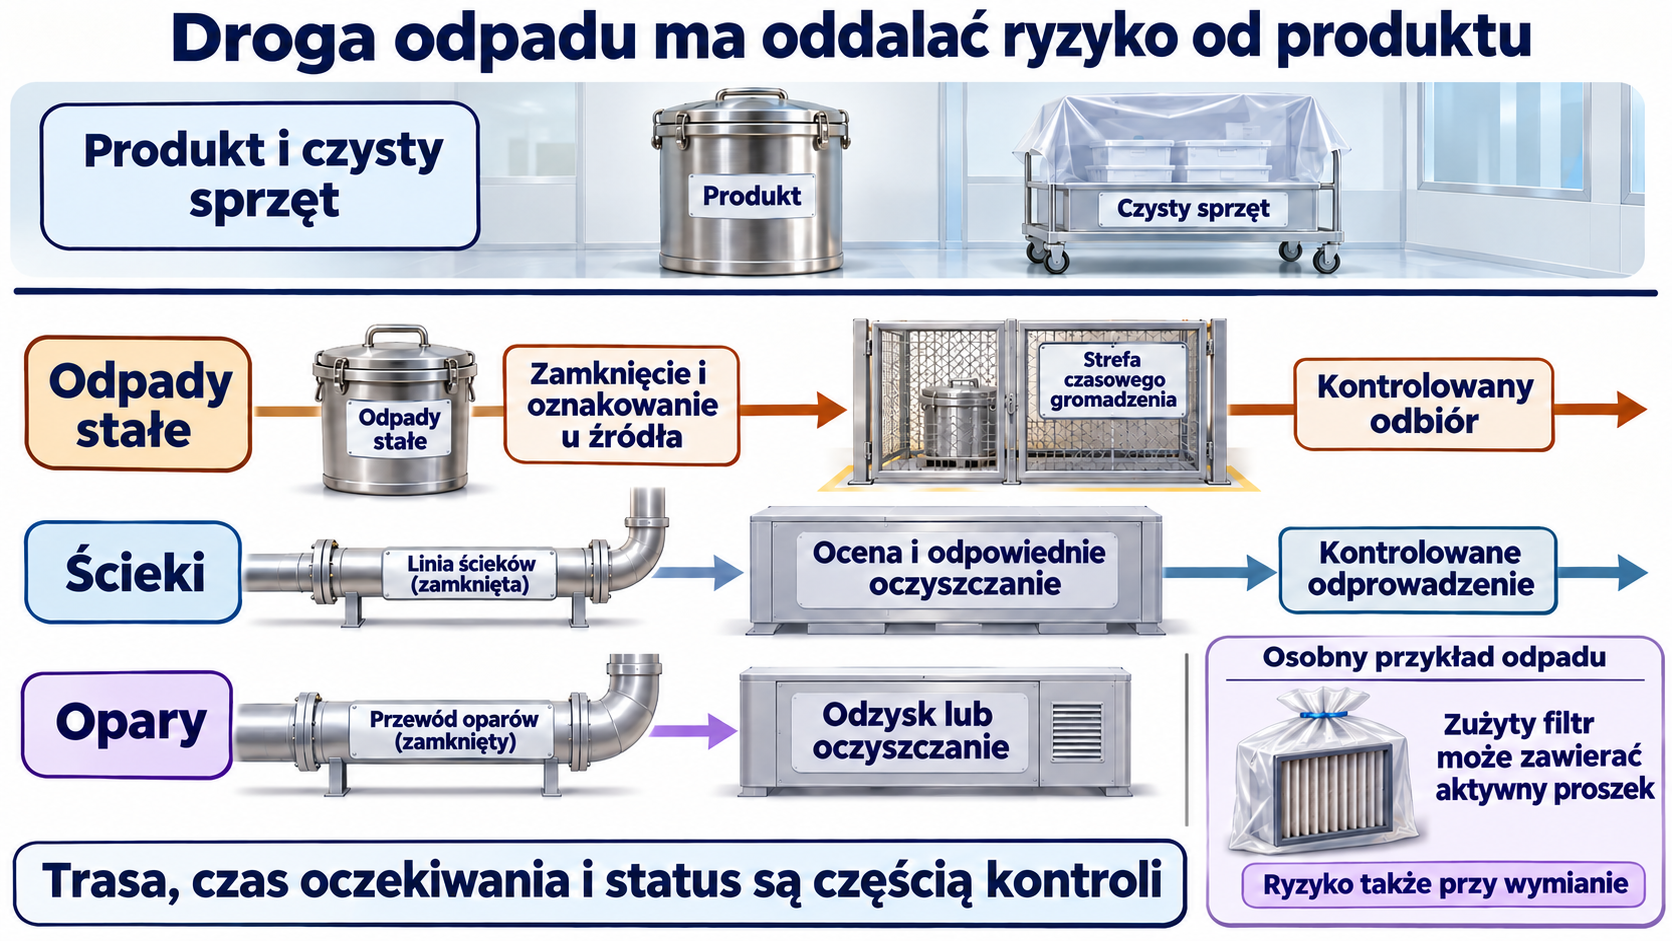
Odpad powinien zostać zamknięty i oznaczony w miejscu powstania. Pojemnik nie może stwarzać ryzyka nakłucia, oparów ani pomyłkowego powrotu materiału. Trasa odpadu uwzględnia windy, śluzy i tymczasowe magazynowanie. Czas oczekiwania ma znaczenie dla materiału biologicznego i zapachowego.
Ścieki mogą wymagać neutralizacji, inaktywacji biologicznej albo zniszczenia aktywnego związku przed wypuszczeniem. Opary rozpuszczalników prowadzi się do odzysku lub oczyszczania. Filtr wentylacyjny zbierający silnie aktywny proszek jest odpadem wysokiego ryzyka podczas wymiany; projekt przewiduje bezpieczne zamknięcie, a nie dopiero instrukcję dla technika.
Laboratorium i droga próbki
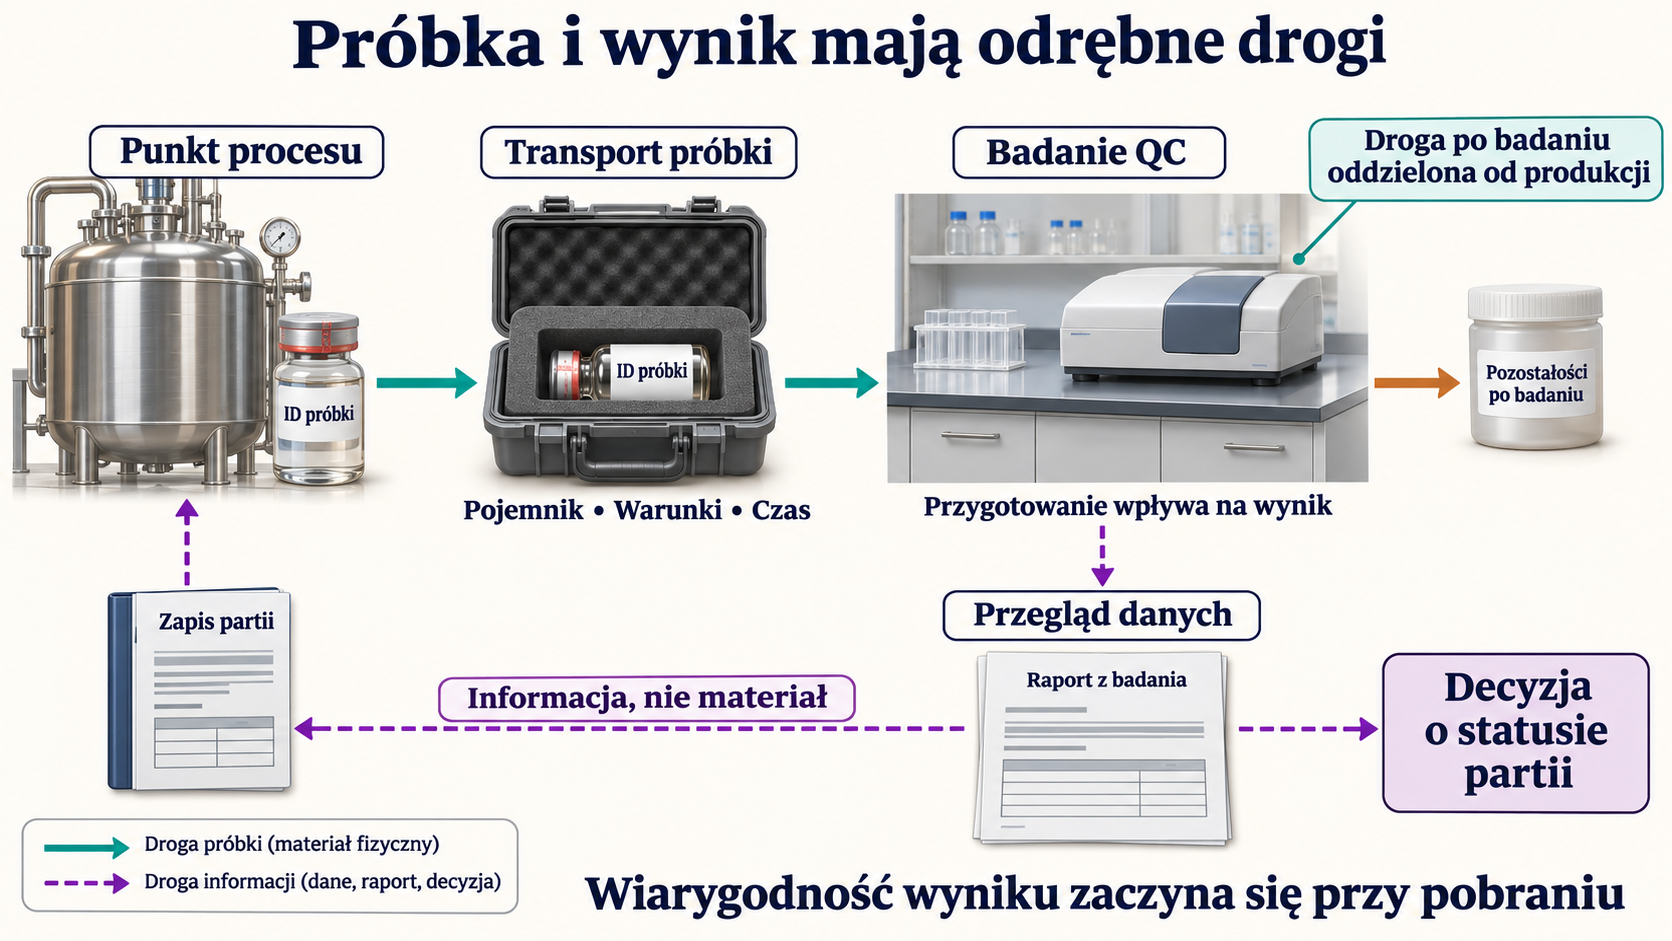
Próbka produkcyjna opuszcza chroniony strumień i trafia do laboratorium. Jej pojemnik, temperatura, czas transportu i przygotowanie wpływają na wynik. Próbki zawierające żywe organizmy albo silnie aktywne związki wymagają bezpiecznego przeniesienia i dedykowanych warunków pracy.
Laboratorium mikrobiologiczne powinno unikać przeniesienia hodowanych organizmów do produkcji. Drogi próbek wejściowych, materiałów po badaniu i personelu są częścią mapy. Wynik elektroniczny także ma przepływ: od urządzenia przez przegląd do decyzji o statusie partii.
Utrzymanie ruchu jako kontrolowane wejście
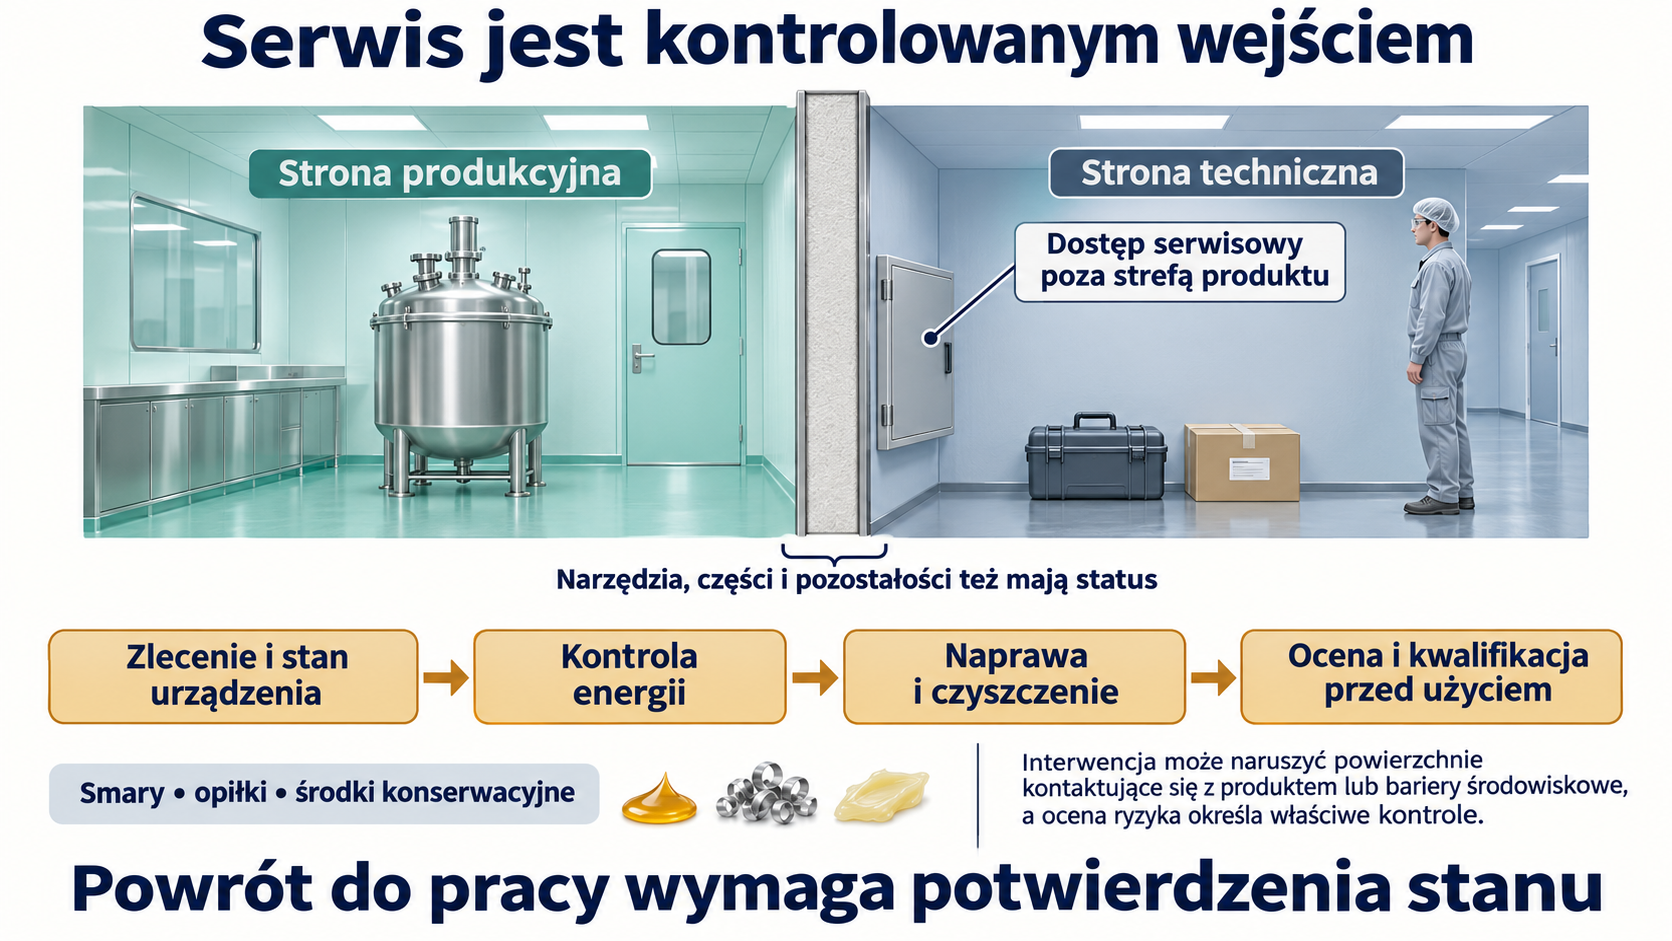
Technik, narzędzia i części zamienne mogą wejść do strefy z zewnątrz. Naprawa często otwiera układ, narusza powierzchnię kontaktową lub wyłącza wentylację. Zlecenie pracy określa stan urządzenia, odcięcie energii, ochronę produktu, czyszczenie po pracy i kwalifikację przed ponownym użyciem.
Pomieszczenia techniczne po drugiej stronie ściany pozwalają serwisować silniki i instalacje bez wejścia do strefy czystej. Nie wszystkie elementy da się tak rozmieścić, ale projekt powinien minimalizować interwencje nad otwartym produktem. Smary, opiłki i środki konserwacyjne muszą być uwzględnione w analizie zanieczyszczeń.
Zakłady wieloproduktowe i kampanie
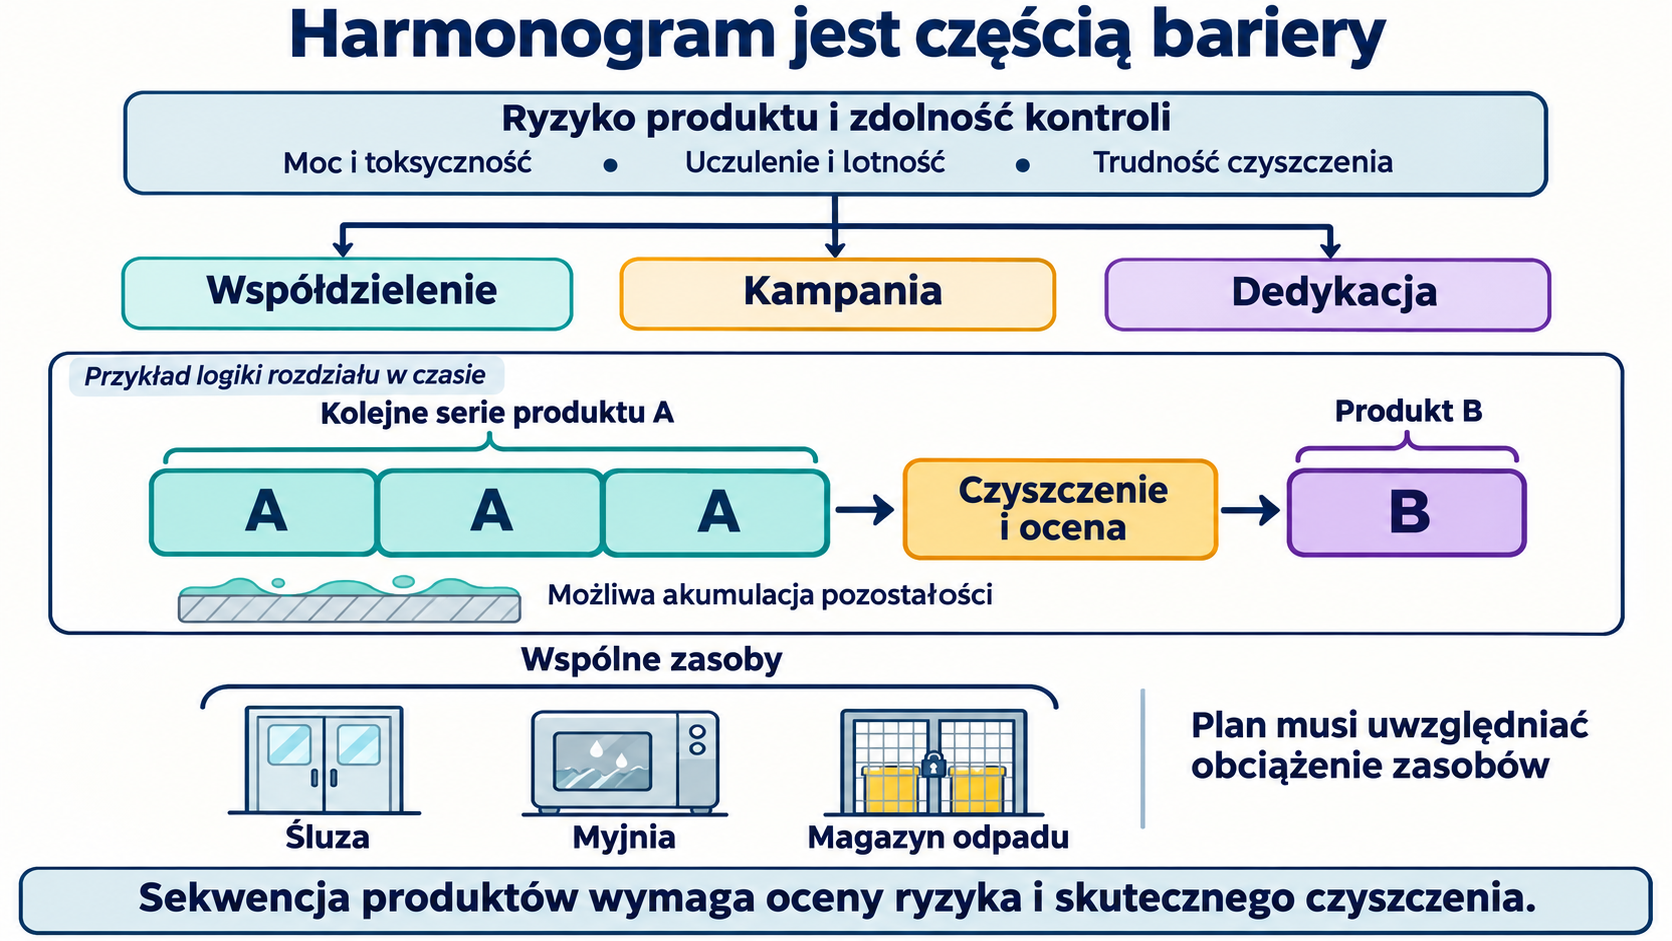
Współdzielony zakład zwiększa wykorzystanie wyposażenia, lecz wymaga oceny każdego produktu: mocy farmakologicznej, toksyczności, uczulenia, zakaźności, trudności czyszczenia i lotności. Dopuszczalne przeniesienie ustala granicę, a walidacja czyszczenia pokazuje zdolność procesu. Dla niektórych materiałów ryzyko wymaga obszaru i systemu powietrznego przeznaczonego wyłącznie do nich.
Kampania ogranicza liczbę przezbrojeń, ale może zwiększać nagromadzenie pozostałości i utrudniać wykrycie trendu. Sekwencję produktów projektuje się z uwzględnieniem czyszczenia i ryzyka. Harmonogram jest częścią kontroli: nawet dobry plan budynku zawiedzie, jeśli jednocześnie przeciąży śluzę, myjnię albo magazyn odpadów.
Obszary aseptyczne
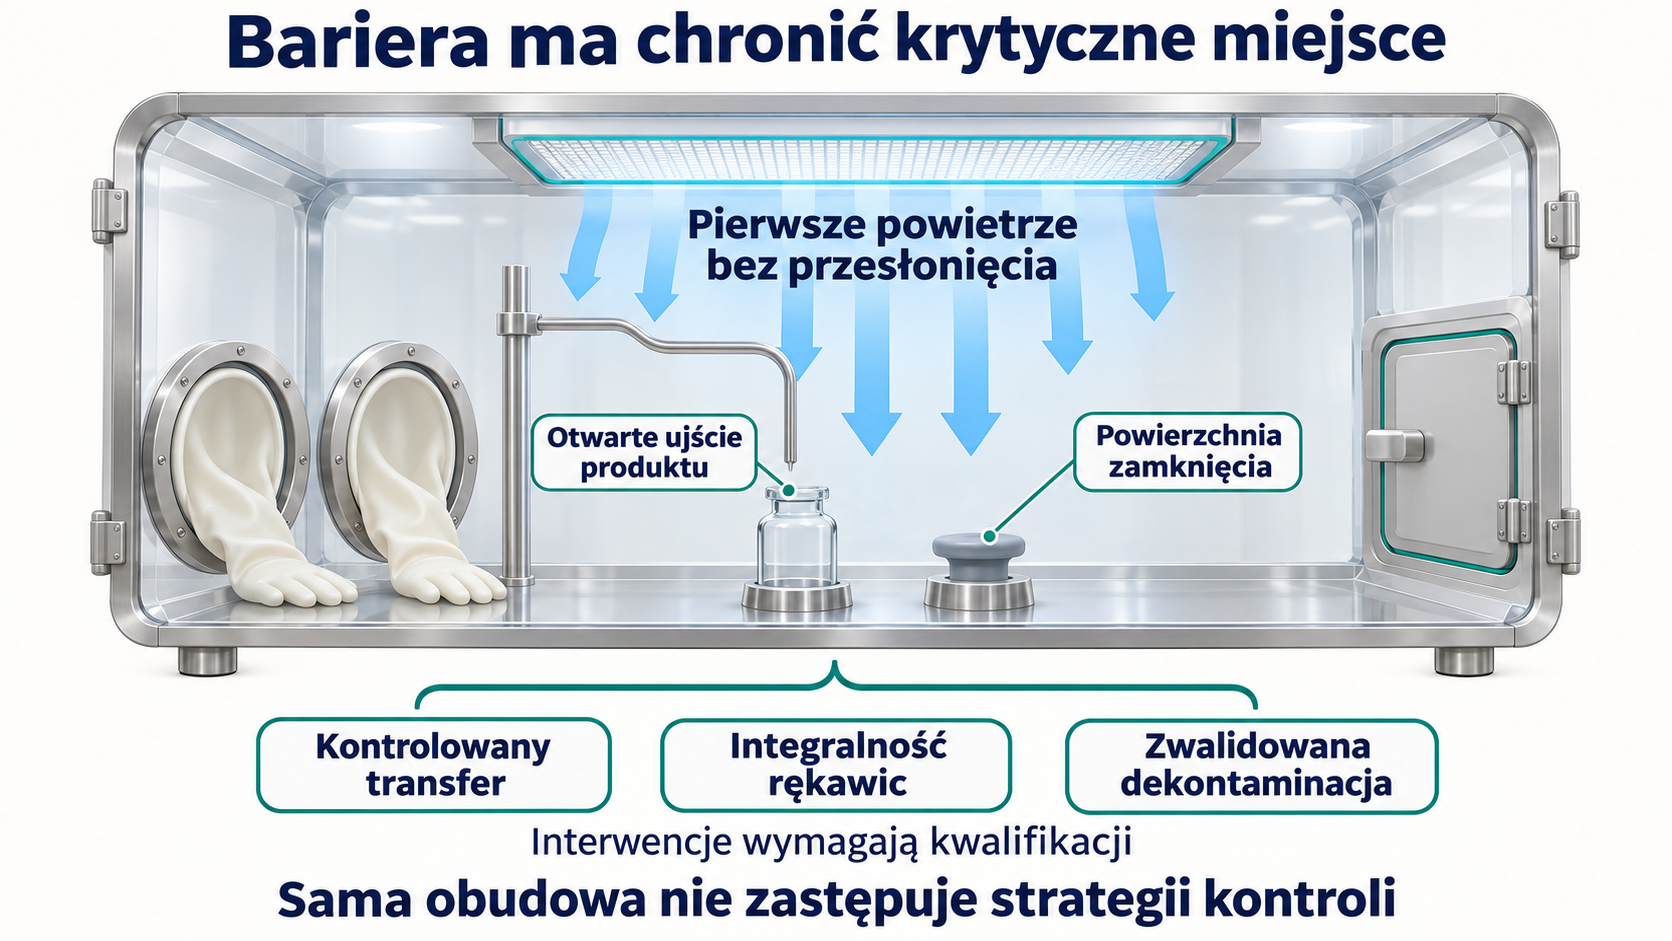
Wytwarzanie aseptyczne wymaga strategii kontroli zanieczyszczeń obejmującej obiekt, personel, wyposażenie, media, materiały i monitoring. Strefy mają klasy czystości dostosowane do czynności. Najbardziej krytyczne jest miejsce, w którym jałowy produkt lub powierzchnia zamknięcia są wystawione na środowisko.
Przepływ pierwszego powietrza nad otwartym produktem nie powinien być zakłócany ręką, narzędziem ani pojemnikiem. Interwencje projektuje się i kwalifikuje. Izolator może fizycznie oddzielić operatora, ale wymaga zwalidowanej dekontaminacji, integralności rękawic oraz kontrolowanego transferu materiałów.
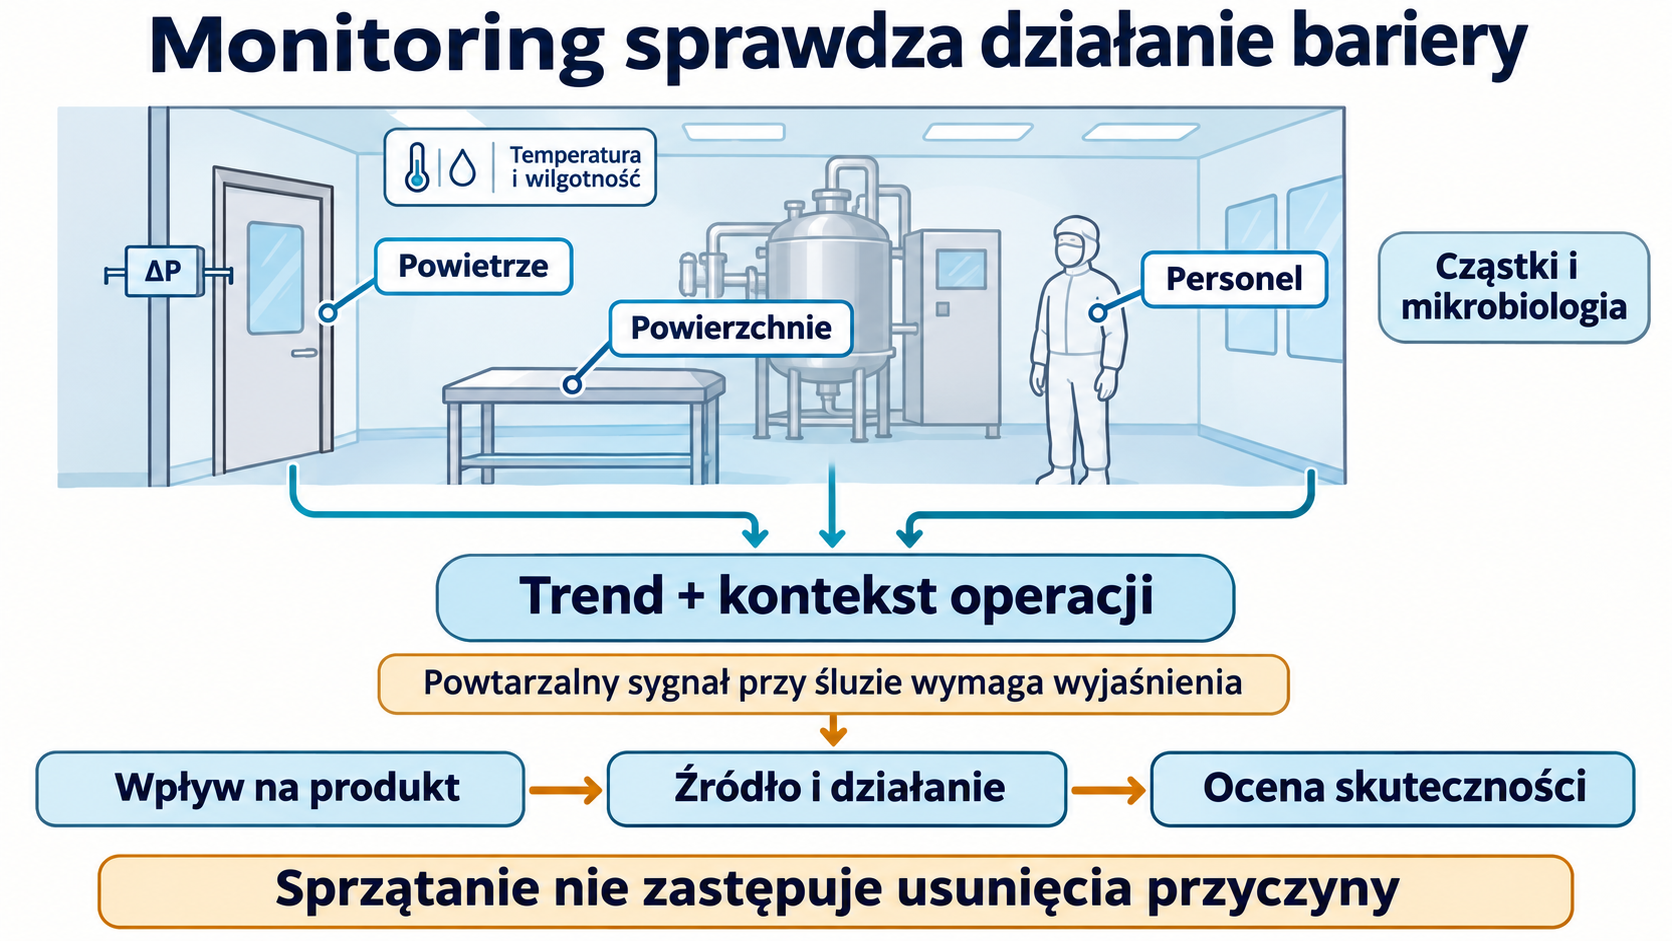
Monitoring pokazuje działanie barier
Czujniki różnicy ciśnień, temperatury i wilgotności monitorują warunki. W obszarach czystych dochodzą cząstki oraz monitoring mikrobiologiczny powietrza, powierzchni i personelu. Lokalizacje wynikają z przepływu i ryzyka, nie wyłącznie z równomiernej siatki.
Trend jest ważniejszy niż pojedynczy brak przekroczenia. Powtarzający się izolowany mikroorganizm w pobliżu śluzy może wskazywać na wadliwą praktykę, zanim limit zostanie przekroczony. Alarm wymaga oceny wpływu na produkt, identyfikacji źródła i skuteczności działań. Dodatkowe sprzątanie bez usunięcia mechanizmu daje krótkotrwałą poprawę.
Jak wykonać przegląd mapy zakładu
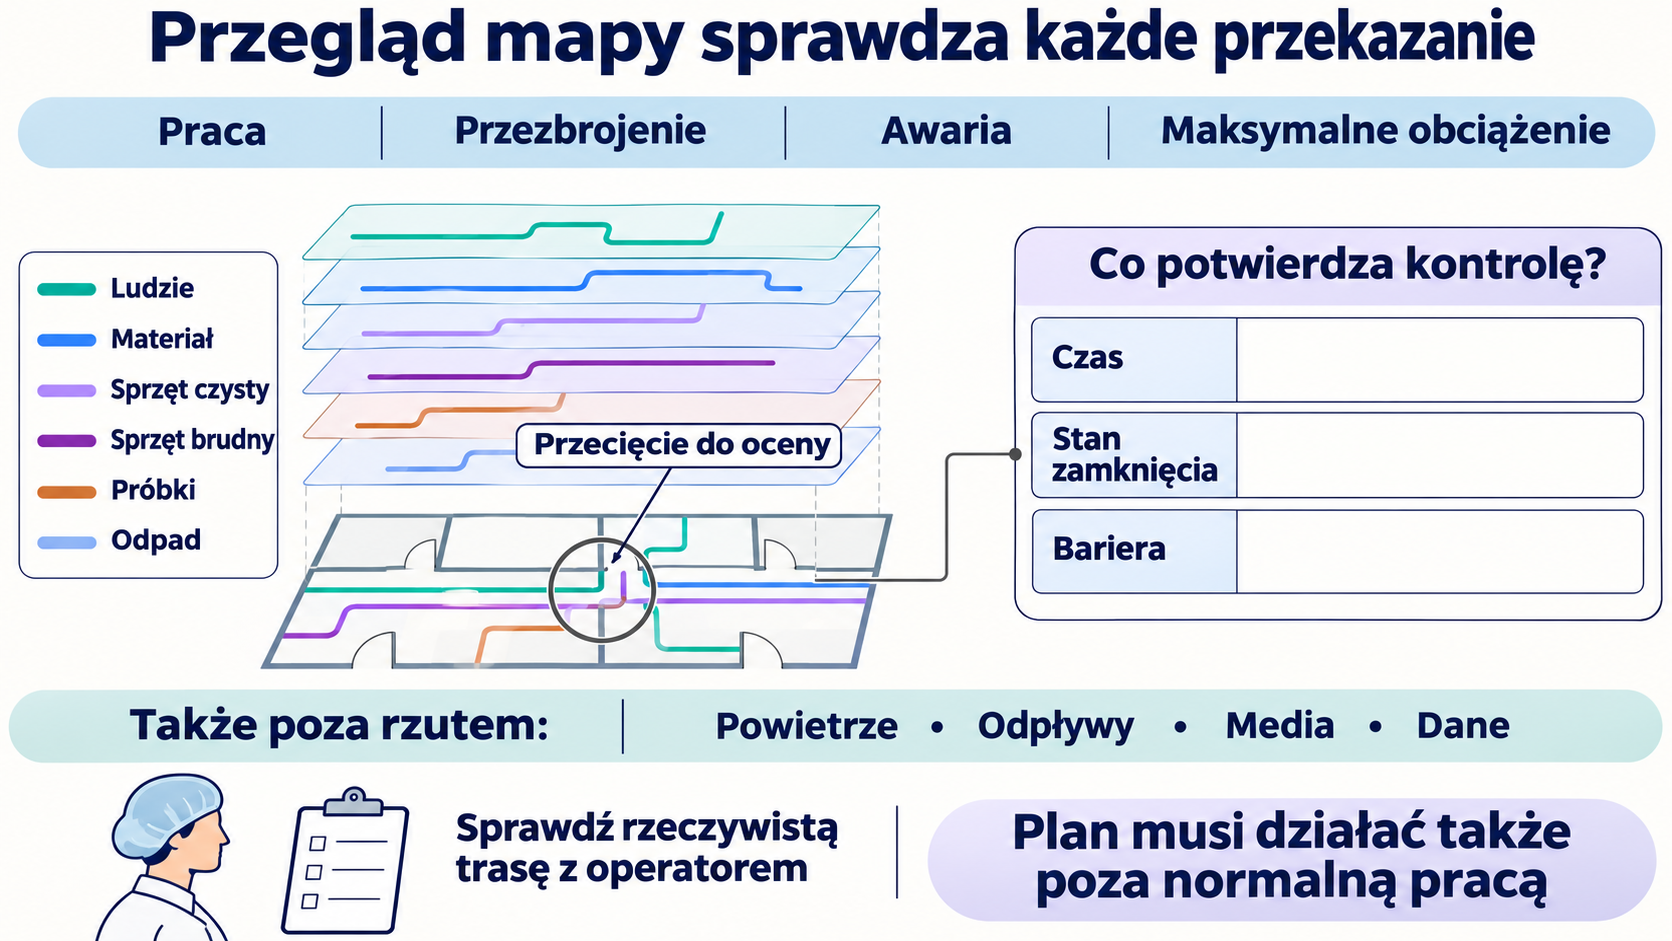
Przegląd prowadzi się dla normalnej pracy, przezbrojenia, awarii i maksymalnego obciążenia. Na plan nakłada się osobnymi kolorami ludzi, materiały, czysty i brudny sprzęt, próbki oraz odpady. Dla każdego przecięcia zapisuje się czas, stan zamknięcia i barierę. Następnie sprawdza się systemy niewidoczne na rzucie: powietrze, odpływy, media i dane.
Warto przejść rzeczywistą trasę z operatorem. Plan może nie pokazywać palety blokującej nawiew, drzwi podpieranych podczas transportu ani odległego miejsca mycia narzędzi. Obserwacja zadania ujawnia różnicę między procesem zaprojektowanym a wykonywanym.
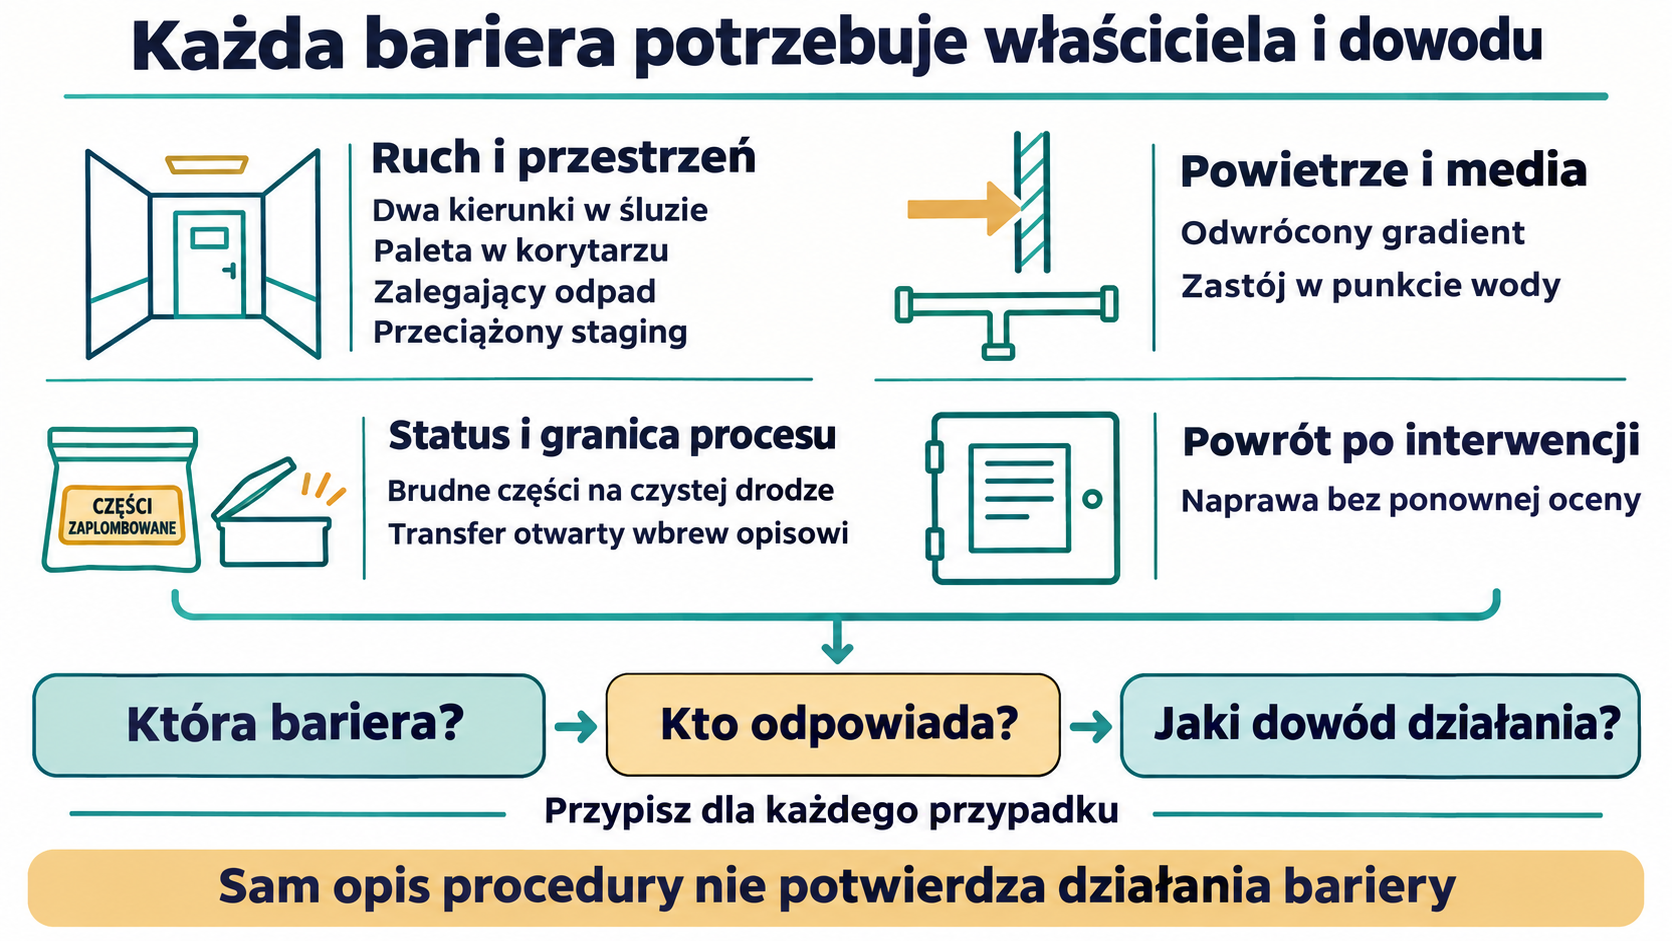
Typowe awarie projektu i eksploatacji
- wspólna śluza używana jednocześnie w obu kierunkach;
- magazynowanie w korytarzu i zasłanianie drogi ewakuacji lub nawiewu;
- wyciąg procesu odwracający zamierzony gradient ciśnień;
- brudne części wracające drogą czystego sprzętu;
- otwarty transfer traktowany w dokumentacji jako zamknięty;
- odpad oczekujący w strefie produkcyjnej do końca zmiany;
- punkt poboru wody rzadko używany, tworzący zastój;
- naprawa naruszająca powierzchnię kontaktową bez ponownej kwalifikacji;
- przeciążenie przestrzeni stagingowej podczas maksymalnej liczby partii.
Typowe błędy interpretacyjne
- „Osobne pomieszczenia zapewniają separację”. Wspólne powietrze, sprzęt i personel mogą łączyć strefy.
- „Dodatnie ciśnienie jest zawsze lepsze”. Chroni produkt, ale może rozprzestrzeniać substancję niebezpieczną.
- „HEPA usuwa każde zagrożenie”. Nie usuwa gazów i nie naprawia złego kierunku przepływu.
- „Zamknięty reaktor oznacza zamknięty proces”. Dodatki, próbki i rozłączenia mogą być otwarte.
- „Rozdział czasowy nie wymaga bariery”. Wymaga harmonogramu, czyszczenia i jednoznacznego statusu.
- „Monitoring końcowy potwierdzi czystość całego zakładu”. Próbki mają ograniczony zasięg; jakość buduje układ przepływów.
Pytania kontrolne
- Gdzie przecinają się drogi materiału zwolnionego, odpadu i brudnego sprzętu?
- Co dzieje się z ciśnieniem po otwarciu drzwi lub uruchomieniu wyciągu?
- Które operacje są naprawdę zamknięte od podłączenia do rozłączenia?
- Jak materiał zmienia status i jak zapobiega się jego omyłkowemu użyciu?
- Czy czyste części mogą zostać ponownie zanieczyszczone podczas magazynowania?
- Jak obsługiwane są odpady aktywne, biologiczne i rozpuszczalnikowe?
- Czy zakład działa bezpiecznie przy maksymalnym harmonogramie i podczas awarii?
- Jak dane z monitoringu potwierdzają skuteczność przyjętych barier?
Mapa barier dla strumieni
| Strumień | Typowa bariera podstawowa | Dowód działania bariery |
|---|---|---|
| personel | śluza, ubiór i kontrola dostępu | obserwacja praktyki, kwalifikacja i monitoring |
| materiał | zamknięty pojemnik, status i śluza materiałowa | identyfikowalność oraz kontrola przekazania |
| produkt otwarty | obudowa procesu i kontrolowane powietrze | badanie przepływu, środowiska i procesu |
| brudny sprzęt | oddzielna trasa i zamknięty transport | inspekcja, czyszczenie i status części |
| odpad | zamknięcie, oznakowanie i inaktywacja | bilans odpadu oraz potwierdzenie unieszkodliwienia |
Zmiany ograniczeń wraz ze skalą wyjaśnia artykuł Laboratorium, instalacja pilotowa i produkcja komercyjna. Dobór punktów monitoringu warto czytać łącznie z tekstem Co zakład farmaceutyczny naprawdę mierzy podczas produkcji oraz artykułem o ocenie ryzyka.
Źródła
- EudraLex Volume 4, Chapter 3: Premises and Equipment — wymagania dla pomieszczeń, magazynów, laboratoriów i wyposażenia.
- EudraLex Volume 4, Chapter 5: Production — przepływy, status, produkcja, zanieczyszczenie krzyżowe i materiały.
- EU GMP Annex 1: Manufacture of Sterile Medicinal Products — strategia kontroli zanieczyszczeń, strefy czyste, śluzy i proces aseptyczny.
- ICH Q7: Good Manufacturing Practice Guide for Active Pharmaceutical Ingredients — projekt zakładu i przepływy dla wytwarzania substancji czynnych.
- ICH Q9(R1): Quality Risk Management — zasady oceny, kontroli i przeglądu ryzyka jakości.
- WHO Good Manufacturing Practices for Pharmaceutical Products: Main Principles — podstawowe wymagania GMP dla pomieszczeń, personelu, materiałów i produkcji.
- Aerial view of a pharma factory in Vizianagaram district — fotografia zakładu wykorzystana na licencji CC BY-SA 4.0.
- BioSpherix-GMP-facility.jpg — fotografia modułowego środowiska GMP udostępniona jako CC0.
- Pharma-production.jpg — fotografia pomieszczenia pakowania farmaceutycznego udostępniona w domenie publicznej.